欢迎访问本站!
辊环换得勤,一年的辊耗能顶掉几个月电费。这时候会有人提硬质合金辊环。单价是铸铁辊的六到十二倍,能不能收回来,看三个条件:辊位、线速度、冷却水。
先把名称分清。硬质合金辊环是碳化钨粉加钴粉,压制成型再真空烧结,不是熔炼出来的合金钢。它没有锻造态,不能热处理,也车不动。这一条决定了后面所有的限制。
性能由三件事定:钴含量、碳化钨晶粒、孔隙度。辊环常用钴 8%~13%,晶粒 0.8~2 μm。孔隙度按 GB/T 3488.1-2014 评级,控制在 A02~A04。
钴是粘结相。钴高,韧性好,硬度低。钴 8% 的牌号能到 HRA 90 以上,钴 15% 掉到 HRA 86 左右。焊管定径辊环取钴 10%~13%,硬度 HRA 88~89.5,为的是抗崩边。
牌号照 GB/T 18376.3-2015 选,这一部分是耐磨零件用硬质合金。横向断裂强度按 GB/T 3851-2015 测,辊环牌号一般落在 2400~3200 MPa。
比硬度更该盯的是抗压和抗拉的比例。硬质合金抗压 4000~6000 MPa,抗拉只有抗弯强度的一半上下,800~1600 MPa。设计上不允许辊环承受拉应力。
装配这条先卡在这里。辊环热装在钢辊轴上,靠过盈传扭。钢辊配钢辊,过盈取轴径的 0.15%~0.25%;硬质合金只能取 0.08%~0.12%。过盈翻倍,内孔拉应力跟着翻倍,装上去就裂。
热装温度 300~400℃,上限不超过 450℃。钴在这个温度以上开始氧化,碳化钨晶粒也会长大,硬度和强度一起掉。加热用感应圈或油浴,整圈均匀,不许拿火焰局部烤。
弹性模量是第二个坑。硬质合金 600 GPa 上下,钢 206 GPa。同样减径量,接触区更窄,单位压力更高。管壁压痕和内壁起棱,常常不是孔型画错,是辊子太硬、接触太集中。
对应的办法是把辊径放大,或者把单架减径量压下来。辊径放到管径的 5~6 倍,接触弧拉长,单位压力摊薄,压痕就轻了。
热膨胀系数只有钢的一半,每升温 100℃ 直径只涨 0.05% 左右,钢辊是 0.1%。热装要更高温差才套得进去,对温度变化也更敏感。抗热震差是硬质合金的固有短板,弹性模量高、膨胀小,温差一上来热应力直接顶到抗拉极限。
冷却水因此不能断。断水一两分钟,辊面急冷急热,网裂就出来了。网裂是热疲劳裂纹,垂直于辊面,深 0.5~1 mm,正着看不出来,斜着看才发现。
导热倒是比钢好,75~100 W/(m·K),钢只有 45 左右。热量导得快,辊面温度梯度反而更大。冷却是要连续、要均匀,不是水量越大越好。
修复这条路基本堵死。硬质合金不能堆焊,不能补焊,不能车削,崩了角只能上金刚石砂轮磨。崩角深度超过 2 mm,辊环就该报废,再磨孔型也对不上。
磨削参数要收着给。金刚石砂轮,单次进给不超过 0.02 mm,磨削液浇足。进给大了表面出磨削裂纹,这种裂纹当时看不见,装上机跑几天才裂开。
探伤得换方法。硬质合金没有铁磁性,磁粉探伤对它无效,磁力吊装也不能用。内部缺陷用超声,表面裂纹用渗透或涡流,渗透按 GB/T 18851.1-2012。
寿命这笔账按吨管算。硬质合金辊环的轧制量一般是冷硬铸铁的 8~20 倍,单价是 6~12 倍。只比倍数能持平,能不能赚看换辊停机。
一条定径机组换一次辊,停机加对中调试要两三个小时。辊环寿命从三个月拉到两年,省下来的是停机,不是辊子钱。薄壁管、不锈钢管这类换辊频繁的品种,账最容易算平。
哪些辊位值得换。定径机、矫直辊、不锈钢焊管的成型辊,这三处优先。共同点是线速度高、表面质量要求高、换辊代价高。
哪些辊位不值得。大口径厚壁管的成型辊,孔型深、辊环重,一只顶几只小辊的价,回收期太长。挤压辊冲击大,硬质合金怕点载荷,崩边风险高过磨损收益。
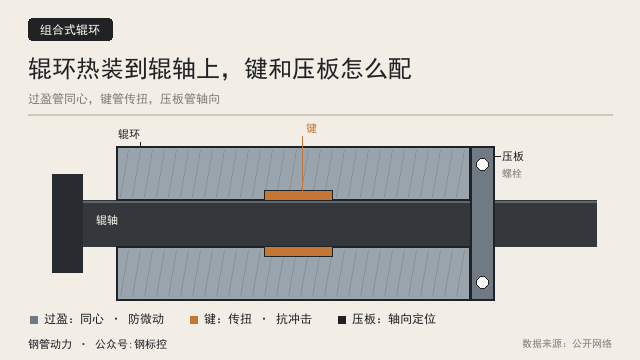
结构上还有一条。辊环和辊轴之间不要用键传扭。硬质合金对缺口极敏感,键槽的应力集中能把辊环从内孔劈开。传扭靠过盈,或者端面压环加摩擦片。
辊轴用 40Cr 或 42CrMo 调质,硬度 28~32 HRC。轴太硬,热装时和辊环的膨胀差不够;轴太软,拆装几次内孔就拉毛。
冷却水的水质要管。钴相在酸性条件下优先溶出,辊面出现蜂窝状麻点,这种损伤补不回来。pH 控在 7~9,氯离子不超过 50 mg/L。
判断该不该换,给一个现场顺序:先算吨管辊耗,再看停机时间,再看品种。辊耗降不下来、停机又占大头,换硬质合金才成立。
硬质合金不是万能升级。它是拿抗拉强度和抗冲击性去换硬度和寿命,用错了位置,坏得比铸铁辊更快,连返磨的机会都没有。
买磁棒、辊环、成型辊这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商。报管径、壁厚、辊位和线速度,让对方给牌号和过盈量,比拿一只试装便宜。
常见问题(FAQ)
问:硬质合金辊环崩了角,能不能补焊或者堆焊修回来?
答:不能。硬质合金是烧结体,没有可焊的塑性,补焊和堆焊都会在热影响区引出裂纹。崩角只能上金刚石砂轮磨,磨后孔型半径会变,要重新对刀。崩角深度超过 2 mm 就该报废。
问:硬质合金辊环热装的时候为什么老裂?
答:过盈量给大了。硬质合金抗拉只有 800~1600 MPa,过盈量按轴径的 0.08%~0.12% 取,比钢辊的 0.15%~0.25% 小一截。另外加热要整圈均匀,温度不超过 450℃,火焰局部烤一样会裂。
问:硬质合金辊环比冷硬铸铁贵十倍,划得来吗?
答:看辊位。定径机、矫直辊、不锈钢焊管成型辊这三处,轧制量能到铸铁的 8~20 倍,省下的是换辊停机时间。大口径厚壁管的成型辊和冲击大的挤压辊,回收期太长,不建议换。
问:硬质合金辊环能不能用磁粉探伤?
答:不能。硬质合金没有铁磁性,磁粉探伤对它不起作用,磁力吊装也不能用。内部缺陷用超声,表面裂纹用渗透或涡流,渗透按 GB/T 18851.1-2012 执行。
问:用硬质合金辊环,冷却水要注意什么?
答:两点。一是不能断,断水一两分钟辊面急冷急热就出网裂。二是水质,钴相在酸性条件下会溶出,辊面出现蜂窝麻点,pH 要控在 7~9,氯离子不超过 50 mg/L。
问:焊管机组上哪些辊位适合换硬质合金辊环?
答:线速度高、表面质量要求高、换辊代价高的位置优先,定径机、矫直辊、不锈钢焊管成型辊都属于这类。还要看辊径,硬质合金要配大辊径把接触应力摊开,辊径太小反而压出管壁印。
数据来源:来自公开网络
买磁棒、辊环、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控