欢迎访问本站!
锻造加热就定三件事:烧到多少度、烧多快、什么时候必须停。焊管轧辊用的都是高碳高铬的合金工具钢,三件事定错一件,后面热处理做得再好也救不回来。
温度上限不由经验定,由钢种定。GB/T 31936-2015 选了 8 种锻造轧辊材质和 3 种铸造轧辊材质,8 种锻造材质是 GCr15、9Cr2Mo、9Cr2MoV、Cr12、Cr12MoV、Cr12Mo1V1、3Cr2W8V、4Cr5MoSiV1。每一种的始锻温度和终锻温度都不一样。
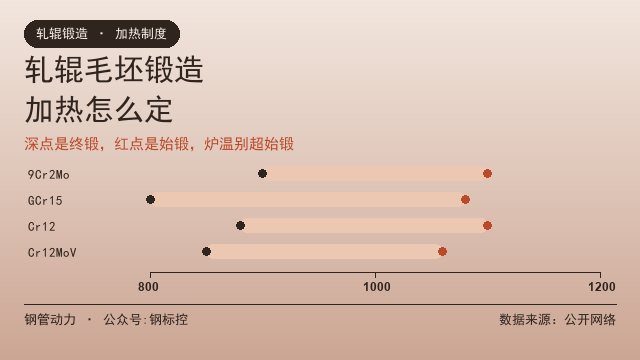
常用的几档值列出来更直观。9Cr2Mo 和 9Cr2MoV 始锻 1100 ℃、终锻 900 ℃;GCr15 始锻 1020 到 1080 ℃、终锻 800 到 850 ℃;Cr12 始锻 1080 到 1100 ℃、终锻 880 到 920 ℃;Cr12MoV 和 Cr12Mo1V1 始锻 1000 到 1060 ℃、终锻 850 到 900 ℃。
含钨和含钼的两种要按坯料形态分开看。3Cr2W8V 用钢锭时始锻 1100 到 1150 ℃,用钢坯时降到 1080 到 1120 ℃;4Cr5MoSiV1 用钢锭 1100 到 1150 ℃,用钢坯 1050 到 1100 ℃。钢锭致密度差一些,允许上限高一点,因为后面还要靠锻造压实。
这些数字出自《钢管》期刊 2016 年对 GB/T 31936-2015 的解读。标准正文规定的是材质与验收,具体工艺参数以钢厂工艺文件为准,但温度区间是共通的。
炉温设定不能高于始锻温度。这条听着像废话,现场却常犯:为了缩短保温时间把炉温提到 1200 ℃,工件表面已经到了 1200 ℃,心部还差得远,等心部到温,表面已经过热了。
过热和过烧要分清。过热是晶粒长得太粗,断口呈石状、没有金属光泽,多次正火还能细化挽救;过烧是晶界氧化甚至局部熔化,断口带氧化色,一锻就裂,没有挽救余地。始锻温度的本质,就是过烧温度往下留的余量。
加热速度是第二个坑。Cr12 这一类高铬莱氏体钢,导热系数只有碳钢的一半左右,冷锭直接进高温炉,表面膨胀心部不膨胀,内部拉应力能直接把锭子炸开。断面越大越危险。
稳妥的做法是分段升温。冷锭在 400 到 600 ℃ 装炉,这一段保温让内外均温,再按每小时 60 到 100 ℃ 的速率升到 800 ℃ 左右二次均温,最后快速升到始锻温度。热锭可以直接入炉,低温段省掉。
保温时间按有效厚度算。燃气炉的经验值是每毫米有效厚度 0.8 到 1.2 分钟,钢锭取上限,钢坯取下限,装炉量大、垛得密的再加一成。时间从料温到温起算,不是从炉温到温起算。
料温和炉温是两回事。炉膛热电偶测的是炉气温度,工件表面一般低 30 到 60 ℃,心部更低。判断能不能出钢,要看工件表面温度,或者用接触式热电偶插在料上。只看炉温表出钢,很容易锻出心部温度不够的料。
装炉摆放影响加热均匀性。垫铁高度留 200 mm 以上,坯料之间留出火道,别让火焰直接冲着一块料烧。垛得太密,中间那块的到温时间能比边上晚一倍。
炉气气氛要控制。微氧化性气氛,空气过剩系数 1.05 到 1.15,烧损每火次大约 1.5% 到 3%。强氧化气氛烧损大、脱碳深,脱碳层超过加工余量,辊面硬度就上不去;还原性气氛会渗碳,表面碳量升高,淬火容易出裂纹。
终锻温度不能压太低。9Cr2Mo 停在 900 ℃,是给塑性留底线;Cr12 类停在 880 到 920 ℃,低于这个区间,碳化物会沿晶界析出成网,锻完看着没事,淬火一裂就是沿晶的。
反过来,终锻温度也不能虚高。温度高、变形量小,等于没锻透,钢锭内部的疏松和偏析压不实。锻造比要够,轧辊锻造比,取多少才够 里给过具体倍数。
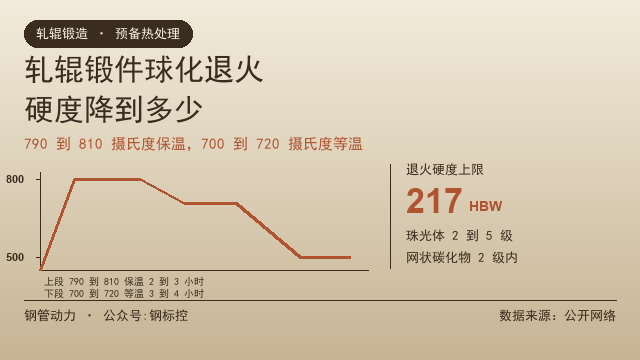
终锻完不能扔在地上冷。高碳高铬钢空冷容易开裂,大截面还要防白点。GB/T 31936-2015 的 3.5.7 要求锻后立即退火,实际做法是锻完直接回炉,680 到 720 ℃ 保温一段时间等温扩氢,再随炉缓冷到 500 ℃ 以下出炉。
白点是氢引起的,马氏体钢和大截面锻件最容易出。GB/T 31936-2015 的 3.5.5 要求低倍检验无白点、无内裂,这一条是验收项不是参考项。辊坯在锻造环节留下的白点,后面无论怎么热处理都消除不掉,只会在使用中突然断裂。
钢锭表面缺陷要在加热前清掉。GB/T 31936-2015 的 3.5.2 有明确要求,清理深度按 3.5.6 不超过单边加工余量的一半。表面一道几毫米的裂纹,高温加热以后会氧化扩展开,锻完就是一条贯穿的折叠。
牌号和加热规范最好一起定。同样一支成型辊,选 9Cr2Mo 和选 Cr12MoV,锻造温度窗口差了近 100 ℃,工艺文件不能通用,轧辊选9Cr2Mo还是Cr12MoV 讲的就是这个选择。
加热只是第一道。淬硬层要多深、回火怎么排,决定了辊子能用多久,轧辊淬硬层要多深 里有对应关系。要是辊子已经断了,想从断口反推是不是锻造留下的问题,可以看 轧辊断了,断口怎么看。
你们厂要是有锻坯进厂要验,或者想找能按牌号出加热工艺的锻造厂,可以在钢管动力发一条需求,写清牌号、锭型、单重和交货状态,同行会直接给方案。
常见问题(FAQ)
问:锻造加热温度能不能按炉温表定?
答:不能。炉温表测的是炉气温度,工件表面一般低 30 到 60 ℃,心部更低。出钢判断要看工件温度,用接触式热电偶或者红外测温。
问:过热和过烧怎么区分?
答:过热是晶粒粗大,断口石状无光泽,多次正火可以挽救;过烧是晶界氧化或局部熔化,断口带氧化色,一锻就裂,无法挽救。
问:冷锭为什么要分段升温?
答:高铬莱氏体钢的导热系数只有碳钢一半左右,冷锭直接进高温炉,内外温差产生拉应力会把锭子炸裂。断面越大越危险。
问:保温时间怎么算?
答:按有效厚度算,燃气炉经验值是每毫米 0.8 到 1.2 分钟,钢锭取上限,装炉密的再加一成。时间从料温到温起算,不是从炉温到温起算。
问:锻后为什么必须马上退火?
答:GB/T 31936-2015 的 3.5.7 有这条要求。高碳高铬钢空冷容易开裂,大截面还要靠 680 到 720 ℃ 等温扩氢防白点。白点一旦形成,无法消除。
问:钢锭表面裂纹要不要先清掉?
答:要。GB/T 31936-2015 的 3.5.2 要求清除表面缺陷,清理深度不超过单边加工余量的一半。带裂纹加热,裂纹会氧化扩展成折叠。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控