欢迎访问本站!
一副辊子停产检修期间在库房放了五个月,再装上去,管面出现一片一片的麻点,间距和孔型上的锈斑对得上。辊子没磨坏,是被锈吃出来的。
焊管轧辊是淬硬的合金钢,孔型工作面 Ra 做到 0.8 微米,这种表面在潮湿空气里锈得很快。锈蚀从微电池开始,表面有划痕、有残余应力、有手汗留下的氯离子,都是腐蚀的起点。锈坑深 0.02 毫米,Ra 就从 0.8 掉到 3 以上,压出来的管面立刻见痕。
停产期间锈蚀的成因就三条:湿度高、温差大导致凝露、表面有污染物。库房相对湿度超过 60%,钢铁表面会形成连续水膜,腐蚀速度呈指数上升。昼夜温差大的棚库,白天吸潮、夜里凝露,辊面一直是湿的。手摸过的辊面,汗里的盐分吸潮,锈从指纹开始长。
防锈不是抹一层油就完事。按 GB/T 4879-2016《防锈包装》,防锈包装分三个等级:1 级防锈期 2 年,2 级 1 年,3 级 0.5 年。选哪个等级看存放周期,不是看辊子贵不贵。放半年的用 3 级就够,一放两年等大修的,必须按 1 级做。
防锈包装的第一步是清洗,不是涂油。辊面残留的切削液、磨削液、手汗、灰尘,涂上油以后被封在油膜下面,腐蚀照样发生,而且更难发现。清洗用溶剂型清洗剂或者煤油,洗完必须彻底干燥,残留溶剂会稀释防锈油。
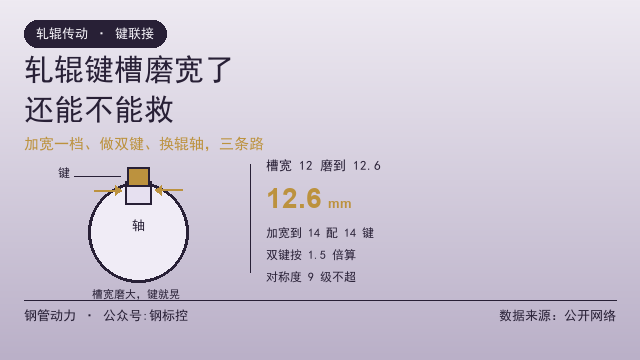
第二步是涂防锈材料。置换型防锈油最常用,能把表面的水膜置换掉,油膜厚度几微米到几十微米。孔型工作面、辊颈、键槽、两端中心孔都要涂到,特别是键槽的内壁和底面,这几处最容易被漏掉,也最容易锈。
第三步是包覆。单件用气相防锈膜包,气相缓蚀剂在密闭空间里挥发,吸附在金属表面形成保护膜,连孔型的凹槽里都能覆盖到。气相防锈膜按 GB/T 19532-2018《包装材料 气相防锈塑料薄膜》执行,选材通则按 GB/T 14188-2025。
气相膜的关键是密闭。膜破一个口,缓蚀剂浓度掉下来,保护就断了。包的时候把空气挤出去,用胶带封边,或者热封。几支辊子装一个木箱的,箱内衬一层气相膜,箱体要能挡雨防潮,按 GB/T 5048 的防潮包装做。
存放姿态比很多人想的更重要。辊子立放优于卧放,立放时自重沿轴线,辊身不受弯矩;卧放时自重让辊身中部下垂,时间长了产生永久弯曲。非要卧放的,用两个支点,支点位置对称放在距两端各两成辊身长度的地方,别把支点顶在辊身中间。
支点下面要垫软材料。木方、橡胶垫、聚氨酯都行,别直接搁在水泥地或钢架上。硬碰硬会在辊面压出印子,尤其是孔型肩部这种线接触的位置,压痕深度能到 0.01 毫米,磨一次才能去掉。
长期存放要定期翻身。卧放三个月转 90 度,让下垂方向换一换,弯曲就不会累积成永久变形。立放的辊子每半年也要转一圈,避免同一侧长期受压。翻身的时候顺手看一眼油膜有没有破,破了补涂。
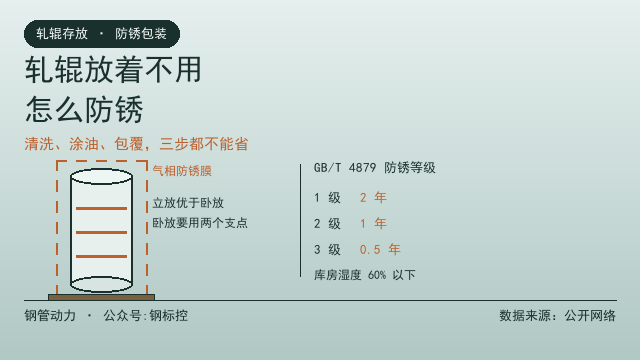
库房条件给几条具体数:温度 10 到 30 摄氏度,相对湿度不大于 60%,辊子离地 150 毫米以上,离墙 300 毫米以上,不跟酸、碱、盐类同库存放。酸洗车间附近的库房要特别注意,酸雾飘过来,不锈钢都扛不住,何况淬硬钢。
敞棚存放是最差的选择。棚顶挡雨不挡潮,昼夜温差比室内大得多,凝露几乎天天有。停产期间把辊子挪到敞棚下面,等于给锈创造最好的条件。真要临时放,至少用防锈脂厚涂一层,再整体包覆。
防锈脂和防锈油不是一回事。防锈脂黏度大、膜厚,适合长期封存和粗加工面;防锈油膜薄、渗透好,适合精加工面。孔型工作面用防锈油,涂太厚会影响下次装机的清洗;辊颈、键槽这些不加工面可以用脂,厚一点没关系。
除锈的禁忌要先说。孔型面起锈,绝对不能用砂纸、钢丝刷、角磨机去蹭。手工打磨会把圆弧磨平、把 Ra 磨乱,轮廓偏差一下子就超了 GB/T 31936-2015 表 3 的公差。正确做法是用细油石蘸煤油轻轻推,或者羊毛轮加除锈剂,只去掉锈层不碰基体。
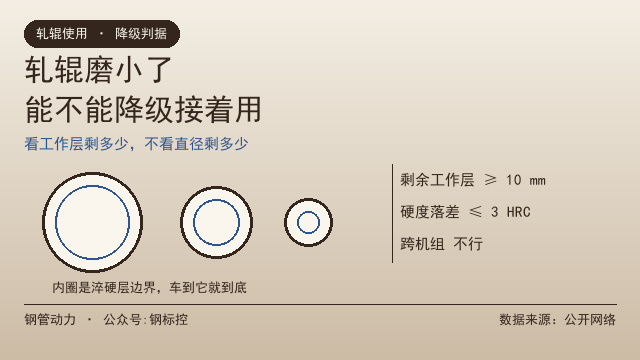
锈坑已经形成怎么办。深度 0.02 毫米以内的浅坑,油石推平后不影响使用;超过 0.05 毫米的点蚀,靠手工去不掉,只能上磨床修,修完 Ra 和轮廓都要复检。锈坑集中的辊子,磨完剩余工作层可能不够,这时候要考虑降级使用还是报废,判据在轧辊磨小了,能不能降级接着用。
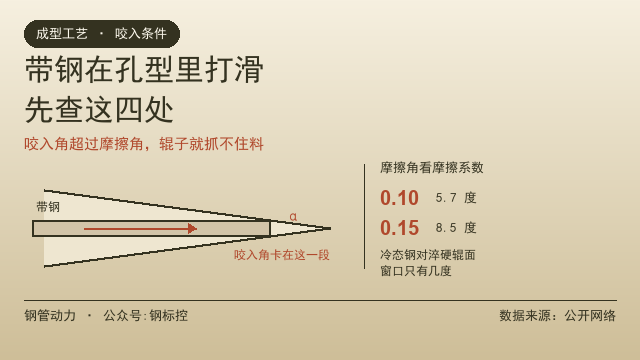
上机前的清洗同样重要。防锈油不洗干净,辊面和带钢之间的摩擦系数会掉一半,成型段立刻打滑。这类打滑不是设备问题,是油膜没除掉,清洗到位比换辊管用。清洗用煤油或者碱性清洗剂,洗完擦干,孔型槽底用压缩空气吹一遍。
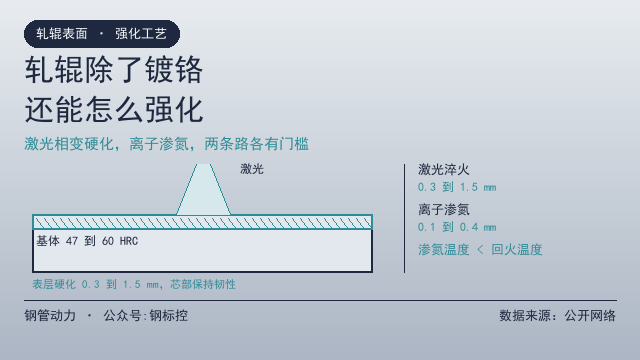
镀铬辊的防锈要注意一点。铬层本身不锈,但铬层有微裂纹,腐蚀会从裂纹往里走,把基体锈出来,表面看是铬层起泡、剥落。这类辊子存放前要在铬层上涂薄油,不能因为看着亮就不管。铬层厚度和结合力的验收见焊管轧辊镀硬铬,镀多厚怎么验。
台账要建起来。每支辊子记录入库日期、牌号、硬度、剩余工作层、防锈等级、下次检查日期。按 3 级防锈做的,半年内必须开包检查一次;按 1 级做的,一年检查一次。检查记录要写油膜状态、有无锈点、锈点位置,下次出问题能追溯。
检查的时候不要整包拆开。只开一端,看辊面和孔型,看完立刻复原,别让整支辊子在空气里晾半天。拆包检查最好选干燥天气,阴雨天开包,潮气进去就出不来了。
有几种情况必须重新处理。油膜被蹭破、包装破损、库房进过水、辊面出现雾状变色,这几样出现任何一样,都要重新清洗、重新涂油、重新包装,不能补涂了事。雾状变色是腐蚀刚开始的信号,这时候处理还能救。
顺带说一句,辊环、芯轴、压板这些配件同样要防锈。辊环内孔锈了,热装时配合面不干净,装上去同轴度就差,孔型跟着偏。装配前配合面的清理,辊环热装到辊轴上,键和压板怎么配里有要求。
找防锈材料、气相防锈膜,或者想了解同行的辊子封存做法,可以到钢管动力发一条需求,写清辊子规格、存放周期和库房条件,做防锈包装的、做轧辊管理的同行看到会直接给方案。
常见问题(FAQ)
问:辊子放半年,用几级防锈包装?
答:按 GB/T 4879-2016 的分级,3 级防锈期 0.5 年,刚好卡在边界上,建议按 2 级做,防锈期 1 年,留出余量。库房条件差、处在酸洗车间附近的,直接按 1 级做,两年不用管。
问:涂了防锈油,为什么还是锈了?
答:多半是涂之前没洗干净。表面残留的水分、切削液、手汗被封在油膜下面,腐蚀照样进行。还有一种情况是油膜太薄或者涂得不匀,孔型凹槽里根本没涂到,锈从槽底开始。
问:孔型面上有锈点,能用手砂纸打掉吗?
答:不能。手工打磨会改变圆弧轮廓和表面粗糙度,磨出来的地方Ra 和其他部位不一致,上机就是一条压痕。浅锈用细油石蘸煤油推,深锈上磨床,没有第三种办法。
问:辊子卧放还是立放好?
答:立放好。卧放时辊身自重会产生弯矩,长期放着会弯。必须卧放的,用两个支点放在距两端各两成辊身长度处,下面垫软材料,每三个月转 90 度。
问:气相防锈膜破了个口,还能用吗?
答:不能凑合。气相缓蚀剂靠密闭空间里的浓度起作用,破口以后浓度下降,保护范围缩小到破口附近。破口小的可以补一块膜重新封,破口大或者已经进潮的,整包换掉。
问:上机前防锈油洗不掉会有什么后果?
答:最直接的是打滑。油膜把摩擦系数从 0.1 降到 0.05 以下,成型辊咬不住带钢,带钢走走停停,辊面擦伤、管面出周期性划痕。焊缝质量也受影响,油污在焊接区烧成夹渣。清洗不到位比不涂油危害更大。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控