欢迎访问本站!
孔型车削和车一根光轴不是一回事。焊管轧辊上机床之前基本都已经淬火回火,工作面硬度落在 47 到 62 HRC 之间,属于淬硬钢加工。刀选错了,不是车不动,就是车出来一片崩口。
硬度先要分档。GB/T 31936-2015《焊接钢管轧辊》按辊位给了三档:粗成型辊 56 到 60 HRC;精成型、定径、矫直,以及组合式挤压侧辊和下辊 56 到 62 HRC;组合式挤压上辊和两辊式挤压辊 47 到 52 HRC。三档差十几个 HRC,对应的刀具和参数完全不是一套。
刀具有个官方归类。GB/T 2075-2025《切削加工用硬切削材料的分类和用途 大组和用途小组的分类代号》按被加工材料把硬切削材料分成 P、M、K、N、S、H 六个用途大组,淬硬钢归 H 组;立方氮化硼按含量和有无涂层分 BL、BH、BC 三档。
真正在焊管轧辊上用得开的,就涂层硬质合金、陶瓷、聚晶立方氮化硼这三种。
涂层硬质合金是稳妥的一档。基体能扛冲击,表面 TiAlN 一类涂层管耐磨,适合粗成型辊这种孔型开口大、切削断续的活。线速度一般 40 到 80 m/min,背吃刀量 0.3 到 1.0 mm,每转进给 0.1 到 0.2 mm。
陶瓷的卖点是速度。硬度高、高温下化学稳定性好,切淬硬钢可以上到 150 到 300 m/min,就是抗冲击差。孔型有开口、有断续的时候容易崩刃,只在余量均匀的连续精车里稳妥。
立方氮化硼最贵,也最准。硬度仅次于金刚石,和铁族元素基本不起化学反应,车 55 HRC 以上的辊子,寿命比硬质合金高一个量级。线速度 80 到 150 m/min,背吃刀量 0.1 到 0.3 mm,进给 0.05 到 0.1 mm,Ra 做到 1.6 以内不费劲。
速度给多少,机床认的是转速。换算按 n 等于 1000 vc 除以 πD,vc 是线速度,D 是车削处的直径。Φ150 的辊身,vc 取 120 m/min,转速只有 255 r/min;同样 120 m/min,换成 Φ300,转速降到 127 r/min。
孔型是变直径的,槽底到辊面差几十毫米很常见。按辊面直径定转速,车到槽底线速度就掉下来了,槽底发亮、起撕裂纹多半从这里起。数控车用恒线速度编程可以自动跟,普通车床得中途抬一档。
进给量直接决定粗糙度,这个关系算得出来。理论残留高度 Ra 约等于 f 的平方除以 32 rε,f 是每转进给,rε 是刀尖圆弧半径。刀尖 R0.4、进给 0.1 mm/r,算下来 Ra 约 0.78 μm;进给放到 0.2 mm/r,Ra 跳到 3.1 μm。
GB/T 31936-2015 表 5 对孔型工作面的要求是 Ra 不大于 0.8 μm(不锈钢机组和 Φ219 及以下机组),或者不大于 1.6 μm(Φ219 以上机组)。要压到 0.8,刀尖 R0.4 时进给不能过 0.1 mm/r;只要 1.6,进给可以放到 0.14 mm/r 左右。这条换算关系比翻刀具样本有用。
所以精车孔型别指望后面靠磨来救。粗车留 0.3 到 0.5 mm,精车一刀按粗糙度需要的进给走完,磨只做修形和最后一点余量。留量怎么分,孔型车削,磨量留多少 里算过一遍。
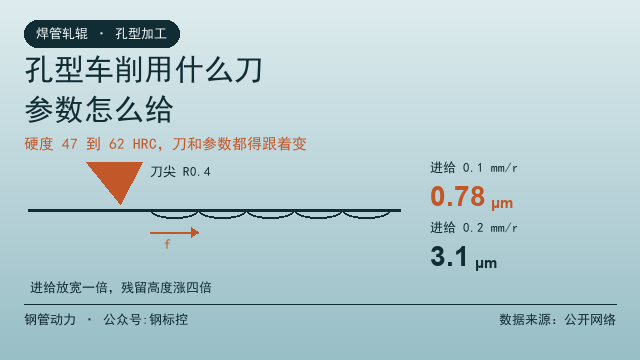
刀尖圆弧不是越大越好。R 大,粗糙度好、刀尖强度高,可孔型过渡圆角小的地方进不去,清角留一圈残料。经验取法是刀尖 R 等于孔型最小过渡圆角的三分之一到二分之一,圆角 R3 的孔型配 R0.8 或 R1.0,圆角只有 R1 的就只能上 R0.4。
前角后角要跟着硬度走。淬硬钢车削多用负前角,负 5 度到负 8 度,刃口还要倒棱强化,倒棱宽 0.1 到 0.2 mm、角度负 20 度上下。负前角切削力大,换来的是刃口抗砸,断续切削不容易崩。
后角不能太小,5 到 8 度够用。后角太小,后刀面贴着孔型侧壁磨,会磨出一条亮带;粗车可以小一点保强度,精车宁可大一点。
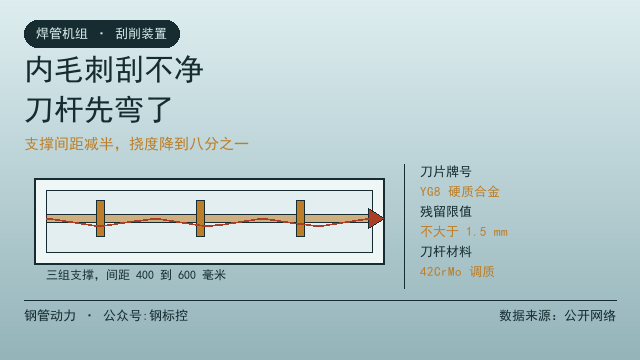
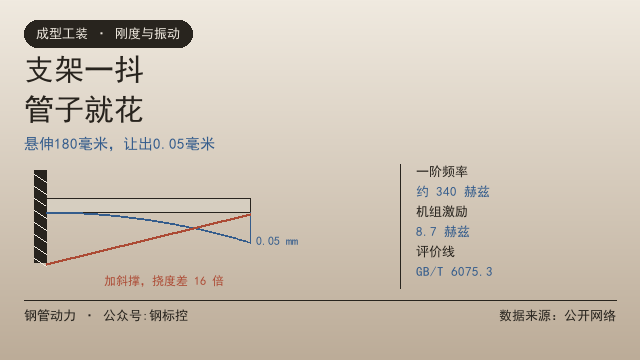
孔型是深槽,刀杆悬伸是另一个坑。悬伸超过刀杆直径的 4 倍,让刀就压不住了,车出来槽底中间凹、两头到位,看着像机床精度差,其实是刀杆在退。
硬质合金刀杆的弹性模量大约是钢刀杆的三倍,深槽精车尽量用硬质合金刀杆或者减振刀杆。悬伸实在降不下来,就分两刀走,先车中间再扩两侧。
刀该不该换,看后刀面磨损带宽度 VB。精车控制在 0.15 mm 以内,粗车可以放到 0.3 mm。VB 一超,切削力上去、尺寸开始漂,孔型深度和样板间隙跟着变,再车下去就是白搭工件。
冷却方式也得选。淬硬钢可以干切,也可以用高压冷却,用水基乳化液的话浓度 5% 到 8%、流量要足,别忽大忽小。冷热交替太频繁,淬硬层表面会出微裂纹,和磨削烧伤是一个道理。
冲击最重的位置在孔型开口那两条棱。带钢咬入时先撞这里,刀刚切入就吃一次冲击。这一段把进给降下来,或者把刀尖圆弧改小、前角再负一点,让刃口先扛住再说。
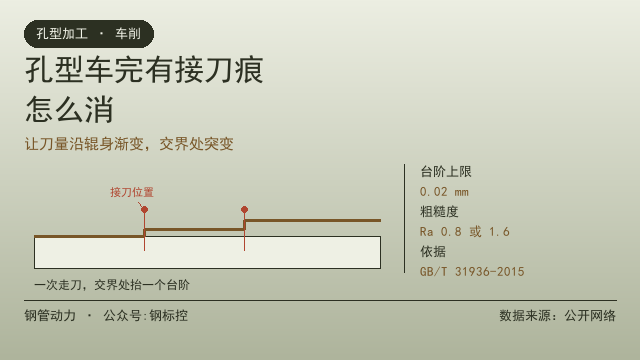
接刀痕绕不开。一刀车不完整个孔型,中间必然接刀,接刀处 Ra 会突变。数控车把接刀点放在直线段,别放在圆弧上;普通车床接刀前先退刀量一次,别凭手感接。
机床和装夹的分量不比刀具轻。辊坯一夹一顶,顶尖别顶太紧,顶紧力大了辊身弹性弯曲,车完松开回弹,两头直径对不上。中心孔要研磨过,中心孔有伤,车出来必然是椭的。
车完怎么验。孔型用样板加塞尺,GB/T 31936-2015 的 3.3.1 规定样板是半封闭、带端面基准的,塞尺读到的最大间隙就是轮廓偏差。粗糙度按 GB/T 3505-2009 的定义、GB/T 1031-2009 的优先数系取值,用比较样块或者便携式仪器测都行,具体验法在 焊管轧辊磨削,孔型怎么验 里说得更细。
几个高频错法记一下。拿白钢刀去车淬硬辊,刃口几秒钟就红;精车进给给到 0.25 mm/r 还想要 Ra 0.8;刀尖 R1.2 硬清 R1 的圆角;刀钝了不换,靠提转速硬啃。这几个错,最后都记在孔型精度上。
刀具和参数定完,辊子材质本身也得对得上,焊管轧辊材质怎么选,硬度配到多少 讲的是另一半。如果还在纠结辊环用锻钢还是硬质合金,硬质合金辊环,焊管机组值不值得换 里有成本账。
有具体的辊径、硬度、孔型图要找人代车,或者想找能稳定车 60 HRC 的刀具和参数,可以到钢管动力发一条需求,写清辊径、硬度、孔型深度和数量,同行看到会直接对接。
常见问题(FAQ)
问:车削 60 HRC 的辊子,硬质合金刀能顶住吗?
答:能顶,但要挑涂层牌号和几何角度。负前角、刃口倒棱、刀尖强度大是前提,线速度压到 40 到 80 m/min,别用正前角精车刀去干断续切削。连续精车、余量均匀的场合,立方氮化硼更划算。
问:孔型粗糙度总差一档,先改哪个参数?
答:先看进给。刀尖 R0.4 时每转进给 0.1 mm 对应 Ra 约 0.8 μm,进给到 0.15 mm 就基本落在 1.6 了。进给已经在 0.1 mm 以内还不达标,再查刀尖磨损和主轴跳动。
问:恒线速度编程在孔型车削上怎么用?
答:按辊面最大直径设限速上限,程序按恒线速度走,主轴转速在槽底自动升高。要注意机床的最高转速限制,小直径处的转速可能超出卡盘允许范围。
问:刀杆让刀怎么判断?
答:车完量槽底三个位置的深度,中间比两头浅 0.02 mm 以上,基本就是让刀。先查悬伸比,超过刀杆直径 4 倍就换硬质合金刀杆或者减小切深。
问:陶瓷刀适合车焊管轧辊吗?
答:适合余量均匀的连续精车,不适合有开口、有断续的孔型粗车。陶瓷抗冲击差,孔型开口处挨一次冲击就可能崩刃,崩了修刀的成本比省下的时间贵。
问:孔型车完还要不要磨?
答:看车到什么水平。精车按粗糙度需要的进给走完,Ra 0.8 能直接做到,磨只做修形和最后 0.05 到 0.1 mm。车达不到要求才磨,别指望磨把轮廓偏差一起修掉。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控