欢迎访问本站!
换完全套辊,第一支管子出来焊缝位置就偏了三十度。剖开看,成型段前半截焊缝在正上方,到焊接段已经转到侧上方。孔型量了,尺寸都对;导板间隙也调了,还是偏。这类问题多半不在孔型本身,在各架的中心高。
中心高说的是每架下辊辊面到统一基准的高度,也就是轧制线标高。设计上各架要落在一条线上,或者落在设计给定的下山曲线上。实际装配时这一条最难保证,因为它不写在孔型图上,只写在机架装配的作业卡里。
三个量要一起看。下辊面标高决定带钢走得高还是低;孔型中心线与轧制线的重合决定带钢在孔型里是偏上还是偏下;上下辊是否对称决定带钢截面是不是被均匀压。
单架偏高,带钢被抬起来,进下一架的时候入口上翘,咬入位置偏上,孔型上半吃料多。单架偏低,带钢下栽,擦下辊面,出纵向划伤,划伤位置固定在带钢中部。
相邻两架一高一低交替,才是最麻烦的。带钢截面在机架之间被倾斜着送进去,下一架孔型强行把它掰正,掰的过程就是扭转。夹持越紧、压下量越大,扭得越狠。
扭转能算。两架中心距 800 mm,标高差 0.5 mm,带钢截面的倾斜角等于反正切 0.5 除以 800,约 0.036 度,也就是 2.1 分。看着微不足道。
但这是每一架的量。十架成型同向累积,焊缝能转过二十分以上。实际每架孔型都会纠正一部分,所以现场看到的不是一次转过去,而是焊缝沿着机组慢慢偏,越往后越明显。Φ89 的管子周长 280 mm,偏三十度对应的弧长是 23 mm,拿粉线一弹就看得见。
测量要先统一基准。辊面不能当基准,辊面有中高、有磨损、有椭圆,两支辊量出来的差值里混着辊子本身的误差。基准要用机架底座的加工面,或者专门做的基准块。
常用三种量法。水准仪配等高块,量下辊面最高点,适合长机组拉通;专用中心高量具,百分表加磁力座贴在底座基准面上,适合单架精调;孔型中心用孔型样板配塞尺,看的是中心线与基准的关系。
标准里能对上的是形位公差和检验方法。GB/T 31936-2015 表 4 规定,轴孔圆柱面圆柱度按 7 级,孔型对轴孔轴线的圆跳动按 8 级。第 4.2 条规定孔型按 GB/T 1958-2004 附录 A 中线轮廓度检测代号 1-2 的方法检验,并用供需双方确认的孔型样板。第 4.3 条其他几何尺寸按 GB/T 3177 测。
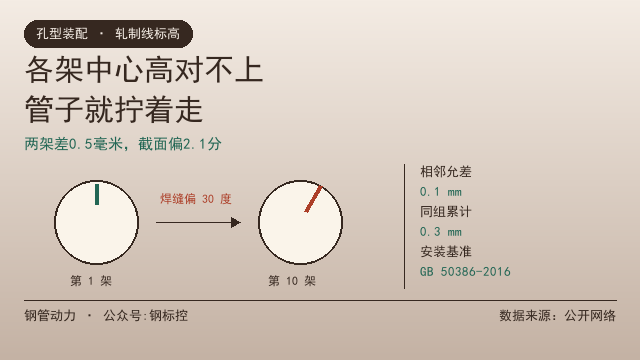
安装的允差另有出处。GB 50386-2016 对轧机底座中心线给两档,按主要中心线是 0.5 mm,按已安设备是 0.3 mm。那是安装基准,生产找正要严于这个数,否则累积到十架就没法看。
上下辊对称要单独校。上辊压下量调 0.5 mm,上下孔型深度各 1 mm,看着正常,实际孔型中心线已经偏了 0.25 mm。做法是先量上下孔型深度,把差值补到压下量里,再校中心线。
导板的标高别忘。导板工作面要和孔型中心线在一个高度上,两侧还要等高,两侧高度差超过 0.5 mm 就会把带钢推偏。间隙怎么定见成型立辊和导板间隙怎么定。
有一件事要分清。下山量是设计给定的整体下降,从粗成型到定径逐架往下走,走多少由设计算,见焊管下山量,给多少合适。中心高找正管的是实际装出来的高度与设计值的偏差,一个是给定值,一个是误差,两笔账不要混着记。
还有一件也要分清。孔型在水平方向不对称,错边固定在一侧,那是另一条线的问题,见孔型不对称,错边总在一侧怎么找正。本篇管的是高度方向,两条线一起查才不会互相干扰。
找正要按顺序。先定基准架,一般取精成型末架或者挤压架,这一架的位置最影响焊接;再向前后展开,一次只调一架,调完立刻复测相邻两架的高差;最后统一复核一遍全线。
机架垫板的处理有讲究。用整块磨过的调整垫,不要叠薄片。叠三层薄垫片,接触刚度掉一半,运行几个月就压出印子,标高又变了。垫板厚度改动超过 2 mm,最好重新做一块。
记录要落成表。每架记四个数:下辊面标高、孔型中心相对基准的偏移、上下辊对称差、导板高度差。换辊后测一次,大修后测一次,换规格后测一次。三次数据放在一起看,能看出是装配问题还是底座沉降。
常见误判有两个。一个是把焊缝偏移当挤压辊问题,挤压辊中心偏确实会让焊缝偏,但如果偏差随架数增大,那不是挤压辊。另一个是把管径波动当孔型问题,中心高偏了以后孔型实际张开量变了,管径会跟着波动,这时候改孔型没用。
孔型本身的公差标注也要规范,哪些地方标、标几级,见孔型图纸上的公差,标在哪几处。图纸上没标的项,装配时没人管,最后都变成中心高的问题。
手上有焊缝偏移、管子扭转、管径周期性波动的情况,可以把机组架数、中心距、各架实测标高和焊缝偏移量发到钢管动力上,做过机组安装和找正的同行会帮着看。要找机架找正、做基准块或者中心高量具的,也可以在钢管动力发布需求信息,写清机组规格和现有底座形式,对接起来更快。
常见问题(FAQ)
问:焊缝位置偏移是孔型问题还是中心高问题?
答:看规律。偏移固定、整卷一致,查孔型和装配;偏移随架数逐渐增大、管子有扭转,查中心高和机架;偏移左右交替,查来料镰刀弯和跑偏。
问:中心高差多少会出问题?
答:两架中心距 800 mm、标高差 0.5 mm,带钢截面倾斜约 2.1 分,单架看很小,十架累积能到二十分以上。生产找正一般按相邻两架 0.1 mm、同组累计 0.3 mm 控制。
问:中心高的基准用什么?
答:用机架底座加工面或专用基准块,不能用辊面。辊面有中高、磨损和椭圆,直接比会把辊子误差混进装配误差里。
问:孔型验收按什么标准?
答:GB/T 31936-2015 表 4,轴孔圆柱度 7 级、孔型对轴孔轴线圆跳动 8 级;孔型轮廓按 GB/T 1958-2004 附录 A 线轮廓度代号 1-2 检验,并配双方确认的孔型样板。
问:安装允差是多少?
答:GB 50386-2016 对轧机底座中心线给两档,主要中心线 0.5 mm,按已安设备 0.3 mm。这是安装基准,生产找正要更严。
问:下山量和中心高是一回事吗?
答:不是。下山量是设计给定的整体下降曲线,中心高找正管的是实际装配高度与设计值的偏差,一个是给定值,一个是误差。
数据来源:来自公开网络
公众号:钢标控