欢迎访问本站!
一支 Φ180 的精成型辊,磨完量圆跳动 0.015 mm,合格入库。放了三天,上机前复量,0.04 mm。换上去以后管径还一天天往上走,两天调一次压下。查磨床、查装夹、查顶力,都正常,问题在辊子里面还留着一部分没转完的奥氏体。
先分清两种变形。磨完就变、头两天变化最大、之后趋稳,多半是残余应力在释放,这一类在轧辊磨完是圆的,装上去就椭圆里拆开讲过。还有一类变化慢,几周甚至几个月都在走,方向单一,尺寸只涨不缩,那是残余奥氏体在转变。
奥氏体是高温相。淬火加热到 Ac1 以上,组织全部变成奥氏体,冷却够快,奥氏体往马氏体转。转多少取决于温度,温度越低转得越少。冷到室温,总有一部分留下来,这部分就是残余奥氏体。
它有继续转变的动力。马氏体的比容比奥氏体大,含碳 1% 附近,奥氏体约 0.1212 立方厘米每克,马氏体约 0.1271,差 4% 上下。奥氏体一旦转成马氏体,体积要涨。涨不动就被压着,涨得动就顶出去,辊子尺寸就是这么变大的。
涨多少能估。表层 10% 的残奥,假定转掉一半,体积效应约 0.2%,折到直径上是千分之几。实际远小于这个数,因为基体约束着,转变受抑制,实测多在 0.01 到 0.05 mm 之间。知道量级就够了,不必去抠小数。
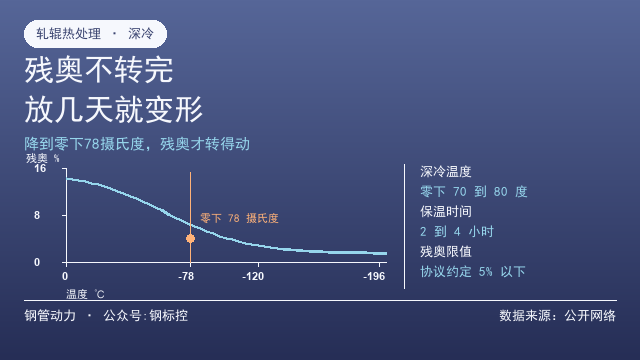
转多少看牌号和工艺。9Cr2Mo 这类高碳铬钢,淬火后残奥常见 8% 到 15%,碳和铬越高越多。GCr15 正常也在 8% 到 12%。一般认为残奥体积分数降到 5% 以下就稳住了,再放也不会明显变。
深冷就是干这个的。把辊子降到零下,让残余奥氏体继续向马氏体转变。温度要多低,看 Mf 点,也就是马氏体转变终了温度。9Cr2Mo 的 Mf 常在零下 60 摄氏度以下,所以干冰加酒精的零下 78 摄氏度能覆盖大部分牌号,不必直接上液氮。
液氮零下 196 摄氏度也能用,但对大截面辊子风险大。温差一下子拉到两百多度,表层和心部收缩不一致,本来就脆的马氏体容易裂。要用就分级降温,先到零下 70 摄氏度稳住,再到零下 120 摄氏度。
工艺参数没有国标,都是厂内定的。常见做法是淬火后尽快进箱,不要等冷透再放,两小时以内;降温速率控制在每分钟 2 摄氏度以内;到温后保温 2 到 4 小时,厚件按每 25 mm 截面保温 1 小时折算;出箱立即回火,不能停在深冷状态。
顺序有三种。淬火、深冷、回火最常见。怕裂的,先做一次 150 到 180 摄氏度的预回火,让应力松一点,再深冷,再正常回火。也有淬火、回火、深冷、再低温回火的,适合已经开过粗的旧辊。
深冷只解决残奥,别的都不解决。淬硬层不够深,里层是软的心部,深冷也变不硬,这件事见轧辊淬硬层要多深。淬透性不够,心部根本没淬上,那是尺寸和临界直径的问题,见一样是9Cr2Mo,为什么这根淬不透。
标准里没有残奥这一项。GB/T 31936-2015《焊接钢管轧辊》管的是工作面硬度、硬度均匀度、工作层深度、硬度落差、抗拉强度和冲击韧性,全文查不到残余奥氏体的限值。要控这一项,只能在技术协议里单独写,比如注明残奥体积分数不大于 5%,检测方法按 X 射线衍射法。
检测分三档。金相法最快,按 GB/T 13298-2015 制样,用彩色浸蚀或者对比标准评级图估个范围,只能看个大概。定量要靠 X 射线衍射,GB/T 8362-1987 已在 2007 年废止,现在要么按 ASTM E975 做,要么供需双方约定方法。磁性法适合批量筛查,速度快,但受成分和形状影响大。
现场不用仪器也能判。磨完 24 小时量一次,7 天量一次,30 天再量一次,记在同一张卡上。三次差值在 0.01 mm 以内,这根辊稳定;30 天累计变化超过 0.02 mm,说明残奥偏高,装机以后还会接着变。
硬度上也看得出来。残奥每高 1 个百分点,洛氏硬度大约低 1 HRC。同一炉料、同样工艺,两支辊差 3 HRC 以上,先怀疑残奥,再怀疑淬火温度。
磨削时还有一笔账。残奥在磨削热作用下会转变,变成未回火的马氏体,表层变脆,磨完看着挺好,用几天就出磨削裂纹。砂轮选得不对、进给量大,这件事来得更快,判据见轧辊磨削,砂轮怎么选。
不上深冷设备的厂,用回火控。残奥在回火时会转变,温度越高、时间越长,转得越多。9Cr2Mo 常用 150 到 200 摄氏度回火,回火两次比一次到位更有效,中间冷到室温再进炉。代价是硬度会掉,56 到 62 HRC 的下限要留余量。
成本算一笔。深冷箱按液氮耗量计,每吨辊子大约 0.3 到 0.5 吨液氮,加上装卸和保温,一支 Φ180 的辊子多花几百块。跟一支辊车修一次的费用比不算多,跟一批辊子变形退货比更不算多。
哪些辊值得做。精成型、定径、矫直这几个位置孔型尺寸要求严,值得做;粗成型辊径大、公差松,可以不做;挤压辊用热作模具钢,残奥本来就低,做不做看具体牌号。
订辊的时候把这一条写进去,比事后处理省事。技术协议里加一句残奥含量和检测方法,供方报价会涨一点,但省掉了入库复检、返工和现场调压下的麻烦。已经在用的辊子,建议按批做一次 30 天尺寸稳定性记录,把不稳定的挑出来,别等装到精成型架上才发现。
手上如果有辊子反复变形、车修后尺寸稳不住的情况,可以把辊位、材质、热处理工艺和 30 天的尺寸记录发到钢管动力上,同行和做热处理的外协厂会给出判断和报价参考。需要找深冷处理或者残奥检测的地方,也可以在钢管动力发布需求信息,留清楚件号、材质和数量,对接起来更快。
常见问题(FAQ)
问:残余奥氏体和残余应力引起的变形怎么区分?
答:看时间规律和方向。应力释放头两三天变化最大,之后趋稳,方向不定;残奥转变慢,几周到几个月都在走,尺寸只涨不缩,而且同一批辊子表现一致。
问:残奥多少算合格?
答:国标没有规定,GB/T 31936-2015 里没有这一项。行业上一般认为体积分数 5% 以下稳定,轧辊淬火后常在 8% 到 15%,要不要处理按辊位精度要求定。
问:深冷一定要用液氮吗?
答:不一定。9Cr2Mo 的 Mf 点常在零下 60 摄氏度以下,干冰加酒精的零下 78 摄氏度就够。液氮零下 196 摄氏度冷速太猛,大截面辊子容易裂,要用得分级降温。
问:深冷放在淬火前还是淬火后?
答:淬火后、回火前。淬火后两小时内进箱,出箱立即回火。怕裂的可以先做一次 150 到 180 摄氏度预回火,再深冷,再正常回火。
问:不做深冷,靠回火能不能把残奥降下来?
答:能降一部分。提高回火温度、延长保温、做两次回火都有用,但硬度会跟着掉。要求 56 到 62 HRC 的辊位,回火温度提到 200 摄氏度以上就要算一算硬度余量。
问:检测残奥用什么方法?
答:定量用 X 射线衍射,可参照 ASTM E975,或供需双方约定;金相法按 GB/T 13298-2015 制样只能估范围;磁性法适合批量筛查。GB/T 8362-1987 已于 2007 年废止,不要再用这个标准号。
数据来源:来自公开网络
公众号:钢标控