欢迎访问本站!
同一炉 9Cr2Mo,两支 Φ160 的辊子,一支水淬一支油淬。水淬那支硬度上去了,56 到 60 HRC,放了三天辊面出两条纵向细裂纹;油淬那支没裂,硬度差了 5 HRC,回火后只有 52。两支都不算合格,问题出在同一处:介质选错,后面怎么补都补不回来。
介质只决定一件事,冷却速度。冷速一改,淬硬层深度、变形量、开裂倾向三样跟着一起变。所以选介质不是选习惯,是选一条冷速曲线。
冷却过程分三段。工件入液,表面先形成一层蒸汽膜,热量靠辐射和膜传导,冷得慢;膜破裂,进入沸腾阶段,气泡带走大量热,冷得最快;表面温度降到介质沸点以下,进入对流阶段,靠介质流动换热,又慢下来。
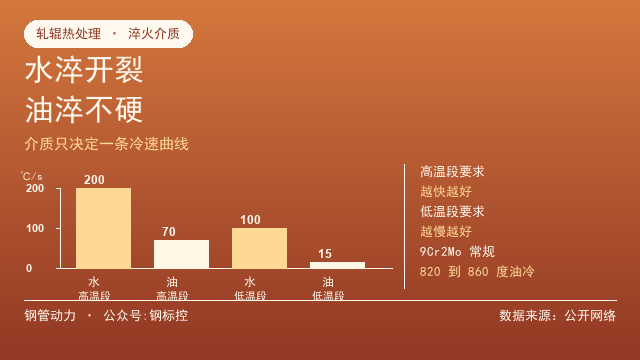
轧辊要的是两头慢中间快。800 到 400 摄氏度这一段必须快,否则奥氏体在珠光体转变区停留,拿不到马氏体;300 到 200 摄氏度这一段必须慢,这是马氏体转变区,冷得太急,组织应力叠加,裂就发生在这里。
水的问题在于低温段也不慢。静止水在 800 到 400 摄氏度区间冷速约 200 摄氏度每秒,到了 300 摄氏度还有 100 摄氏度每秒以上。9Cr2Mo 是高碳钢,马氏体转变时体积膨胀大,这个冷速下开裂几乎不可避免。
水温还会影响结果。20 摄氏度的水和 40 摄氏度的水,冷速能差三成。车间夏天水池晒一天,下午和早上的淬火结果不一样,硬度散差就是这么来的。加 5% 到 10% 的盐或者碱能破蒸汽膜,冷速更均匀,但开裂倾向也跟着上去。
油的问题反过来,高温段偏慢。普通淬火油在 800 到 400 摄氏度区间约 60 到 80 摄氏度每秒,300 摄氏度附近只有 10 到 20。裂得少,变形小,代价是厚大截面淬不透。
油温有讲究。60 到 80 摄氏度是粘度最合适的区间,流动性好,冷速最大,带热能力也强。冷油冷速反而低,还容易在工件表面局部过热,加速老化。油温超过 100 摄氏度,老化快,着火的窗口也打开了。
油的品种要分清。普通淬火油、快速淬火油、等温分级淬火油、真空淬火油,冷速差别不小。分级淬火油使用温度在 120 到 160 摄氏度,适合变形要求严的件,但冷速慢,轧辊这种截面用不上。轧辊多数用普通淬火油或者快速淬火油。
聚合物介质是第三条路。PAG 水溶性淬火液浓度 5% 到 15%,高温段接近水的冷速,到低温段靠工件表面形成的聚合物包膜把冷速压下来,接近理想曲线的形状。浓度越高,低温段冷速越低。
浓度必须实测。折光仪读出来的是折光读数,乘上该品牌的折光系数才是浓度,不同厂家的系数不一样,换品牌不换系数,配出来的浓度就是错的。浓度还会自己漂,水分蒸发让它升高,工件带出和微生物降解让它降低。
PAG 的麻烦在维护。浓度低了冷速上去,裂;浓度高了冷速不够,软;长期不搅拌会沉淀、发臭。要定期测浓度、补加水、加杀菌剂,循环泵不能停。
选介质先算临界直径。9Cr2Mo 静油临界直径 25 到 40 mm,水淬 50 mm 上下,这是材料本身的上限,换介质改不了。Φ160 的辊子,无论水还是油,心部都淬不上,这一点在一样是9Cr2Mo,为什么这根淬不透里算过。选快介质换不来心部硬度,只换来表层深一点和开裂风险高一点。
所以轧辊淬火以油为主。9Cr2Mo 常规加热 820 到 860 摄氏度,油冷,淬后 56 到 60 HRC,200 摄氏度回火后仍有 56 到 58 HRC。这套配比在焊管轧辊材质怎么选,硬度配到多少里按辊位列过。
什么情况可以上水或者聚合物。截面大、又要求较深的淬硬层,形状不复杂,没有尖角、深孔、键槽锐边,可以考虑。做法不是整浸,是间歇淬火,水空交替,或者喷淬,把低温段的冷速压住。
搅拌比换介质更管用。静止介质最大的毛病不是冷速低,是不均匀。蒸汽膜在局部滞留,那块地方冷得慢,出来就是软点,软点和硬区能差 10 HRC 以上。搅拌速度控制在 0.2 到 0.5 米每秒,方向要让介质穿过孔型槽,不要只搅液面。
油里进水是大事故。含水超过 0.05%,高温工件一入油,水瞬间汽化,局部冷速突增,出软硬不均和裂纹,严重时溢槽起火。检测办法简单,取样加热听有没有爆鸣,讲究一点用卡尔费休法。除水靠加热到 90 到 100 摄氏度保温沉降,别超过 120 摄氏度。
介质要定期体检。每半年测一次冷却特性曲线,用银探头法,记录最大冷速和 300 摄氏度时的冷速,跟新油数据对比,掉两成就该处理或者换油。铁屑和氧化皮要过滤,它们既加速油老化,又堵循环管路。
淬火完别拖。从出液到进回火炉,控制在 4 小时以内,水淬和聚合物淬的件尤其要注意,延迟开裂多半发生在这几个小时里。回火温度按硬度要求定,硬度不够的原因要分清是淬火还是回火,这一条见轧辊调质硬度不够,是淬火还是回火。
标准上怎么落地。GB/T 16924-2008《钢件的淬火与回火》是现行版,对加热、冷却、冷却介质和冷却设备都提了要求,修订计划已经立项在批。硬度按 GB/T 230.1-2018 测,现场用里氏或者肖氏时按 GB/T 13313-2008 换算。合格线按 GB/T 31936-2015 表 6,成型、定径、矫直 56 到 62 HRC,粗成型 56 到 60 HRC,挤压辊 47 到 52 HRC。
换介质之前先做小批试。拿两支同规格的辊子,一支按新介质淬,一支按老工艺,同炉回火,对比硬度分布、圆跳动和探伤结果,再决定要不要全线换。介质这东西,换一次影响的是整批辊子,试不起。
手上有辊子淬裂、硬度散差大、软点反复出现的情况,可以把材质、辊径、加热温度、介质种类和使用温度发到钢管动力上,做过轧辊热处理的外协厂和同行会给出判断。要采购淬火油、PAG 原液或者做冷却特性检测,也可以在钢管动力发布需求信息,写清牌号、用量和现用工艺,对接起来省事。
常见问题(FAQ)
问:轧辊淬火为什么多用油不用水?
答:水在 300 摄氏度附近冷速还有 100 摄氏度每秒以上,高碳钢马氏体转变时体积膨胀大,这个冷速下容易裂。油在低温段只有 10 到 20 摄氏度每秒,裂的倾向小得多。
问:油温多少合适?
答:60 到 80 摄氏度。这个区间粘度合适、流动性好、冷速最大。冷油冷速低还容易局部过热,超过 100 摄氏度老化快、有起火风险。
问:PAG 浓度怎么定?
答:一般 5% 到 15%,按截面和材料定。折光仪读数要乘该品牌的折光系数才是实际浓度,换品牌必须重新确认系数,不能沿用。
问:油里进水有什么表现?
答:硬度散差大、出现软点、局部裂纹,淬火时油面翻腾异常甚至有爆鸣。含水超过 0.05% 就必须处理,加热到 90 到 100 摄氏度保温沉降可以除水。
问:Φ160 的辊子水淬能不能淬透?
答:不能。9Cr2Mo 水淬临界直径只有 50 mm 上下,Φ160 的心部淬不上,这是尺寸决定的。水淬只能让表层深一点,代价是开裂风险。
问:搅拌对硬度有影响吗?
答:有。静止介质容易在局部滞留蒸汽膜,形成软点,软硬区能差 10 HRC 以上。搅拌速度控制在 0.2 到 0.5 米每秒,要让介质穿过孔型槽。
数据来源:来自公开网络
公众号:钢标控