欢迎访问本站!
Φ60 乘 2.0 的焊管,内毛刺残留量出来 2 mm 以上,超出规定。刀片一天换三次,新刀片上去第一支还行,刮到第五支就推不动。刀杆拆下来放在平台上滚了一圈,中间弯了 0.8 mm。
内毛刺刮削装置的结构比想的简单。一根刀杆从管尾穿进管内,刀头固定在焊点后方 300 到 500 mm 的位置,管子往前走,刀片把内焊瘤刮掉,刀杆本身不转也不走。整台设备就三个关键件:刀杆、刀片、支撑。
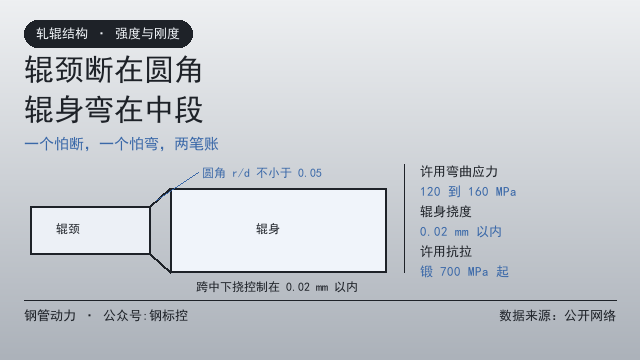
刀杆是细长悬臂,刚度天生不足。DN50 的管子内径 50 mm 上下,刀杆只能做到 Φ38 到 Φ42。按 Φ38 算,截面惯性矩等于 π 乘直径四次方除以 64,是 1.02 乘 10 的 5 次方毫米四次方。悬伸按 1500 mm、刮削力按 100 牛代进悬臂梁公式,挠度 5.4 mm。这个数没有任何工程意义,等于说没有支撑的刀杆根本不能用。
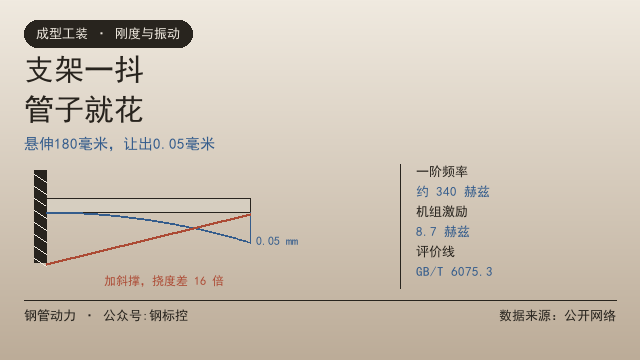
所以刀杆的刚度不看直径,看支撑间距。挠度和支撑间距的三次方成正比,间距减半,挠度降到八分之一。同一根 Φ38 的杆子,间距 600 mm 时挠度 0.34 mm,间距 400 mm 时降到 0.10 mm。
把支撑加一组,比把刀杆加粗 5 mm 有效得多。加粗 5 mm,惯性矩涨六成;间距从 600 缩到 400,挠度降六成多。两者的账不一样,前者还要受管子内径限制。
支撑套是易损件。尼龙套耐磨、不伤管壁,缺点是热了会软;铜套刚性好,缺点是磨到管壁会划伤。两种都要定期量间隙,间隙超过 0.5 mm 就换,别等刀头开始摆才想起来。
刀片材质有讲究。硬质合金里 YG8 最通用,硬度 89.5 到 90.5 HRA,抗弯强度 1500 到 1800 兆帕,导热好,抗冲击。YG6 更耐磨一点,但更脆,适合薄壁连续刮削。
YT 类不适合。它含碳化钛,跟钢的亲和性大,导热差,断续切削时刃口容易崩。焊缝区硬度在 250 到 350 HV,折算 22 到 35 HRC,硬质合金对付这个硬度绰绰有余,真正考验刀片的是冲击而不是耐磨。
高速钢能用,但要认清场合。M2 或者 W18Cr4V 适合小批量、薄壁、管速低的机组,刃磨方便,成本低。管速上到 40 米每分钟以上,高速钢的红硬性就不够了,磨损快得离谱。陶瓷刀片不要用在内毛刺刮削上,断续加冲击,崩得比磨得快。
几何角度按三个数给。前角 5 到 10 度,太大容易崩,太小刮不动;后角 3 到 5 度,太小摩擦大、发热;主偏角 30 到 45 度,兼顾切入和排屑。刃口留 0.05 到 0.1 mm 的钝圆,纯锋利反而容易崩。
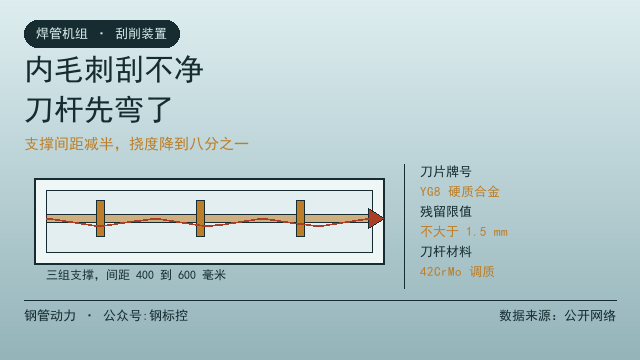
刀片宽度要比焊瘤宽 1 到 2 mm。窄了会在焊瘤两侧留下两道筋,量残留高度的时候正好卡在筋上。
刮多深有标准。GB/T 3091-2025 第 6.8.1.1 条:外毛刺应清除,剩余高度不大于 0.5 mm;内毛刺按需方要求协商清除,清除后剩余高度不大于 1.5 mm;清除留下的刮槽深度,壁厚不大于 4 mm 时不大于 0.2 mm,大于 4 mm 时不大于 0.4 mm。
这里有个容易踩的前提。内毛刺清除在标准里是协商项,不是默认项,合同没写,供方不清并不违约。要用在套接、穿线、换热这些场合,必须在合同里注明,并写明残留高度和刮槽深度。
刀片该换的判据有四个。后刀面磨损带宽度到 0.2 到 0.3 mm;残留毛刺高度比新刀时上升 0.3 mm;管面出现纵向拉痕;刮削声音由脆变闷。四条里中一条就该换,不要等崩刃。
崩刃的原因多数不在刀片本身。管端没切齐或者管头椭圆,刀片空进空出被撞一下;焊缝错边大,刀片一侧吃刀过深;进刀时没有引导,刀片悬空切入;刀杆支撑间隙大,刀头在刮削中摆动。这四条里,前两条查飞锯和成型,后两条查装置本身。
对中偏差要控制在 0.5 mm 以内。刀片中心与焊缝中心偏了,结果是一侧过切、一侧留瘤,过切那侧管壁被刮薄,用超声测厚仪一量就看得出来。这一项装刀时要拿样板对,不能凭眼看。
刀杆材料一般用 42CrMo,调质到 28 到 32 HRC,表面镀硬铬 0.02 到 0.03 mm,或者做离子氮化。也有用 9Mn2V 的。细长杆加工完要校直,直线度控制在 0.3 mm 每米以内,校完再镀,镀完再校一次。
刮削速度跟着管速走,20 到 60 米每分钟。速度越高,刀片温度越高,磨损越快,但刮出来的表面越光。两头要平衡,不是越快越好。
检查办法简单。每班首件用强光灯照内壁看 300 mm,或者用内窥镜看焊点前后;每卷抽一支,用深度尺或者专用样板量残留高度。数据记在卡上,跟刀片更换时间对上,能看出刀片寿命的真实分布。
内毛刺多高,源头在焊接。挤压量不够、焊接参数偏,焊瘤就厚,刮削负荷大,刀片寿命短。挤压量怎么定见挤压辊孔型,挤压量定多少,刮不净的其他原因,包括刀片磨损、对中、管头状态,见焊管内毛刺刮削不净(内毛刺残留)的原因有哪些?如何有效控制?。
手上有内毛刺残留超标、刀片寿命短、刀杆弯曲的情况,可以把管径、壁厚、管速、刀片牌号和更换周期发到钢管动力上,做过刮削装置改造的同行会给出判断。要订刀杆、刀片或者改造支撑结构,也可以在钢管动力发布需求信息,写清机组规格和现有装置形式,对接起来更准。
常见问题(FAQ)
问:内毛刺残留多少算合格?
答:GB/T 3091-2025 第 6.8.1.1 条,内毛刺清除后剩余高度不大于 1.5 mm,刮槽深度壁厚不大于 4 mm 时不大于 0.2 mm,大于 4 mm 时不大于 0.4 mm。前提是合同里注明了要清除。
问:刀片用什么材质?
答:硬质合金 YG8 最通用,抗冲击、导热好。YG6 更耐磨但脆,适合薄壁连续刮削。YT 类含碳化钛,跟钢亲和、导热差,断续切削容易崩,不建议用。
问:刀杆总是弯,加粗有用吗?
答:加粗的作用有限,还受管子内径限制。挠度与支撑间距的三次方成正比,把间距从 600 mm 缩到 400 mm,挠度降六成多,比加粗 5 mm 有效。
问:刀片多久换一次?
答:按磨损判据换,不按时间。后刀面磨损带 0.2 到 0.3 mm、残留高度上升 0.3 mm、管面出纵向拉痕、声音变闷,中一条就换。
问:为什么新刀片刮几支就不行了?
答:先查对中和支撑间隙。刀片中心与焊缝偏超过 0.5 mm,一侧过切一侧留瘤;支撑套间隙超过 0.5 mm,刀头摆动,刃口受冲击。这两条比刀片材质更常见。
问:内毛刺必须清除吗?
答:标准里是协商项。需方要求、双方协商并在合同中注明才清,不清不构成违约。用在套接、穿线、换热场合,要在合同里写清残留高度要求。
数据来源:来自公开网络
公众号:钢标控