欢迎访问本站!
定尺 6000 mm 的管子,抽十支量下来,5992、6006、5998、6003,来回跳。客户按 5995 收货,短尺的直接退。操作工调了几次定尺参数,好了两天又乱。这种事多半不是参数的事,是测长那一环在漏数。
先分清三类偏差再动手。整批都短、或者都长,是系统偏差,出在标定和补偿;忽长忽短没有规律,是随机偏差,出在打滑和滑移;隔几支冒一个,是周期性偏差,出在锯车同步和加速段。三类混着查,永远查不到点上。
测长的原理很简单。测长轮压在管面上,管子往前走带着轮子转,编码器跟着轮子转,系统用轮子周长乘转数算长度。整条链上任何一环变了,长度就跟着变。
先算分辨率够不够。编码器 1024 脉冲每转,轮子周长 500 mm,一个脉冲对应 0.49 mm;用四倍频做到 0.12 mm。分辨率不是瓶颈,几毫米的偏差不可能来自这里。
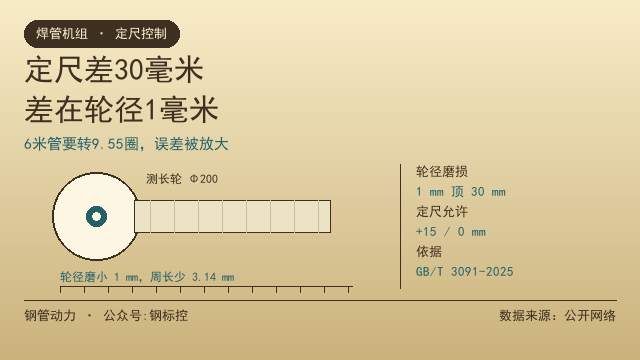
轮径磨损是头号系统偏差。轮子直径 200 mm,磨到 199 mm,周长差 3.14 mm。一支 6 米的管子,轮子要转 9.55 圈,长度累计少算 30 mm。系统里如果还按 200 mm 算周长,切出来的管子就短 30 mm。这个数字比很多人想的大得多。
轮径要实测,不能抄图纸。拿卷尺在轮面上滚一圈量实际周长,或者用激光测长仪打。磨掉 1 mm 就该车修或者换新,车完必须把新周长输进系统,不输等于没修。
打滑是头号随机偏差。轮面沾了乳化液、冷却水、氧化皮,或者压紧气缸压力不够,轮子转得比管子走得慢,系统少计长度,以为还没到,接着往前送,最后切出来偏长。打滑的特点是时有时无,跟管面状态和气压波动同步。
压紧力和包角一起看。气缸压力要在 0.4 到 0.6 兆帕,轮面用聚氨酯或者耐油橡胶,包角尽量做到 120 度以上。包角小于 90 度,接触弧短,稍有一点油就滑。
热态收缩是躲不掉的系统偏差。管子切下来的时候温度还有一百多度,冷却到室温要缩。钢的线膨胀系数按 1.2 乘 10 的负 5 次方每摄氏度算,6 米管、温差 130 摄氏度,收缩 9.4 mm。这一条永远往短的方向走,补偿里必须含着。
锯切滑移属于机械偏差。夹紧力不够,锯片刚切入的时候把管子顶退 2 到 5 mm,切完管子短了,端面还留台阶。这一项在端面看得出来,切斜超差往往和它同时出现。
锯车同步是周期性偏差的来源。锯车要跟着管子同速走,同步误差 1 到 3 mm,加速段和减速段误差最大。同步靠编码器闭环的机组比靠齿条机械同步的稳,但也怕编码器松动和皮带打滑。
锯缝也要算进去。锯片厚度 3 到 5 mm,磨损以后切口变宽。如果补偿里按固定锯缝给,倍尺下料的总长会一点点偏,越到后面越明显。
合格口径在标准里。GB/T 3091-2025 第 5.2.2 条规定,直缝高频电焊钢管的定尺长度允许偏差是正 15 毫米、负 0;埋弧焊管是正 50 毫米、负 0。第 5.2.1 条通常长度 3000 到 12000 mm,第 5.2.3 条倍尺每个切口留 5 到 15 mm 余量,第 5.3.3.1 条端面切斜不大于 3 mm、切毛刺要清除。全是正偏差,没有一个负值,意味着补偿只能往长了给,不能往短了省。
完整的判定口径,包括切口余量和管口切斜怎么一起看,在钢管定尺、倍尺交货,长度为啥只许长不许短?切口余量和管口切斜怎么判,GB/T 8163 和 GB/T 3091 说清里逐条对过,这里不重复。
补偿怎么设。目标值等于公称长度加热收缩量、加锯缝损耗、加系统余量,一般按公称加 8 到 12 mm 设定,让冷态落在正 2 到正 5 mm 之间。给太多也不行,超了正偏差照样判不合格,还白送材料。
长度怎么量也有讲究。钢卷尺要用 Ⅰ 级,两人拉直、贴住管面、同一温度下读。管端切斜的时候,尺子的钩子容易搭在斜面的最高点上,读数偏大,一支斜 3 mm 的管子能虚报 2 mm。
自检按顺序走。先抽十支量分布,看是系统偏还是随机偏;再量测长轮周长、查压紧气压和轮面清洁;再查夹紧力和端面台阶;最后才动同步参数和补偿值。顺序颠倒,改了半天参数,根子在轮子上。
也别把定尺问题误判成锯片问题。锯片齿形和材质不对,表现为切口毛糙、锯片寿命短、切面发蓝,长度一般不受影响。锯片怎么选见飞锯片齿形与材质怎么选。
换规格是最容易出事的时候。管径变了,测长轮的包角和压紧力跟着变,补偿值也得重算。这条要写进换规格的作业卡,不能凭上一规格的数接着用。
手上有定尺忽长忽短、短尺被退的情况,可以把机组规格、测长方式、锯片厚度、实测的长度分布发到钢管动力上,同行会帮着判断是测长、夹紧还是同步。要换测长轮、编码器或者做定尺系统改造,也可以在钢管动力发布需求信息,写清管径范围、定尺长度和现有控制方式,对接起来更准。
常见问题(FAQ)
问:定尺总是短 20 到 30 mm,是什么原因?
答:先查测长轮直径。轮径磨小 1 mm,周长差 3.14 mm,6 米管要转 9.55 圈,累计就是 30 mm。系统里还按旧直径算,切出来必然短。
问:定尺忽长忽短没规律,怎么查?
答:查打滑。轮面有油、有水、有氧化皮,或者压紧气压不足,都会少计长度。把轮面擦净、气压提到 0.4 到 0.6 兆帕、包角做到 120 度以上再看。
问:热态收缩要不要补偿?
答:要。钢的线膨胀系数约 1.2 乘 10 的负 5 次方每摄氏度,6 米管温差 130 摄氏度收缩约 9.4 mm,这一项永远往短的方向走。
问:定尺允许偏差是多少?
答:GB/T 3091-2025 第 5.2.2 条,直缝高频电焊管正 15 毫米、负 0,埋弧焊管正 50 毫米、负 0,只有正偏差,短了就是不合格。
问:锯缝要不要算进补偿?
答:要。锯片厚 3 到 5 mm,磨损后切口变宽,倍尺下料按固定锯缝补偿,总长会一点点偏,属于系统偏差。
问:多久校一次测长轮?
答:每班首件、换规格、换锯片后都要量三支。测长轮周长每周复核一次,磨掉 1 mm 就车修或换新,车完把新周长输进系统。
数据来源:来自公开网络
公众号:钢标控