欢迎访问本站!
辊子用了一段时间,辊面不再光,摸上去像细砂纸。斜着打光看,表面是一层密密麻麻的细网,网格边长一两毫米,交叉处的颜色比别处深。用指甲刮,刮不动,说明不是附着物,是裂纹。
这种缺陷叫龟裂,也叫热裂纹网。它和剥落不是一回事。剥落是成片的金属掉下来,坑深、边缘锐利,起因在次表层;龟裂是表面一层细裂纹,深度浅,起因在表层反复的热胀冷缩。
热应力的大小能算。表层的热应力等于弹性模量乘线膨胀系数乘温差,再除以一减泊松比。钢的弹性模量取 210 吉帕,线膨胀系数约 1.2 乘 10 的负 5 次方每摄氏度,泊松比 0.3。
代进去,每 1 摄氏度的温差产生 3.6 兆帕的热应力。温差 100 摄氏度,应力 360 兆帕;温差 300 摄氏度,应力 1080 兆帕。
拿这个去比材料的高温强度。9Cr2Mo 在 400 到 500 摄氏度时的屈服强度只有 400 到 500 兆帕,1080 兆帕远远超过。也就是说,辊面只要经历一次 300 摄氏度的急热急冷,表层一定发生塑性变形,没有别的可能。
塑性变形的方向有讲究。表面被加热想膨胀,里层温度低不让它胀,表面受压屈服,被压短了一点。冷却时表面想收缩,里层又不让缩,表面受拉。一次循环下来,表面残留一层拉应力,拉应力超过强度就开裂。
循环几十次、几百次,裂纹慢慢连起来,方向垂直于辊面,深度从 0.1 毫米长到 1 毫米。相邻裂纹之间留下一个个小方块,看上去就是网。
热源有三个。焊接区是最大的一个,高频焊接的熔池温度在 1300 摄氏度以上,紧挨着焊点的挤压辊和导向辊受辐射最多。成型辊的热源是变形热和带钢本身的热量,量级小得多。第三个是冷却水本身,水量不足或者断水,热量排不出去,辊面温度往上涨。
水冷这件事,细节比水量重要。喷淋角度偏了,水打不到辊面最热的区域,等于没喷。水压不足,辊面形成蒸汽膜,水在膜外面流走,换热效率掉一个量级。停水几秒钟,辊面温度就能翻倍。布置要点见焊管轧辊冷却水怎么布置。
温度到底多少,靠手感判断不可靠。在线测温用红外测温仪,测点选在辊面离开变形区之后、喷淋之前的位置,这个位置的温度最高。测温方法和误差来源见辊面温度在线怎么测。
材质的抗热裂能力差别很大。9Cr2Mo 是高碳钢,导热性差、韧性一般,抗热裂能力属于中等偏下。挤压辊多用 4Cr5MoSiV1,这类热作模具钢的韧性和导热性都好,抗热裂能力强得多,代价是硬度只能做到 47 到 52 HRC,耐磨性不如高碳钢。
这个取舍在标准里有体现。GB/T 31936-2015 把挤压辊的硬度单独列一档,要求 47 到 52 HRC,比精成型辊的 56 到 62 HRC 低一截。低这一截不是为了省事,是为了留韧性抗热裂。为什么挤压辊不能做得太硬,另有一篇专门讲,见挤压辊为什么不能做得太硬。
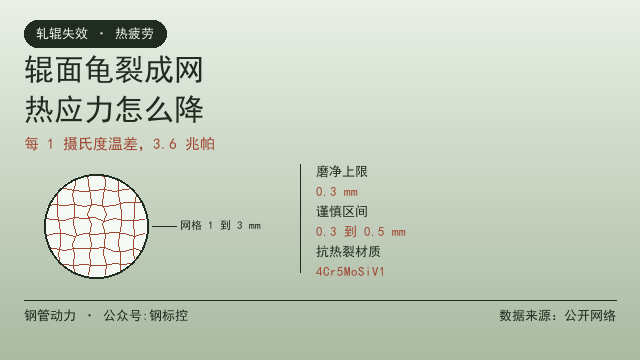
龟裂到什么程度算报废,没有国标可查,行业里按三条现场判据。第一条看深度,磨掉 0.3 毫米能磨净的,继续用;0.3 到 0.5 毫米要谨慎,磨完以后孔型深度可能不够;超过 0.5 毫米,基本判废。
第二条看网格密度。网格边长大于 3 毫米,说明裂纹还在早期,磨一磨还能用;边长 1.5 到 3 毫米,进入中期;小于 1.5 毫米,裂纹已经密到互相连通,磨掉一层很快又出来。
第三条看裂纹走向。垂直于辊面的细裂纹是典型热裂纹;如果裂纹顺着圆周方向走,或者有明显分叉,多半叠加了机械疲劳,处理方式不一样。
磨削修复有前提,必须把裂纹层完全磨净。判断磨净的方法有两个,着色渗透检验看不到显示,或者显微镜下确认裂纹已经消失。只磨掉一半,裂纹还在,装上去用不了几天又长出来,还把磨削余量白白吃掉。磨量怎么定见孔型车削,磨量留多少。
预防比修复划算。第一条是稳住冷却,水量、水压、喷淋角度定期检查,过滤器按时清洗,别等到堵了才想起来。第二条是避免干轧,穿带不顺或者卡钢时及时停水停轧,不要让辊子在无冷却状态下空转受热。
第三条是预热。新辊或者长时间停机的辊子,直接上机受热,表层温差比正常生产时大一倍。有条件的机组在开机前用低速、低负荷跑几支,让辊子逐渐升温。挤压辊尤其需要,热作模具钢对热冲击敏感。
第四条是控制节奏。频繁启停、频繁换规格,辊子反复经历升温和降温,热循环次数上去了,龟裂来得就快。这一点在订辊周期的时候要算进去,车修周期的判据见焊管轧辊多久车一次,看三个数。
第五条是选材和表面处理。挤压辊位优先用热作模具钢,成型辊位如果热负荷也重,可以考虑提高铬含量或者做表面强化。表面强化能提高耐磨性,但对热裂纹的作用有限,因为热裂纹的驱动力在表层以下。
还有一个容易被忽略的因素是辊面的粗糙度。辊面越粗糙,冷却水越难铺展成膜,局部容易干斑,干斑处的温差最大,龟裂就从那里开始。所以磨削以后不要只量尺寸,粗糙度也要打,判据见焊管轧辊磨削,孔型怎么验。
龟裂和剥落的界限要分清。龟裂是表面一层,剥落是成块掉。如果一支辊先龟裂、后剥落,说明裂纹已经从表面走到了次表层,这时候再磨已经来不及,只能换辊。剥落的成因和判断见焊管轧辊剥落的原因。
材质内部的碳化物形态也会影响裂纹扩展速度。碳化物呈连续网状时,裂纹沿着网走,扩展快;碳化物断成块状均匀分布时,裂纹走起来绕弯,寿命长一些。这个差别在铸造辊上尤其明显,判读方法见铸造轧辊硬度够了,为啥还是不耐磨。
手上如果有辊子龟裂反复出现,或者想找能做辊面修复和表面强化的加工厂,可以把辊位、材质、使用温度和龟裂深度发到钢管动力上,同行会给出方案和报价参考。已经拍过辊面照片的,也欢迎在钢管动力留言把照片和使用时长说一下,能帮助判断是冷却问题还是材质问题。
常见问题(FAQ)
问:龟裂和剥落怎么区分?
答:龟裂是辊面一层细密的网状裂纹,深度浅,起因是热疲劳;剥落是成片金属掉落,坑深、边缘锐利,起因在次表层接触疲劳。
问:热应力怎么估算?
答:表层热应力等于弹性模量乘线膨胀系数乘温差,再除以一减泊松比。钢的代进去约每摄氏度 3.6 兆帕,温差 300 摄氏度就是 1080 兆帕。
问:为什么辊面一定会产生塑性变形?
答:9Cr2Mo 在 400 到 500 摄氏度的屈服强度只有 400 到 500 兆帕,而 300 摄氏度温差产生的热应力超过 1000 兆帕,远超屈服,表层只能塑性变形。
问:龟裂多深算报废?
答:现场按三条判据。磨掉 0.3 毫米能磨净的继续用,0.3 到 0.5 毫米要谨慎,超过 0.5 毫米基本判废;网格边长小于 1.5 毫米也建议换辊。
问:挤压辊为什么硬度定得低?
答:为了留韧性。GB/T 31936-2015 把挤压辊定在 47 到 52 HRC,比精成型辊低一截,目的是抗热裂,硬度和热裂纹之间要取舍。
问:磨掉龟裂层要注意什么?
答:必须磨到裂纹完全消失,用着色渗透或者显微镜确认。只磨掉一半,裂纹还在,用几天又长出来,还白白消耗磨削余量。
数据来源:来自公开网络
公众号:钢标控