欢迎访问本站!
同一炉料,同一套热处理曲线,出来两根辊,一根辊面 58 HRC,另一根 50 HRC。查炉温记录、查淬火延时、查搅拌,都对得上。把两根辊的辊身直径一量,一根 140 毫米,一根 220 毫米。差别就在这里。
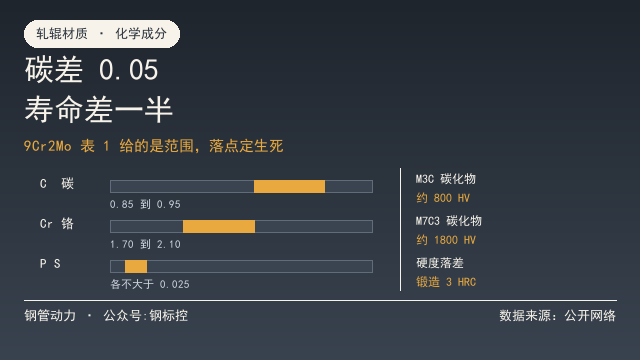
淬透性和硬度不是一回事。含碳量定的是能达到多高硬度,淬透性定的是这个硬度能往里去多深。9Cr2Mo 的碳含量在 0.85 到 0.95 之间,最高硬度这一项不缺,缺的是深度。同样一支 50 HRC 的要求,小辊从表面到心部都能拿到,大辊只有外面一层拿得到。
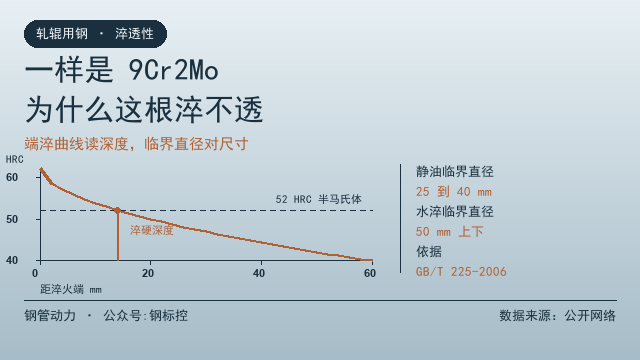
淬透性有专门的试验方法。GB/T 225-2006《钢 淬透性的末端淬火试验方法》于 2006 年 11 月 1 日发布、2007 年 2 月 1 日实施,等同采用 ISO 642:1999。试样是直径 25 毫米、长 100 毫米的圆棒,奥氏体化以后只对一端喷水,水柱自由落下,不许溅到侧面。冷透之后沿轴线磨出一条平台,从淬火端开始按固定间距测硬度,把硬度对距离画成曲线。
曲线的读法很直白。横坐标是距淬火端的距离,行业里叫 J 值,J8 就是距端面 8 毫米,J16 就是 16 毫米。纵坐标是硬度。曲线的起点硬度接近该钢种的上限,往右走一段,硬度掉下来,掉得快还是慢,就是这个牌号的淬透性。
判断深度要有一个基准线,通常用半马氏体。含碳 0.9% 左右的钢,50% 马氏体处的硬度大概在 52 到 55 HRC,具体数值查该钢种的端淬曲线图或者按含碳量换算。曲线上硬度降到这条线的那个距离,就是从端面算起的淬硬深度。这条线以上的区域,淬火后能转成马氏体;以下的区域,转成的是珠光体、贝氏体一类的组织,硬度低一大截。
端淬试样的直径只有 25 毫米,测出来的距离不能直接搬到几百毫米的轧辊上。工程上要把它换算成临界直径,也就是在某种冷却介质里能淬透的最大圆棒直径。9Cr2Mo 的静油临界直径大致在 25 到 40 毫米这个量级,水淬能上到 50 毫米上下。不同炉次、不同晶粒度会有出入,只能当量级看,准确值要看供方的端淬报告。
拿这个量级去比轧辊,结论很清楚。Φ140 和 Φ220 都远远超过临界直径,心部淬不上是必然结果,不是炉子出了问题。辊身越粗,心部冷速越慢,冷速低于该钢种临界冷速的那部分,无论保温多久都变不成马氏体。
正因为这样,标准对轧辊的要求是分层的。GB/T 31936-2015《焊接钢管轧辊》规定工作层深度不小于 10 毫米,硬度按辊位分档,粗成型 56 到 60 HRC,精成型、定径、矫直和挤压侧辊 56 到 62 HRC。标准没有要求整支辊淬透,因为大规格辊在物理上就做不到。
于是现场判断要分三种情况。表层够厚、心部偏软,属于正常。表层就不够,属于异常,要查原因。整支辊从表到里都低,多半不是淬透性问题,而是回火过头或者加热不足。
表层不够的第一个原因是脱碳没车净。表层碳被烧掉以后,这一层淬不上,硬度曲线在靠近表面的一段是塌下去的。深度怎么测、余量怎么留,另有一篇讲得很细,可以看轧辊锻件脱碳层,多深就得车掉。
第二个原因是奥氏体化温度偏低或者保温时间不够。碳化物没有充分溶解,奥氏体里碳和铬的浓度不足,淬火时先共析转变抢在前面,硬度自然上不去。这类问题的特征是整支辊都低,不是只有表层低。
第三个原因是冷却。介质选错、搅拌不足、装炉量过大、辊子挨得太近互相遮挡,都会让局部冷速掉下来。同一炉里靠中间的那几支辊最容易出事,因为它们周围全是热的辊子和静止的蒸汽膜。
冷速在辊身内部是梯度分布的。表面最快,四分之一直径处次之,心部最慢。一次淬火下来,同一截面出现三种组织,硬度从表到里递减。这不是缺陷,是尺寸决定的,能做的只是把表层那 10 毫米的硬度做稳。
合金元素的作用要看清。9Cr2Mo 里铬含量 1.6% 到 2.0%,是提高淬透性的主力;钼 0.2% 到 0.4%,主要作用是抑制回火脆性和细化晶粒。炉次成分压在下限的,淬透性就是低一档,这是成分规范允许的波动范围,不是偷工减料。订货时如果对深度敏感,可以在技术协议里把铬含量收到中上限。
成分偏析也会让同一截面表现不一样。钢锭中心的碳和铬偏高,边缘偏低,锻造比不够的时候,这种偏析会以带状组织的形式留下来。辊身不同位置淬透性不同,硬度打出来忽高忽低,根源在锻造而不在热处理。锻造比怎么取才够,可以看轧辊锻造比,取多少才够。
还有一个反直觉的点:晶粒粗大,淬透性反而更高。晶粒粗,晶界少,珠光体形核的位置少,奥氏体更稳定。但粗晶会让冲击韧性明显下降,GB/T 31936-2015 要求冲击吸收能量不低于 30 kJ/m²,粗晶这一项就过不去。所以不能靠放粗晶粒去换深度,代价是断辊风险。
要确认到底是什么情况,做一条硬度梯度最直接。从辊面往里打点,间距 2 到 3 毫米,一直打到硬度平稳为止,试验方法依据 GB/T 4340.1-2024。把曲线画出来,是表层塌、还是整体平移、还是中段凹陷,三种形状对应三种责任方,这个判读方法在轧辊调质硬度不够,是淬火还是回火里已经拆过一遍。
现场快筛可以用里氏或者肖氏,但要记住这两种方法受曲率和表面状态影响大,只能做趋势判断。有争议的时候以维氏梯度或者台式洛氏为准,具体差别见轧辊硬度现场怎么测,里氏还是肖氏。
落到合同上,建议写三条。要求供方提供同炉号的端淬曲线或者硬度梯度报告;写明工作层深度和心部硬度的下限;写明检测位置和测点数。这三条写进去,后面就不会因为一根辊软一片而扯不清。
如果确实需要更深的淬透性,只能在选材上做取舍。铬含量更高的牌号淬透性更好,但成本和磨削难度也上去了,刃口和砂轮的消耗都会增加。牌号之间的比较见轧辊选9Cr2Mo还是Cr12MoV,选材的整体思路见焊管轧辊材质怎么选,硬度配到多少。
最后说一句心部。心部软不等于不耐磨。轧辊的磨损发生在工作层,心部的作用是支撑和吸收冲击。心部太硬反而容易在交变载荷下开裂,裂纹从心部往外走,最后表现为辊面剥落,这类路径在焊管轧辊剥落的原因里有详细拆解。真正要盯的是工作层够不够厚、和心部结合得牢不牢。
手上如果有端淬报告看不明白,或者想找能做 GB/T 225-2006 端淬试验的检测机构,可以把需求发到钢管动力上,同行会给出报价和周期参考。手里有类似硬度上不去的情况,也欢迎在钢管动力留言,把辊径、牌号和实测梯度说一下,判断起来会快很多。
常见问题(FAQ)
问:淬透性和硬度到底有什么区别?
答:硬度上限主要由含碳量决定,淬透性说的是能淬硬的深度。9Cr2Mo 含碳 0.85% 到 0.95%,硬度上限不低,但大直径辊的心部淬不到马氏体。
问:端淬试验依据哪个标准,试样多大?
答:GB/T 225-2006《钢 淬透性的末端淬火试验方法》,试样直径 25 毫米、长 100 毫米,一端喷水冷却,等同采用 ISO 642:1999。
问:J8、J16 是什么意思?
答:J 值指距淬火端的距离,单位毫米。J8 是距端面 8 毫米处的硬度,J16 是 16 毫米处的硬度,读曲线时按这个距离取值。
问:怎么从端淬曲线判断淬硬深度?
答:先确定该钢种的半马氏体硬度,含碳 0.9% 时大约 52 到 55 HRC,再看曲线上硬度降到这条线的距离,这个距离就是淬硬深度。
问:大辊心部硬度低,算不算不合格?
答:不算。GB/T 31936-2015 只要求工作层不小于 10 毫米并按辊位考核表面硬度,没有要求整支辊淬透,大规格辊在物理上也做不到。
问:想提高淬透性,能从工艺上调吗?
答:空间有限。可以提高奥氏体化温度、改善搅拌和装炉方式,但根本手段是换铬含量更高的牌号或者把成分收到中上限。
数据来源:来自公开网络
公众号:钢标控