欢迎访问本站!
辊颈是轧辊上最容易出问题的部位之一。辊颈和轴承内圈是过盈配合,装拆次数多了,辊颈被磨细,过盈量消失,轴承内圈开始在辊颈上打转,辊子发抖,管子出振纹。到了这一步,要么修辊颈,要么换辊子。
先量清楚磨细了多少。用外径千分尺沿辊颈取三个截面,每个截面互相垂直量两个方向,取最小值作为实际尺寸。和图纸名义尺寸比,差值就是磨细量。同时量圆度和锥度,锥度大说明磨损不均匀,修起来的难度更高。
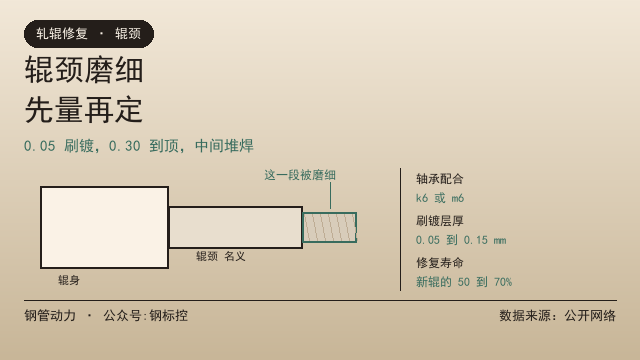
磨细量分三档处理。0.05 mm 以内,可以不修,换新的轴承内圈,让新件的过盈量来补偿;0.05 到 0.10 mm,刷镀恢复;0.10 到 0.30 mm,堆焊后重磨;超过 0.30 mm,或者辊颈出现裂纹、弯曲,换轴或者降级使用。
配合怎么选。滚动轴承与轴的配合按 GB/T 275-2015,一般机械用轧辊的辊颈取 k6 或者 m6,过盈量在 0.01 到 0.04 mm 之间,具体看轴承内径和载荷。公差带的选择原则按 GB/T 1801-2009。过盈太小会打转,过盈太大装拆伤辊颈。
刷镀的原理和适用面。刷镀是把镀液蘸在阳极刷上,工件接负极,刷子接触工件局部沉积金属,靠移动刷子逐块堆出镀层。优点是设备简单、不用镀槽、工件不用整体加热,辊子装在机架上也能修。缺点是镀层均匀性差,边角厚中间薄,最后必须磨到尺寸。
刷镀层选什么。常用镍和镍钨合金,沉积层硬度在 400 到 550 HV。覆盖层与基体的附着强度按 GB/T 5270-2024 的方法测,合格线一般不低于 70 MPa。镍钨合金耐磨性好一些,成本也高。镀层厚度控制在 0.05 到 0.15 mm,太厚内应力大,容易起皮。
刷镀的工艺要点。前处理比镀本身重要,除油、活化不到位,镀层就是假结合,装上轴承一压就掉。辊颈表面粗糙度先做到 Ra 1.6 到 3.2,太光滑结合力差,太粗糙镀层盖不平。镀完不急着装机,先测硬度、看外观有没有起泡。
堆焊的适用面。磨细量超过 0.10 mm,刷镀层太厚不划算,改用堆焊。堆焊前预热,预热温度按辊子材质定,9Cr2Mo 一类中碳合金钢常在 250 到 350 度。焊材选和母材强度匹配的低氢型,焊后缓冷,再按工艺回火,避免辊颈出现硬脆的马氏体层。
堆焊的坑在热影响区。辊颈堆焊的热量会往辊身传,辊颈和辊身交界处是应力集中区,也常是断裂的起点。辊颈断在圆角的案例不少,见辊颈断在圆角,辊身弯在中段。堆焊时要把热输入压低,分段退焊,中间测温。
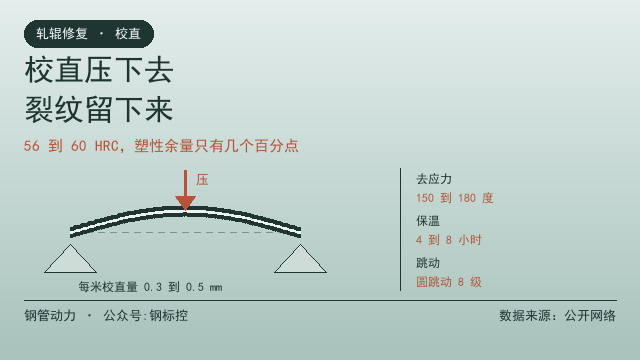
修完必须校直。辊颈修过之后,辊子的跳动会变。校直不能硬压,56 到 60 HRC 的辊身塑性余量很小,压过头就是裂纹,见轧辊弯了别硬压,校直反而易裂。校直后要做去应力处理,再磨辊身和孔型。
修完怎么验。辊颈尺寸按图纸公差,圆度不超过 0.005 mm,锥度不超过 0.005 mm 每 100 mm。辊身跳动按辊子精度等级,装在 V 形块上用百分表打。轴承装上去要测游隙,游隙超标的轴承不能和新修的辊颈配对。
什么时候直接换轴。三种情况。辊颈裂纹,磁粉或者着色探伤发现线性显示,修不如换;磨细量超过 0.30 mm,堆焊层太厚,热影响区风险大;辊颈和辊身的过渡圆角已经车没了,圆角是强度设计的一部分,车掉之后应力集中立刻上升。
换轴的成本账。辊颈修复的费用通常是新辊的 10% 到 20%,但修复后的寿命只有新辊的 50% 到 70%,每次修复都在消耗辊颈的剩余尺寸。修复次数超过三次,热影响区叠加,风险明显上升,这时候换辊更划算。
预防比修复便宜。装拆轴承用专用工具,不要用锤子敲;辊颈涂一层薄油再装;轴承内圈和辊颈的配合面每次装拆都检查;库存辊子竖直放置并定期转位,防止长期受力变形。这几条做到,辊颈磨细的周期能延长一倍。
到货和入库环节也要看。新辊进厂先量辊颈尺寸和圆度,别等装机才发现超差。到货验收量哪六项,见轧辊到货验收,先量这六项。
手上有辊颈实测尺寸和磨损照片,可以发到钢管动力,同行帮着判断是刷镀还是堆焊。要修辊颈或者找新辊,也可以在钢管动力发布需求信息,写清辊子规格、材质、磨细量和数量。
常见问题(FAQ)
问:辊颈磨细多少还能用?
答:0.05 mm 以内换新轴承内圈就能补;0.05 到 0.10 mm 刷镀;0.10 到 0.30 mm 堆焊后重磨;超过 0.30 mm 或者有裂纹,换轴更稳妥。
问:刷镀层能有多厚?
答:常用 0.05 到 0.15 mm。太厚内应力大,容易起皮,而且镀层均匀性差,最后必须磨到尺寸。
问:辊颈和轴承的配合怎么定?
答:按 GB/T 275-2015 和 GB/T 1801-2009,轧辊辊颈一般取 k6 或 m6,过盈 0.01 到 0.04 mm,看轴承内径和载荷。
问:刷镀层会不会掉?
答:前处理到位、镀层厚度控制住,一般不脱。掉的原因多为除油活化不彻底造成假结合,或者镀层太厚内应力过大。
问:堆焊后为什么要校直?
答:堆焊热量会让辊子产生弯曲和残余应力,不校直直接磨,辊身跳动超差。校直后还要去应力处理,再磨孔型。
问:修复几次就该换辊?
答:三次是个参考线。每次修复都消耗辊颈剩余尺寸并叠加热影响区,超过三次风险明显上升,算总账往往不如换新辊。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控