欢迎访问本站!
新辊或者重车过的辊装上机,第一支管到底要不要专门试一支,车间常有分歧。有人说直接接着干,反正抽检会发现;有人说必须试,试了才放心。两种说法都对一半,关键在试什么。
先说为什么必须试。新辊上机,孔型深度、辊缝、中心高、挤压量、导板间隙这五项的相互关系全部归零了。任何一项差 0.1 mm,第一支管就会带着这个偏差出来。抽检是按批抽的,等抽到的时候,已经出了几十支。
试的不是一支,是三支。第一支看形状,管子能不能正常成型,有没有塌角、错边、划伤;第二支看尺寸稳定性,同一个孔型连续出管,尺寸是不是收敛;第三支看焊缝,焊接参数和挤压量匹配不匹配。三支都过,才算调完。
试轧长度不能太短。取 6 m 以上,头、中、尾各量一组。短管只反映入口段的状况,出口段的尺寸往往还在变。有的机组入口有拉料、出口有张力,头尾差异比中间大得多。
第一项量外径。沿管长取三点,每点测相互垂直的两个方向,四个数里最大减最小就是不圆度。外径允许偏差按 GB/T 3091-2025 里直缝电焊钢管的规定,普通精度和较高精度的档不一样,先确认合同按哪一档。
第二项量壁厚。焊缝两侧各一点、对面一点,一共三点。焊缝两侧最容易偏厚,因为挤压把料堆在那里。壁厚不均会直接影响压扁和扩口试验的结果。
第三项看管角。管角塌是充满度不够,棱线圆钝是侧壁斜度或者过渡圆角的问题。前者是带钢宽度算出来的,后者是孔型几何决定的,见焊管孔型充满度不够,管角就塌。管角这一点用样板卡,比用卡尺量重复性好。
第四项看焊缝。外形要平直,两侧过渡均匀,不能有凹陷和咬边。内毛刺高度按合同要求,一般控制在 0.5 mm 以内。刮刀位置没对好,第一支就能看出来。
调辊顺序不能乱。正确顺序是先定中心高,再对辊缝,再调挤压量,最后调导板间隙。中心高是基准,基准没定就调辊缝,等于在斜的地基上砌墙。各架中心高对不上,管子在机组里是拧着走的,见各架孔型中心高对不上,管子拧着走。
辊缝怎么对。辊缝决定孔型的闭合程度,先按孔型图给的辊缝值对到名义尺寸,再用第一支管的实测外径微调。辊缝朝哪开、开在哪一侧,装机时就要确认,装反了第一支就带压痕,见焊管孔型辊缝朝哪开,装反就出压痕。
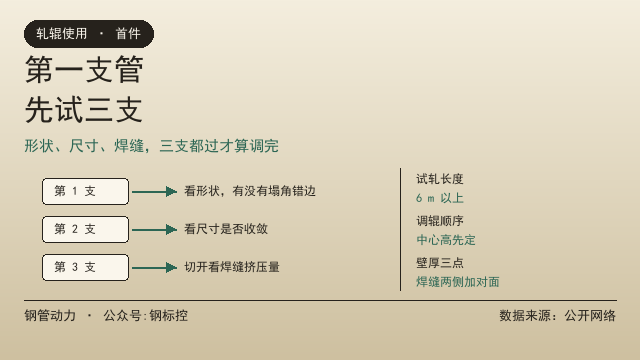
挤压量单独调。薄壁取 0.8 到 1.5 倍壁厚,厚壁取 0.5 到 1.0 倍壁厚。挤压量不够是虚焊,挤压量过头是内毛刺过厚、外毛刺难清。第一支管切开看焊缝截面,比只看外表可靠。
试轧要留记录。一张首件确认单,写清辊号、孔型号、规格、材质、各架辊缝值、中心高值、挤压量、三支管的实测外径壁厚、不圆度和判定结果,再写上调整记录。这张单子的用处不在当天,在下次换同一规格时能照着调。
判定要有依据。尺寸按 GB/T 3091-2025,验收规则和试验项目按 GB/T 2102-2006,管子的压扁试验按 GB/T 246-2017。首件不必做全套试验,但尺寸和外观必须全项过。
有个常被跳过的环节,辊子本身的到货状态。新辊如果孔型深度、辊身跳动、硬度就不合格,怎么调都调不出来。上机前先按轧辊到货验收,先量这六项过一遍,比在机上找问题划算。
试轧不合格怎么办。先分清是辊的问题还是调的问题。把辊缝和中心高退回名义值,重出一支,如果偏差方向不变,问题在辊;偏差方向和大小都变,问题在调整。这个判断只用两支管,但能省掉一整天。
手上有首件确认单和实测数据,可以发到钢管动力,同行帮着看偏差方向指向哪一项。要新做孔型辊或者找人调机,也可以在钢管动力发布需求信息,写清机组型号、管径壁厚和数量。
常见问题(FAQ)
问:每换一次辊都要试轧吗?
答:换规格、换新辊、重车过的辊、改过机架参数,这四种情况都要试。同一规格同一套辊连续生产,按批抽检就够。
问:为什么是三支而不是一支?
答:第一支反映装调状态,第二支反映尺寸是否收敛,第三支才能看到焊缝的稳定状态。三支都过,说明孔型、辊缝、挤压量三者匹配了。
问:试轧要多长?
答:6 m 以上,头中尾各取一组数据。太短只能看到入口段,出口段的尺寸还在变化,判断会失真。
问:首件哪些项目必须做?
答:外径、壁厚(三点)、不圆度、管角、焊缝外形、内毛刺高度、弯曲度。这几项都是能在机边直接测的,不需要送实验室。
问:调辊顺序为什么不能颠倒?
答:中心高是所有尺寸的基准,辊缝决定孔型闭合程度,挤压量决定焊缝,导板间隙决定导向。前一项没定,后一项调的都是虚值。
问:试轧不合格先动辊还是先动参数?
答:先把参数退回名义值再出一支。偏差方向不变说明问题在辊,方向和大小都变说明问题在调整,这一步能避免误判。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控