欢迎访问本站!
一根 Φ89×3.0 的管,客户量了管角说塌,椭圆度也卡在上限。操作工把辊缝收紧,管面出压痕;松开一点,管角又塌。两头堵的情况,八成不是辊缝的事,是孔型充满度本来就没对上。
充满度说的是带钢宽度和孔型需要的展开长度之间的比值。焊管成型是拿一条带钢卷成圆,带钢太窄,卷不严,管角就塌;带钢太宽,多出来的料在焊缝处挤成耳子,孔型侧壁被撑得飞快磨损。宽度合适,孔型才被填满。
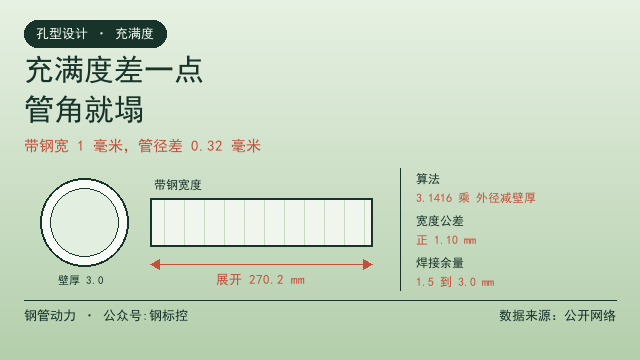
展开长度按中性层算,公式只有一行:展开长度等于 3.1416 乘以外径减壁厚。Φ89×3.0 的管,中性层直径 86 mm,展开长度 270.2 mm。Φ60×2.0 是 182.2 mm,Φ219×6.0 是 669.1 mm。这三个数先算出来,再去对订货宽度。
差 1 mm 宽度,管径差多少。管径差等于宽度差除以 3.1416,大约 0.32 mm。带钢宽度上 1 mm 的波动,最后会在管径上留下 0.3 mm 的痕迹。薄壁管的壁厚公差也就正负 0.2 mm 上下,这个量级不能不算。
带钢宽度本身就有公差。GB/T 708-2019 第 6.2.3 条表 7 规定,纵切钢带的宽度允许偏差是单向正偏差:公称宽 250 到 400 mm、厚 1.00 到 2.00 mm 这一档,PW.A 是正 1.10 mm,PW.B 是正 0.60 mm。一卷料里宽度差 1 mm,折算到管径就是 0.3 mm,靠孔型吸收不掉。
欠充满的表现好认。管角不饱满,棱线是圆的,用手摸能觉出塌;椭圆度偏大,两侧对称着扁;焊缝两边带钢边缘高低不齐,内毛刺比平时厚。这类管子外径可能合格,一上压扁或者扩口试验就露馅。
过充满的表现更明显。焊缝处挤出薄薄的耳子,冷却后一碰就掉;边部增厚,壁厚在焊缝两侧超差;孔型侧壁磨出一条亮带,越磨越深。过充满还会把管面压出横向印子。
判定口径在产品标准里。GB/T 3091-2025 第 5.1 条给了外径和壁厚的允许偏差,第 5.3.2 条表 3 给了不圆度。孔型这一侧看 GB/T 31936-2015 表 3:粗成型辊的孔型尺寸公差是正负 0.05 到 0.15 mm,精成型、定径、挤压辊是正负 0.03 到 0.10 mm。孔型本身差 0.1 mm,折算管径只有 0.03 mm,不是主因。
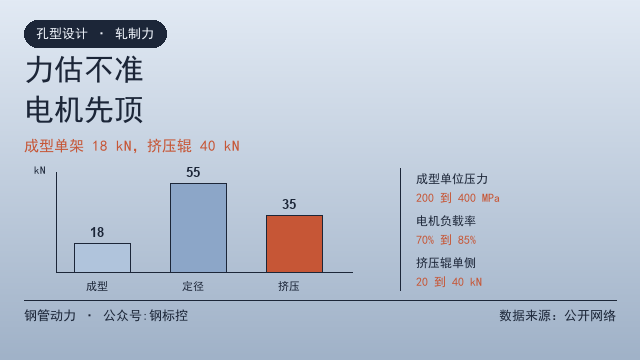
主因通常两个,一个是带钢宽度,一个是辊缝。辊缝每放大 0.5 mm,孔型那一圈就松了 1 mm 左右,带钢填不满,管角跟着塌。有厂把辊缝当调节手段,管径小一点就松辊缝,实际是拿充满度换尺寸,换来的是管角塌和椭圆。
焊接余量要单独留。高频焊在挤压辊处要把两边挤在一起,宽度上要消耗 1.5 到 3.0 mm,具体看壁厚和挤压量。这部分余量没留够,焊缝就是虚焊;留多了,全变成耳子。
来料厚度也会影响。厚度走上差,中性层直径变小,展开长度就短。3.0 mm 的料跑到 3.1 mm,展开长度短 0.3 mm,加上宽度公差,两者叠加就是 1.3 mm 的缺口。
现场排查按顺序走。第一步,抽三卷料,头中尾各量三点宽度,看波动范围;第二步,算出每一卷对应的展开长度;第三步,用样板和塞尺实测孔型展开周长;第四步,量辊缝和挤压量;第五步,才去看焊缝和内毛刺。顺序颠倒,就会一直在辊缝上打转。
孔型展开周长怎么测,办法不复杂。把孔型图的中性层轮廓做成样板,或者用软铅丝压在孔型里取出弧长,再用卡尺量。便携式三维扫描也能扫,车间里更常用样板,成本低、看得懂。
一个实际例子。Φ60×2.0 的管,展开长度 182.2 mm,订货写了 180 mm,车间按习惯又留了点余量,结果管角塌 0.2 mm,椭圆度卡在上限。把宽度改到 183 mm,管角满起来,椭圆度回到中间值,孔型侧壁的亮带也不再加深。
孔型设计阶段就得把这件事写清楚。辊花怎么排、变形角怎么分,见焊管成型辊孔型怎么设计,辊花怎么排。辊缝朝哪开、开多大,见焊管孔型辊缝朝哪开,装反就出压痕。辊径和孔型深度的匹配,见焊管孔型设计,辊径定错全盘错。
换规格时最容易翻车。管径变了,展开长度跟着变,订货宽度却常按上一规格四舍五入,差个一两毫米没人管。建议把每个规格的展开长度、订货宽度、允许波动范围做成一张表,贴在换辊工位。
定径段的充满度和成型段不是一回事。成型段靠孔型把带钢卷圆,定径段靠减径把圆度和尺寸定下来,孔型是闭合的,填充程度由减径量决定。定径量给太小,管角还是塌;给太大,管壁被拉薄。
标准里没有充满度这个词,31936 管的是孔型尺寸公差、形位公差、硬度和工作层。充满度是设计者自己算的一笔账,算完必须落到孔型图和订货卡上,否则车间只能靠试,试一次废一批料。
手上有管角塌、椭圆度超、焊缝两侧壁厚不均的情况,可以把管径壁厚、订货宽度、实测宽度分布和孔型展开长度发到钢管动力,同行帮着核一遍。要重做孔型或者改带钢宽度,也可以在钢管动力发布需求信息,写清规格、材质和月用量,对接起来更快。
常见问题(FAQ)
问:管角塌是不是孔型磨损了?
答:先算充满度。展开长度等于 3.1416 乘以外径减壁厚,和实际订货宽度一比就知道。差 1 mm 宽度对应 0.32 mm 管径,很多所谓孔型磨损,其实是带钢窄了。
问:充满度多少算合适?
答:带钢宽度比中性层展开长度多 1.5 到 3.0 mm,用来补焊接挤压的消耗。这个余量按壁厚和挤压量定,薄壁取小值,厚壁取大值。
问:带钢宽度公差按哪个标准?
答:纵切钢带按 GB/T 708-2019 第 6.2.3 条表 7,宽度是单向正偏差。宽 250 到 400 mm、厚 1.00 到 2.00 mm 的 PW.A 是正 1.10 mm,PW.B 是正 0.60 mm。
问:过充满有什么害处?
答:焊缝处挤出耳子,边部增厚超差,孔型侧壁磨出亮带。耳子还会被挤进内毛刺里,清不干净,后面穿管或者做防腐都受影响。
问:孔型尺寸公差定多少?
答:GB/T 31936-2015 表 3,粗成型辊正负 0.05 到 0.15 mm,精成型、定径、挤压辊正负 0.03 到 0.10 mm。
问:换规格时宽度怎么定?
答:按新规格重算展开长度,不要沿用上一规格。把每个规格的展开长度和订货宽度做成表,换辊时对着查,比凭记忆靠谱。
数据来源:来自公开网络
钢管动力 · 公众号:钢标控