欢迎访问本站!
两家辊子都叫 9Cr2Mo,一家用八个月,一家用四个月。把质保书摊开一比,碳一个 0.88,一个 0.94;铬一个 1.75,一个 2.05。都在范围内,寿命差一倍。成分不是合格就行,落在范围的哪一头,决定这根辊能扛多久。
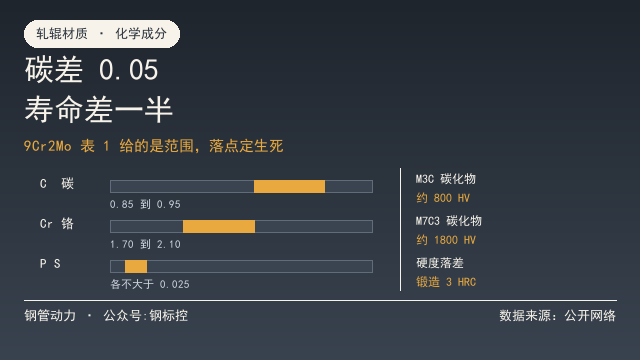
标准给的范围并不宽。GB/T 31936-2015 表 1 规定,9Cr2Mo 的碳 0.85 到 0.95,铬 1.70 到 2.10,磷、硫各不大于 0.025。9Cr2MoV 的碳和铬同样,另加钒。
碳为什么卡在 0.85 到 0.95。碳决定淬火后能形成的碳化物数量和马氏体的硬度上限。低于 0.80,淬到 60 HRC 就吃力,耐磨性跟着掉;高于 1.00,网状碳化物和淬火开裂的倾向明显上来,磨削时还容易出磨削裂纹。
碳化物类型是更底层的原因。9Cr2Mo 和 GCr15 的碳化物主要是 M3C 型,硬度大约 800 HV;Cr12MoV、Cr12Mo1V1 这类高铬钢是 M7C3 型,硬度能到 1800 HV,数量也多得多。同样是 60 HRC,高铬辊的耐磨性高出一截,根子在这里。
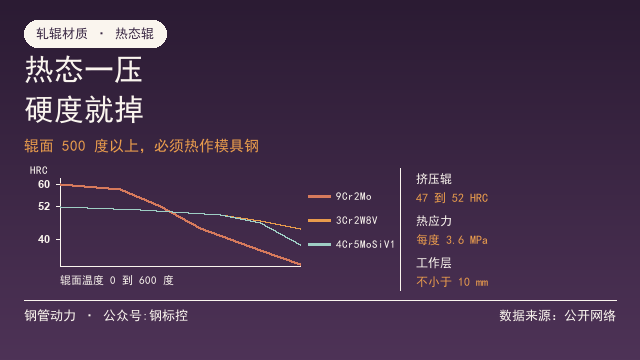
铬在 1.70 到 2.10 之间干三件事。提高淬透性,铬往上走临界淬透直径变大,大截面辊子的心部才淬得动;形成合金渗碳体,回火时不容易聚集长大;提高回火稳定性,同样的回火温度下硬度掉得慢。
钼和钒是配角,但不能少。钼细化晶粒、抑制回火脆性;钒形成的碳化物更硬更稳。9Cr2MoV 比 9Cr2Mo 多这一味钒,耐磨性和热稳定性都好一些,价格也高一截。
磷硫是两条硬线。表 1 给 9Cr2Mo 的磷硫各不大于 0.025,Cr12 系放宽到 0.030。磷偏析会形成带状组织,淬火时成为开裂源;硫形成硫化物夹杂,夹杂物级别超标,辊面就容易剥落,具体分级见轧辊钢的夹杂物,几级算超标。
熔炼成分和成品成分不是一回事。GB/T 222-2025 给了成品化学成分允许偏差,成品分析可以在熔炼值上下浮动一点,但偏差有上限。看质保书时要注意写的是熔炼分析还是成品分析,两者不能混着比。
检测手段已经成熟。GB/T 4336-2016 用火花放电原子发射光谱测碳硫硅锰磷铬镍钼等元素,取样按 GB/T 20066,试样要白口化,磨面不能有油污。光谱打出来的碳值跟化学分析差 0.02 个百分点很常见,判断在不在范围内够用,判断偏析不够用。
偏析比平均值更要命。钢锭的碳偏析让辊身两端和中间的硬度不一样。GB/T 31936-2015 要求同一根辊的硬度落差,锻造辊不超过 3 HRC、铸造辊不超过 2 HRC,全辊硬度均匀度锻造辊 3 HRC、铸造辊 4 HRC。超标就往上追冶炼和锻造。
高铬钢的碳化物偏析是另一码事。Cr12MoV 的碳 1.45 到 1.70、铬 11.00 到 12.50,共晶碳化物在铸态呈网状,要靠足够的锻造比打碎。锻造比不够,碳化物成块聚集,磨出来的孔型表面有软点,用不了多久就出麻坑。
牌号之间怎么比。GCr15 的碳 0.95 到 1.05、铬 1.40 到 1.65,碳化物数量少、耐磨性差,胜在便宜好买,小规格辊子用得还多;Cr12Mo1V1 的碳 1.40 到 1.60、铬 11.00 到 13.00、钼 0.70 到 1.20、钒 0.50 到 1.10,耐磨高但韧性和磨削性差一档。选型上的区别,见轧辊选9Cr2Mo还是Cr12MoV。
合同怎么写才不扯皮。写清牌号加标准号,要求供方提供炉批号和熔炼分析,到货按 31936 抽样:直径不大于 300 mm 抽 20%,大于 300 mm 逐件。硬度、探伤、成分三项一起验,只验硬度容易放过成分偏的。
还有一个容易忽略的点:同一牌号不同炉号,碳差 0.05 个百分点,热处理工艺就得跟着调。淬火温度按碳含量走,含碳量高的取下限,低的取上限。一条工艺用到底,总有一批不合适,表现就是同一批辊子有的硬有的软。
采购最容易踩的坑是把牌号当品牌。9Cr2Mo 是个成分范围,不是一个质量等级。同样在范围内,冶炼方式、锻造比、热处理制度不同,寿命差一倍很正常。要缩窄预期,就把成分往中上限卡、把锻造比和探伤级别写进技术协议,比只写牌号有用。
材质这一层的整体逻辑,见焊管轧辊材质怎么选,硬度配到多少。
手上有两批辊子寿命差得多、质保书成分对不上的情况,可以把两家的成分报告、炉批号、硬度和使用吨位发到钢管动力,同行帮着看差在哪。要重新定轧辊材质或者找替代牌号,也可以在钢管动力发布需求信息,写清辊位、规格和月用量,对接更准。
常见问题(FAQ)
问:9Cr2Mo 的碳和铬范围是多少?
答:GB/T 31936-2015 表 1,碳 0.85 到 0.95,铬 1.70 到 2.10,磷硫各不大于 0.025。
问:碳取上限是不是更耐磨?
答:硬度会高一点,但网状碳化物和淬火开裂的倾向也上来。取中上限比较稳,还要看锻造比和热处理制度跟不跟得上。
问:为什么高铬辊明显更耐磨?
答:碳化物类型不同。9Cr2Mo 是 M3C 型,硬度约 800 HV;Cr12MoV 是 M7C3 型,约 1800 HV,数量也多,抗磨的硬质点密度高。
问:成品成分偏差按哪个标准?
答:GB/T 222-2025,成品分析可以在熔炼值上下有一定偏差,但偏差有上限。不能拿成品合格当熔炼合格。
问:成分合格,寿命还是短,查什么?
答:查偏析和碳化物。同一根辊硬度落差锻造不超过 3 HRC、铸造不超过 2 HRC,全辊均匀度锻造 3 HRC、铸造 4 HRC,超了就是冶炼或锻造的问题。
问:到货怎么抽检成分?
答:按 GB/T 31936-2015 抽样,直径不大于 300 mm 抽 20%,大于 300 mm 逐件。光谱按 GB/T 4336-2016 打,试样白口化。
数据来源:来自公开网络
钢管动力 · 公众号:钢标控