欢迎访问本站!
画孔型图的时候,第一道坎就是圆弧怎么给。整段用一个半径,还是边部换一个小半径,两种做法在车间都有人用,出来的管子差别不小。这个问题没有统一答案,但选择有依据。
单半径孔型的做法是,一段圆弧从一侧边部一直画到另一侧边部,圆弧半径等于成型半径,弧长按展开长度分配。图画起来简单,车削一道圆弧走完,样板也好做,这是它被广泛使用的原因。
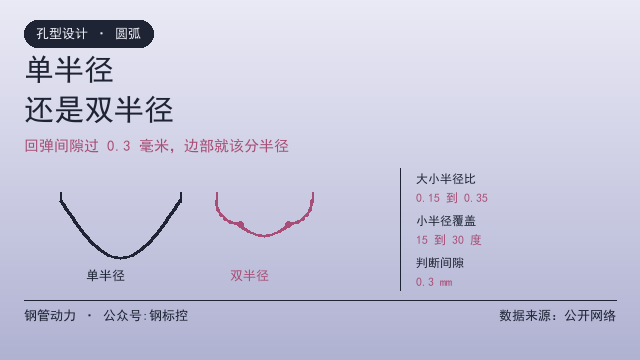
双半径孔型是把一段圆弧拆成三段,中间一段大半径,两侧各一段小半径,大小半径相切。边部用小半径,等于让带钢边缘提前弯起来一点,边缘的弯曲变形更平缓。
差别出在边缘。带钢在孔型里弯曲,边缘是自由边,没有约束。单半径孔型下,边缘的弯曲半径和中部一样,延伸量和中部也一样,回弹同样一样。实际回弹并不均匀,边缘回弹大,边缘和孔型之间就出现缝隙。
双半径的作用就是补这个缝隙。边部预先多弯一点,回弹之后正好贴住孔型。薄壁管、小径管、高强度带钢这三种情况回弹最明显,双半径的效果也最明显。厚壁大径管回弹小,单半径够用。
半径比怎么定。大小半径的比值常在 0.15 到 0.35 之间,小半径覆盖的角度范围是边部 15 到 30 度。比值太小,边部弯得太急,边缘出皱;比值太大,等于没分,又回到单半径。
双半径不是越多越好。半径段数多,孔型轮廓复杂,车削和检验都难,样板做不准,实测偏差反而大。三段的双半径足够,四段以上的多半径孔型在焊管机组上用得很少。
车削怎么实现。数控车床按孔型图的坐标点走插补,分段圆弧要给出切点坐标和圆心。手工车削靠样板,双半径的样板要分两段做,做不好接不上,接刀处就是一条棱。孔型车完接刀痕怎么消是另一个话题,但双半径确实增加了接刀的机会。
检验怎么量。孔型轮廓用样板加塞尺,塞尺塞进样板和孔型之间的最大值就是轮廓偏差。半径段交界处的切点位置要单独标出来量,那是双半径最容易出问题的地方。孔型尺寸公差按 GB/T 31936-2015 表 3,粗成型辊正负 0.05 到 0.15 mm,精成型和定径辊正负 0.03 到 0.10 mm。
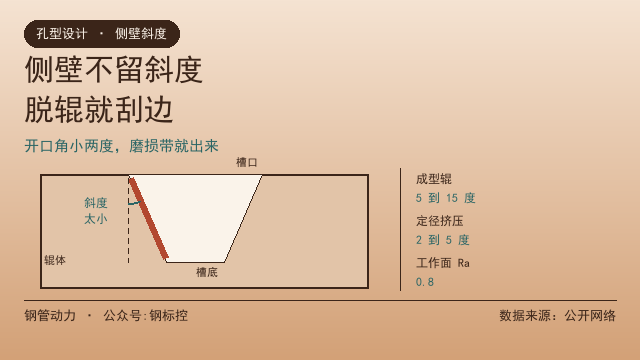
和侧壁斜度配合看。孔型不是只有底部圆弧,侧壁还有斜度,斜度决定脱辊顺不顺。侧壁斜度不够,脱辊时刮伤管面,见孔型侧壁斜度小,脱辊就刮伤管面。双半径的边部小半径和侧壁斜度的起点要对上,两个几何要素叠在一起才是完整轮廓。
和过渡圆角配合看。槽底和侧壁之间要过渡圆角,圆角太小应力集中,太大管子出棱。过渡圆角取多大有经验区间,见孔型过渡圆角取多大。双半径的分段点在边部,过渡圆角在槽底,两者位置不同,不要混。
辊花怎么排是上游的事。辊花决定每一架带钢弯到什么程度,孔型的半径是在辊花定下来之后才画的。辊花排得急,单架弯曲角大,单半径就更难贴住,双半径的必要性上升,见焊管成型辊孔型怎么设计,辊花怎么排。
有个实用判断法。拿第一架成型辊试一件,把带钢弯到孔型深度,松开来量边缘和孔型的间隙。间隙超过 0.3 mm,说明回弹没被吸收,可以考虑边部加小半径;间隙在 0.1 mm 以内,单半径够用,不必复杂化。
还有个折中做法,边部不做小半径,做斜切或者倒角。倒角只去掉边缘的尖角,不改变弯曲半径,改善的是脱辊和边缘压痕,对回弹没有作用。两种做法的目的不同,别指望倒角解决回弹。
图样上要写清楚。双半径要标出大半径、小半径、小半径覆盖的角度范围、切点位置和过渡方式。只写双半径不写参数,车工只能猜。单半径也建议标出圆弧的起止点,避免车削时把圆弧画过头。
手上有孔型图和实测间隙,可以把这两样发到钢管动力,同行帮着判断该不该改双半径。要重画孔型或者找加工,也可以在钢管动力发布需求信息,写清管径壁厚、材质和架数。
常见问题(FAQ)
问:单半径和双半径哪个成型质量好?
答:看规格。薄壁、小径、高强钢用双半径,边缘回弹能被吸收;厚壁大径管回弹小,单半径足够,做成双半径反而增加车削和检验难度。
问:双半径的半径比取多少?
答:大小半径比常在 0.15 到 0.35,小半径覆盖边部 15 到 30 度。比值太小边缘出皱,太大等于没分。
问:怎么判断该不该改双半径?
答:把带钢弯到孔型深度后松开,量边缘与孔型的间隙。超过 0.3 mm 考虑加小半径,0.1 mm 以内维持单半径。
问:双半径会影响脱辊吗?
答:会。边部小半径和侧壁斜度的起点要对齐,起点错开或者斜度不够,脱辊时容易刮伤管面,磨损带也会提前出现。
问:双半径的孔型怎么检验?
答:样板加塞尺量轮廓偏差,切点位置单独标出来量。孔型尺寸公差按 GB/T 31936-2015 表 3,粗成型辊正负 0.05 到 0.15 mm。
问:边部倒角能代替小半径吗?
答:不能。倒角只去掉尖角,改善脱辊和压痕,不改变弯曲半径,对回弹没有作用。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控