欢迎访问本站!
拿到一张孔型图纸,很多人第一眼看的是轮廓画得对不对,第二眼看尺寸表。真正决定这副辊加工出来能不能用的部分,往往藏在标题栏旁边那句「未注公差按 GB/T 1804」里。孔型是回转体上有轴向剖面的特殊形状,它的公差标注和普通轴类零件不是一回事,套用通用标注习惯,加工方和验收方迟早会在车间里吵起来。
最常见的分歧是这样产生的:图纸只标了孔型各段直径和半径的尺寸公差,其余一概不标。加工方认为没有标注的都按一般公差的最松一级做,验收方认为这是不言而喻必须做精密的部分。最后双方拿着同一张图纸各说各话,返修的还是同一根轴。
所以孔型图纸上的公差要分四类写清楚,缺一类就留一个口子。这四类是:轮廓尺寸公差、几何公差、表面粗糙度、装配基准相关公差。下面按有利于减少扯皮的顺序展开。
先看轮廓尺寸。孔型的轮廓至少包括各段外圆直径、孔型底部的曲率半径、两侧的过渡圆角半径、槽口宽度、以及辊身总宽这几项。这几处都必须给出带公差带代号或上下偏差的数值,不能只给基本尺寸。
尺寸公差的基础依据是 GB/T 1800.1-2020《产品几何技术规范(GPS) 线性尺寸公差 ISO 代号体系 第 1 部分:公差、偏差和配合的基础》,2020 年 4 月 28 日发布、2020 年 11 月 1 日实施,同时代替了 GB/T 1800.1-2009 与 GB/T 1801-2009。具体的标准公差带代号和孔、轴极限偏差数值,查它的第 2 部分 GB/T 1800.2-2020。
这里有个建议:孔型的关键尺寸不要用「一般公差」兜底。GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》规定的未注公差等级很宽,分为精密 f、中等 m、粗糙 c、最粗 v 四级,2021 年 12 月复审结论为修订,目前仍是现行标准。把它直接搬到孔型上,等于把最重要的精度交给了最松的那一级。
再看几何公差,这是孔型图纸里最容易被漏掉、也最容易出事的一类。至少要标径向圆跳动、同轴度、对称度、端面圆跳动四项。它们的取值依据两个来源:有标注要求的按图纸,没有单独标注的按 GB/T 1184-1996《形状和位置公差 未注公差值》,该标准等效采用 ISO 2768-2:1989,2022 年 1 月复审后继续有效。
GB/T 1184-1996 的未注公差分 H、K、L 三级。其中圆跳动的未注公差值分别是 0.1 毫米、0.2 毫米、0.5 毫米;直线度、平面度在基本长度 100 到 300 毫米区间分别为 0.2 毫米、0.4 毫米、0.8 毫米;对称度在同一区间分别是 0.5 毫米、0.8 毫米、1.5 毫米。这些值是给普通零件兜底的,对孔型来说几乎全都偏松。
径向圆跳动是孔型图纸的灵魂。孔型绕轴心转一圈,跳动量会原封不动地反映到管子上,形成周期性的外径波动。管面上出现一圈一圈的规律横纹时,首先怀疑的就是某个机架的圆跳动超差,排查顺序另有专文,见管面一圈圈横纹,是哪个辊出的问题。这类缺陷一旦出现,成品率掉得非常快。
同轴度这条要特别提醒:GB/T 1184-1996 对同轴度的未注公差值未作规定,只在极限状况下规定它可以和径向圆跳动的未注公差值相等。也就是说,如果图纸上不单独标同轴度,这项实际上等于没有要求。而孔型对辊颈轴线的同轴度一旦失守,装配之后就会以椭圆的形式暴露出来,具体现象见轧辊磨完是圆的,装上去就椭圆。
第三类是表面粗糙度。孔型工作面的粗糙度直接决定摩擦力分布、材料的流动阻力以及成品管表面是否会留下印痕。标注时必须写明 Ra 的具体数值和取样长度,术语和参数分别依据 GB/T 3505-2009 与 GB/T 1031-2009。孔型工作面的粗糙度该给多少、各段怎么分级,参见孔型工作面要多光,Ra定多少合适。
粗糙度的标注位置也有讲究。不要在标题栏统一写「其余 Ra 1.6」了事,孔型槽底、侧壁、过渡圆角这三个位置的受力状态完全不同,一刀切的写法会让真正需要精细的位置被放松。建议在图形上分别标注,让加工者一眼能看出哪一处是重点。
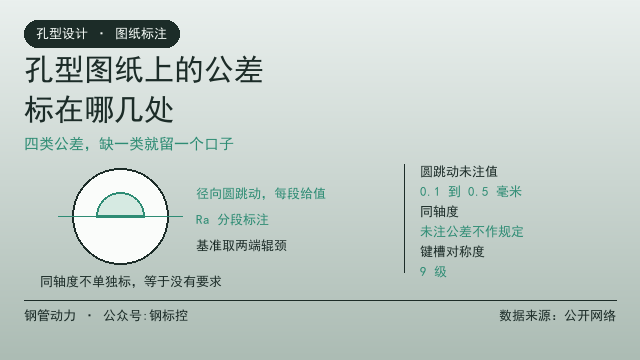
第四类是装配基准相关的公差,这也是孔型图纸与普通零件图纸差别最大的地方。辊子加工时要以两端辊颈为定位基准,使用时要以内孔或锥面与辊轴配合。所以必须在图纸上明确基准体系,通常用两端辊颈的公共轴线作为基准,标注为 A-B。
有了基准,孔型对基准的跳动、同轴度才有意义。同一个孔型轮廓,选不同的基准,测出来的结果可以完全不同。有些图纸直接以辊身外圆作基准,这在磨削工序成立,在成品检验时就不成立,因为成品是以内孔定位装在轴上工作的。基准不统一是验收争议的最大来源。
键槽这一项也不能漏。它要保证的是周向定位精度,靠的是宽度公差加对称度。GB/T 31936-2015《焊接钢管轧辊》的表 4 中,对键槽对称度规定了 9 级的精度要求。这一项超标会带来冲击载荷下的单边受力,后果参见轧辊键槽磨宽了,还能不能救。
内孔或者锥面的公差要和配合方案一起定。辊环与辊轴如果采用热装,需要先算出过盈量,再倒推孔径公差带;采用键加压板的方式,则要留出键的配合间隙。不同方案的公差取值差别很大,装配方式的选择参见辊环热装到辊轴上,键和压板怎么配。
选公差时要注意经济性。公差每收紧一级,加工和检测的成本不是线性上升,而是明显加快。合理的做法是按机架分级:成型后段和定径段的孔型给严公差,比如圆跳动 0.015 到 0.025 毫米、同轴度 0.02 毫米;粗成型段可以适当放宽到 0.05 毫米。全辋统一按最严来标,造价会翻好几倍,却没有对应的质量收益。
还有一种常见错误是把设计公差和磨削余量混在一起写。图纸上出现「直径 加 0.5 到 加 0.8」这类写法时,加工者无法判断这是留给装配的尺寸还是留给磨削的量。正确做法是把两者分开,成品尺寸标公差,毛坯尺寸另行标注,两者之间用加工余量栏区分。
为了方便落地,可以把标注内容整理成一张清单,每张图纸出具前逐项核对:轮廓尺寸公差是否齐全、几何公差是否标注同轴度、粗糙度是否分段标注、基准体系是否明确、键槽是否标注对称度、内孔配合是否有公差带。六项全有,这张图纸基本不会再有大的争议。
数字化一点的做法是把这张清单做成模板,套用在每一副辊上,只改数值不改结构。这样即使换人画图,标注习惯也能保持一致。长期下来还能形成企业内部的标准孔型图库,换厂家复刻时不会有歧义。
最后补一句审核流程上的建议:新图纸签发前,让加工方和检验方各自看一遍,把有歧义的地方画出来。这一步花的时间通常不超过半小时,但能避免返工。这几个数字看上去差别很小,却决定了一批辊的加工难度和后续争议的多少。
如果你的图纸正公差标注拿不准,或者需要找能做孔型逆向测绘的同行,可以到钢管动力发布需求,把规格和机架数量说清楚,会有做辊的专业厂家回应。有成熟标注模板的同行也欢迎到钢管动力分享你们的做法。
常见问题(FAQ)
问:孔型图纸必须标注哪几类公差?
答:四类:轮廓尺寸公差、几何公差、表面粗糙度、装配基准相关公差。缺任何一类都会在验收时留下争议空间。
问:尺寸公差的基础国标是哪一本?
答:GB/T 1800.1-2020,2020 年 11 月 1 日实施,规定了线性尺寸公差的基础术语和代号体系。
问:同轴度可以不标吗?
答:不行。GB/T 1184-1996 对同轴度的未注公差值未作规定,不单独标注等于没有要求。
问:GB/T 1184-1996 的未注圆跳动公差是多少?
答:按 H、K、L 三级分别是 0.1 毫米、0.2 毫米、0.5 毫米,对孔型来说普遍偏松。
问:公差是不是越严越好?
答:不是。公差收紧一级加工成本明显上升,应按机架分级,后段严格成型段可适当放宽。
问:粗糙度标注需要注意什么?
答:孔型槽底、侧壁、过渡圆角受力状态不同,应当分别标注 Ra 数值,避免统一写「其余」。
数据来源:来自公开网络
公众号:钢标控