欢迎访问本站!
合肥一个二手房翻新,厨房水槽改位置,原来的镀锌给水管接到新装的 PPR 管上。用的是最常见的铜质钢塑转换接头,内丝一端拧在镀锌管外螺纹上,另一端热熔接 PPR。装修完第三年,橱柜背板发霉,拆开发现接头处一圈白色结晶,铜嵌件表面发绿,PPR 那一侧的熔接圈有细缝。
这类渗漏在旧房改造里非常常见,十个改造项目有三四个会遇到。它不像管材爆裂那样突然,是慢慢渗,渗到发现的时候往往已经几年,木作、墙面、楼下天花板都跟着遭殃。
这篇把转换接头的结构、尺寸对应、缠绕圈数、拧紧分寸、电偶腐蚀、受力约束讲清楚,看完能判断家里那个接头为什么渗、下一个怎么装才不漏。
PPR 是热塑性塑料,靠热熔把两个端面的分子链重新缠结在一起;镀锌管是金属,外面还有一层锌。两者的熔点差了十倍以上,PPR 的熔接温度在 260 摄氏度左右,钢管到一千五百度才熔。温度不一样、冷却行为不一样、热膨胀系数差一个数量级,任何直接熔接的想法都不成立。
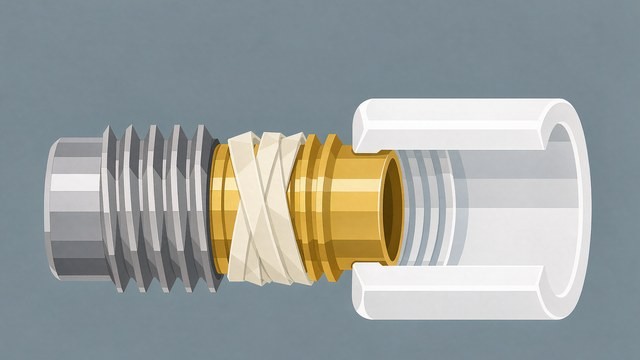
所以市场上所有「镀锌管接 PPR」的做法,本质都是转换:一端是塑料,一端是金属螺纹,中间靠一个过渡件把两种连接方式接起来。这个过渡件就是钢塑转换接头,行业里也叫内丝接头、外丝接头、铜嵌件接头。
常见的简易做法还有几种。用软管过渡,两头卡箍;用抱箍把 PPR 管套在镀锌管上;用胶粘。这几种在现场都能见到,都属于临时手段,承压能力低、寿命短,水压一波动或者材料一老化就脱落。埋进墙里用这几种,等于给自己留一个定时问题。
结构分三层。外层是 PPR 本体,形状跟普通 PPR 管件一样,有承插口,用热熔器加热后插管。中层是嵌在 PPR 里的金属件,一般是黄铜,也有用不锈钢的,黄铜更常见,因为加工性能好、螺纹精度高。内层是螺纹,内丝是内螺纹,外丝是外螺纹。
为什么用黄铜不用碳钢。黄铜在自来水里的耐蚀性比碳钢好得多,而且加工出来的螺纹表面光洁、尺寸稳定。锌合金的便宜,但锌合金在潮湿环境里会晶间腐蚀,几年后变脆开裂,这类接头出问题的案例很多。选的时候看材质标识,写 HPb59-1 这类牌号的比只写「铜」的可靠。
铜嵌件是预先注塑在 PPR 本体里的,不是后装的。注塑质量决定接头的寿命:包覆层薄、结合面有气隙的,冷热循环几十次以后铜件就能转动,一转就渗。现场选件时可以用手拧一拧铜件,能转动的不要用。
铜嵌件外面通常有几道环形沟槽,作用是让 PPR 熔体在注塑时填进去形成机械咬合。沟槽浅、数量少的便宜货,抗扭能力差,装的时候一使劲铜件就在塑料里打滑。
这是最容易出错的一步。PPR 管用外径标注,镀锌管用公称直径标注,两套体系对不上,直接按数字对就会错。
对应关系是:PPR 外径 20 毫米配二分之一英寸螺纹,25 毫米配四分之三英寸,32 毫米配一英寸,40 毫米配一又四分之一英寸,50 毫米配一又二分之一英寸。这里的英寸螺纹指的是英制管螺纹,国内常用的是 55 度密封管螺纹,标注为 R 或者 Rc。
镀锌管这一侧的公称直径跟英寸的对应是:DN15 对应二分之一英寸,DN20 对应四分之三英寸,DN25 对应一英寸,DN32 对应一又四分之一英寸,DN40 对应一又二分之一英寸,DN50 对应两英寸。
两组表一对就清楚了。PPR 25 接 DN20 镀锌管,PPR 32 接 DN25,PPR 20 接 DN15。买错的情况一般是把 PPR 外径当成公称直径,拿 PPR 25 去接 DN25 的镀锌管,螺纹差一号,拧不上或者拧上几扣就卡死。
还有一种错是锥螺纹配直螺纹。镀锌管套丝用的是圆锥管螺纹,带 1 比 16 的锥度;有些转换接头的内螺纹做成直螺纹,两者配合只有几扣接触,密封靠生料带硬填,压力一上来就渗。选内丝接头时要确认是锥螺纹。
方向错了等于没缠。生料带要顺着螺纹旋入的方向缠,也就是顺时针,从螺纹末端往根部缠。站在管端看,螺纹是右旋的,顺时针拧进去,生料带也顺时针绕,拧的时候越拧越紧。反过来缠,一拧就把带子推出来,全堆在螺纹根部。
圈数按管径定。DN15 到 DN20 缠四到六圈,DN25 到 DN32 缠六到八圈,DN40 以上缠八到十圈。这个数量对应的是螺纹间隙的体积,缠少了填不满,缠多了拧不到底。
缠的时候要有张力。带子拉紧一点,让它在螺纹牙顶被压薄、在牙谷填厚,这样拧进去才密实。松松垮垮绕上去,一拧全挤到一边。缠完用手指顺一遍,把带子压进牙谷,边缘整齐。
螺纹要留两三扣。GB 50242 第 3.3.15 条要求螺纹连接管道安装后的管螺纹根部应有 2 到 3 扣的外露螺纹,多余的麻丝清理干净并做防腐处理。这三扣不是浪费,它是判断拧到位没有的依据:一扣都不露,说明拧过头了,管子可能已经胀裂;露出五六扣,说明没拧够。
生料带和麻丝的选择跟介质有关。冷水、热水都能用生料带,操作干净;麻丝加铅油密封性更好,但清理麻烦,而且铅油有污染。生活给水建议用生料带或者食品级密封胶,别用铅油。这一条在镀锌管丝扣,麻丝还是生料带里对比过两种做法的优劣。
现场最常见的过度操作是「再拧半圈保险」。黄铜的强度比钢低,内丝接头的壁厚又只有两三毫米,拧过头会开裂。裂缝从螺纹根部起,沿着轴向延伸,有时候肉眼看不见,打压才渗。
正确的做法是先手拧。用手把接头拧到拧不动,这是找正的过程,确保螺纹对中,不带偏。然后上管钳或者活动扳手,再拧一到两圈,感觉到明显阻力就停。
多大算明显阻力。用 300 毫米管钳,单手施加的力大约 150 牛,力臂 0.3 米,扭矩约 45 牛米。这个量级对 DN20 的铜接头已经接近上限。DN15 的更小,拧一圈半就够。凭手感判断不稳的话,先在一段废管上练一次,记住那个阻力点。
扳手要卡在接头的六角部位,不要卡在 PPR 本体上。PPR 本体是塑料,管钳一咬就是一道齿痕,齿痕深处应力集中,通热水以后从那里开裂。这一条在现场被违反的比例很高,因为六角部位短,扳手容易打滑。
还有一个细节:拧的时候要固定住另一端。拧接头时如果另一侧的管子跟着转,会把已经熔好的 PPR 熔接圈扭伤,或者把镀锌管的另一个接口拧松。两个人操作,一个扶管一个拧,是最省事的办法。
这个位置的电化学环境比想象的复杂。镀锌管表面是锌,转换接头的嵌件是黄铜(铜锌合金),如果系统里还有不锈钢件或者铜阀门,三种金属就在几厘米的范围内共存,中间还有自来水做电解液。
标准电极电位排一下:锌约负 0.76 伏,铁约负 0.44 伏,铜约正 0.34 伏。锌最活泼,做阳极,被优先腐蚀。所以在这个组合里,先牺牲的是镀锌管的锌层,然后是钢基体,铜嵌件反而是被保护的。
实际表现跟理论一致。合肥那个案例里,铜嵌件表面发绿是铜的腐蚀产物,量很少;真正被吃掉的是镀锌管螺纹那一圈的锌层,露出的钢开始锈,锈体膨胀把螺纹顶松,缝隙变大,水就渗出来了。
黄铜本身还有一个问题,脱锌。黄铜里的锌在特定水质条件下被选择性溶出,剩下多孔的铜,强度下降,表面出现红色斑点。含氯高、pH 低的水更容易促发。选黄铜件时看牌号,HPb59-1 这类加铅易切削黄铜的脱锌敏感性比普通黄铜低一些,更好的选择是加砷或者加锑的抗脱锌黄铜。
PPR 本身不导电,它在系统里是一段绝缘体,这一点反而有用。金属管和金属管之间被一段塑料隔开,电偶回路断了一截,长距离的宏观腐蚀电流走不通。但接头这一小段,铜和锌还是直接接触的,局部电偶照样存在。要彻底隔开,得用带绝缘垫的结构,民用给水里很少这么做。
渗漏点看着在螺纹,实际原因可能在热熔。热熔有几个参数:加热温度、加热时间、插入长度、冷却时间。四个参数里任何一个不到位,熔接圈就是虚焊。
加热温度按 260 摄氏度左右控制,热熔器温控坏了会偏高或者偏低。温度低了熔不透,界面没熔合;温度高了材料降解,熔接圈发脆。现场判断办法是看熔接圈:合格的是均匀一圈,宽度一致,微微凸起;不合格的会出现局部熔瘤、凹陷、或者根本看不出翻边。
加热时间按管径定,20 毫米管约 5 秒,25 毫米约 7 秒,32 毫米约 8 秒。时间不够插不到位,时间过长管端软化过度,插进去就缩径。
插入的时候不能旋转。这一点被违反得最多,工人习惯一边插一边转,觉得这样更均匀。旋转会破坏熔体的层流状态,把空气卷进去,形成沿圆周的弱结合面,打压不漏,用两年从那一圈裂开。
冷却期间不能动。插入以后保持不动至少 30 秒,大口径要更长。这时候材料还在冷却收缩,一受力就错位。转换接头这一侧因为挂着一段金属管,重量大,冷却时特别容易下垂,操作时要有人托住。
金属管和塑料管的热膨胀系数差一个数量级。钢管约 0.012 毫米每米每摄氏度,PPR 约 0.15 毫米每米每摄氏度,两者相差十二倍。一根三米长的 PPR 管,水温从二十度升到六十度,伸长约 18 毫米;同样长度钢管只伸 1.4 毫米。
这 18 毫米必须有地方走。转换接头两侧如果都被卡死,膨胀量全部转化成推力和弯矩,作用在接头的熔接圈和螺纹上。这是这类接头渗漏最常见的原因,比电偶腐蚀更常见。
做法是让转换接头附近有一个自由的伸缩段。接头两侧各留三百毫米以上的直管,这一段不设管卡,让膨胀量在这里吸收。管卡设在离接头更远的位置,间距按塑料管的规范取,不要按钢管的三米一个。
接头本身不能承重。有些现场把转换接头当成固定点,管卡直接卡在接头上,或者接头下面悬着一段立管,重量全压在螺纹上。正确做法是接头两侧都设支架,让接头处于「不受力」状态。热水系统更要注意,受热膨胀的推力可以达到几十公斤,铜嵌件在塑料本体里被推得转动,密封就完了。
埋墙的位置还要考虑检修。转换接头是所有管件里最可能出问题的一个,埋在墙里就意味着出问题时只能砸墙。条件允许的话,把接头留在墙外,或者做一个小检修口。至少不要把它和水泥砂浆直接接触,套一段比接头大两号的塑料套管,留出观察和更换的余地。
第一件是打压。GB 50242 第 3.3.16 条要求承压管道系统做水压试验。给水管道试验压力为工作压力的 1.5 倍,且不小于 0.6 兆帕,稳压 10 分钟,压降不大于 0.02 兆帕,然后降到工作压力检查,不渗不漏为合格。塑料管与金属管复合的系统,试验压力按两者中较低的那个取。
打压要注意两点。一是排气,系统高点的空气没排干净,压力表读数会虚高,试完了还以为合格。二是温度,冷水试压环境温度不低于 5 摄氏度,热水系统按工作温度试。冬天试压完当天把水排净,这一点在镀锌管试压完,水放不放里讲过冻裂的后果。
第二件是留影像。接头位置、缠绕圈数、拧紧后的外露螺纹扣数、熔接圈形态,四个角度各拍一张。埋墙以后这些信息就没了,出了问题靠照片说话。这一条不花钱,能省很多扯皮。
管材、管件、转换接头要配套买。到钢管动力发布供需信息,把镀锌管公称直径、PPR 外径、螺纹类型、使用温度、工作压力一次写清楚,供应商按配套方案报,比自己一样一样凑省事,也不会买错号。
镀锌管能不能和 PPR 管直接热熔?
不能。PPR 熔接温度约 260 摄氏度,钢管要到一千五百度才熔,两者熔点差十倍以上,冷却行为和热膨胀系数也完全不同,无法形成熔接。必须用钢塑转换接头,一端热熔接 PPR,另一端螺纹接镀锌管。
PPR 管外径和镀锌管公称直径怎么对应?
按英寸螺纹过渡:PPR 外径 20 毫米配二分之一英寸,对应 DN15;25 毫米配四分之三英寸,对应 DN20;32 毫米配一英寸,对应 DN25;40 毫米配一又四分之一英寸,对应 DN32;50 毫米配一又二分之一英寸,对应 DN40。别把 PPR 外径直接当公称直径对,会差一号。
生料带要缠几圈,往哪个方向缠?
顺着螺纹旋入方向缠,也就是顺时针,从螺纹末端往根部缠,带子拉紧让牙顶压薄、牙谷填厚。DN15 到 DN20 缠四到六圈,DN25 到 DN32 缠六到八圈,DN40 以上八到十圈。缠反了一拧就把带子推出来,等于没缠。
螺纹接头拧紧后要留几扣外露?
GB 50242-2002 第 3.3.15 条要求管螺纹根部应有 2 到 3 扣外露螺纹。这三扣是判断拧到位没有的依据:一扣不露说明拧过头,管子或铜件可能已经胀裂;露出五六扣说明没拧够,密封不实。黄铜内丝壁厚只有两三毫米,先手拧到底,再用扳手拧一到两圈就够。
镀锌管接 PPR 的接头为什么会慢慢渗水?
常见三个原因。一是热膨胀差没被吸收,PPR 的线膨胀系数约 0.15 毫米每米每摄氏度,钢管约 0.012,差十二倍,接头两侧卡死就把推力全压在螺纹和熔接圈上。二是电偶腐蚀,锌做阳极被消耗,螺纹处锌层没了开始锈,锈体膨胀把螺纹顶松。三是热熔虚焊,插入时旋转或冷却期受力,熔接圈有弱结合面。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。