欢迎访问本站!
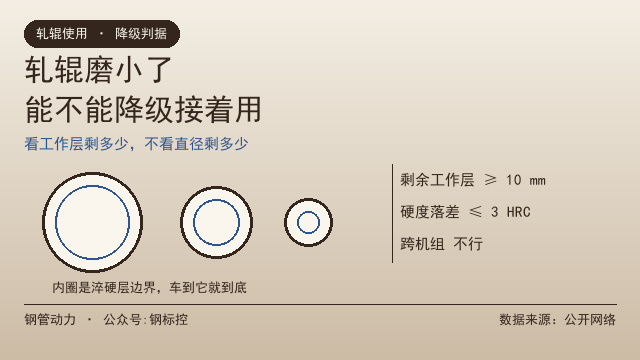
一支辊用几年,直径一点点变小,这是正常消耗。真正决定它还能不能继续用的,不是直径数字,是工作层还剩多少。
GB/T 31936-2015 给了两条硬线。工作层深度不小于 10 mm;锻造辊工作层硬度落差不超过 3 HRC,铸造辊不超过 2 HRC。这两条是判废的底线,辊径大小本身不在标准里。
为什么看工作层不看辊径。焊管轧辊淬火只淬到一定深度,往里是没淬透的芯部,硬度和耐磨性都掉一个台阶。车到那一层,辊面软了,孔型尺寸掉得飞快,管面质量也跟着崩。
算剩余工作层,用原始辊径减去当前辊径再除以二,跟原始淬硬层深度对一下。剩余不到 10 mm 就该排换辊计划,别等到车不动了才想起来。
修复次数可以作参考。国外某机组设计商对 Φ244.5×8.9 钢管用辊提过要求:粗成型辊修复不少于 4 次,精成型辊 4 到 5 次,挤压辊不少于 5 次,定径辊 3 到 5 次,矫直辊 2 到 4 次。次数是结果不是目标,能修几次取决于工作层。
过了工作层这道关,再说降级。降级不是换一架装上就行,有三个碰不得的边界。
第一个边界是机组。不同机组的机架中心距、牌坊开口、传动速比都不一样,辊子挪过去装不上,硬装上去中心线也对不齐。跨机组用辊,实际上是把一支好辊用成一支废辊。
第二个边界是速比组。焊管机组多数是集体传动,一根主轴带几架,各架转速固定。辊径变小,线速度按 v 等于 πDn 除以 60 跟着降。同一组里前面那架辊径大、后面那架辊径小,速差就出来了,带钢在机架之间被拉或者被堆,边缘起浪、管径波动都是这么来的。
第三个边界是精度要求。同一支辊,装在粗成型架上和装在定径架上,对孔型精度的要求差得远。辊径变小以后孔型公差还按 GB/T 31936-2015 表 3 走,车得出来才谈得上装。
能降的方向只有一个:从负荷重、精度要求高的架位,往负荷轻、精度要求松的架位降。反过来不行,小辊径装到高负荷架位,刚度先撑不住。
哪一段负荷重,有实测数据可查。《钢管》期刊那篇标准解读里引用过一组轧制力测试:焊管粗成型的轧制力大于精成型,粗成型沿道次逐渐增大,精成型沿道次逐渐减小。粗成型辊要求更好的强度和韧性,硬度反而压得低一档,56 到 60 HRC,精成型往后才是 56 到 62 HRC。这条规律对降级判断有用:硬度高的辊往粗成型降,不一定合适。
降级装上去的头一支管要盯住。管径、壁厚、管面纵向划痕、边缘有没有起浪,四项各看三支。头十支都稳,才算这次降级成立。
刚度这件事算一下就清楚。辊身截面惯性矩正比于直径的四次方,直径少 20%,惯性矩掉到原来的 41%,挠度翻一倍多。辊子弯了,孔型中间张开,管径中间大两头小。
中心高也得跟着改。辊径变小,辊子轴心位置变了,孔型中心线跟着偏。靠压下装置能把辊缝调回来,中心线偏了就是偏了,上下辊错位,管面会出纵向压痕。
上下辊的车削量最好一样。两支辊同转速,工作直径不同就是线速度不同,辊面和带钢之间有相对滑移,滑出来的痕迹沿着管长方向,很细,喷漆后特别明显。真要一支车得多,就把直径差控制在机组允许范围内,别凭感觉。
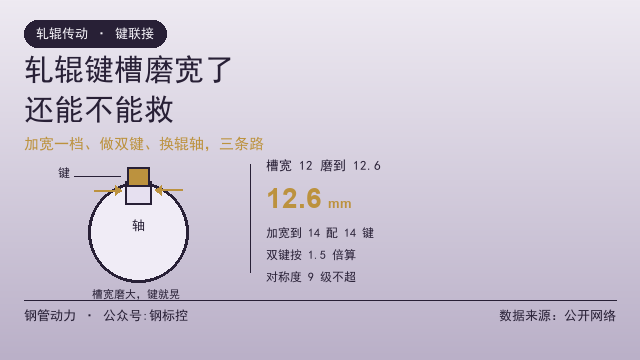
辊颈和键槽是另一个雷。辊身能降级,辊颈尺寸是死的,配合公差按 GB/T 275-2015《滚动轴承 配合》走,松了就是微动磨损,紧了装不进去。键槽压溃过的辊,降级之前先修。
降级之前量三样东西。圆度和同轴度按 GB/T 31936-2015 表 4 的量法在自由状态下测,别夹在机床上量;孔型轮廓用样板加塞尺;辊面粗糙度按表 5 判。三样里有一项不过,这支辊就只适合做备件。
台账要跟辊走。辊号、原始辊径、每次车削后的辊径、剩余工作层、当前架位、累计修复次数,六项记清楚。没有台账,降级就是凭印象,凭印象降级早晚出事。
什么时候必须报废。剩余工作层不够 10 mm;车到软层以后硬度落差超了;孔型轮廓已经车不出来;辊颈或者键槽伤到没法修。这四种情况留在车间里只会占地方。
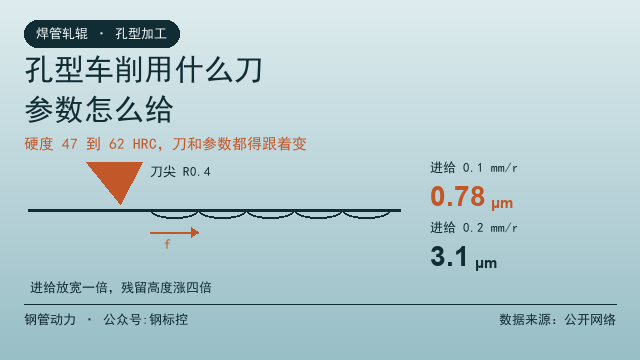
车削量怎么定,直接决定剩余工作层的消耗速度,孔型车削,磨量留多少 里有算法;车削周期怎么排,焊管轧辊多久车一次,看三个数 讲的是判据。两篇合起来看,一支辊的账才算得清。
辊径变小以后孔型要不要跟着改,取决于你是重新设计还是修旧孔型。设计阶段辊径定错,整条线的辊花都得重排,焊管孔型设计,辊径定错全盘错 讲的就是这个。定径架那一段减径怎么分,还牵扯到道次分配,定径辊孔型,减径怎么分 有现成的分法。
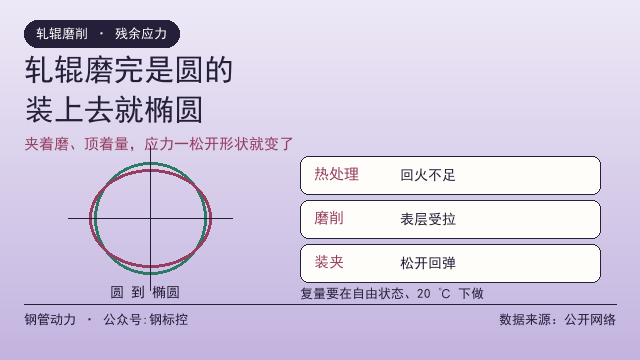
磨完装上去变形、越用越椭的情况,容易和降级混在一起,轧辊磨完是圆的,装上去就椭圆 说的是残余应力,不是辊径。
你们机组要是有拆下来的旧辊,说不清还能不能用,可以把当前辊径、原始辊径、材质和所在架位发到钢管动力,让同行帮着看一眼。想找能按孔型图重新配辊的加工厂,也在平台上留个需求。
常见问题(FAQ)
问:辊径小了多少就该报废?
答:不看辊径看工作层。GB/T 31936-2015 要求工作层深度不小于 10 mm,剩余工作层不够这个数就该排换辊,直径大小本身不是判据。
问:为什么不能跨机组降级用辊?
答:机架中心距、牌坊开口、传动速比都不一样,辊子装不上,装上了中心线也对不齐。跨机组用辊通常是把好辊用成废辊。
问:集体传动的机组降级要注意什么?
答:注意速差。辊径变小线速度跟着降,同一组里前后架辊径差大了,带钢会被拉或者被堆,边缘起浪、管径波动都会出现。
问:上下辊车削量不一样有影响吗?
答:有。同转速下工作直径不同就是线速度不同,辊面和带钢之间有相对滑移,管面会出纵向细痕。尽量让两支辊车削量一致。
问:降级之前要量哪几项?
答:圆度和同轴度按 GB/T 31936-2015 表 4 在自由状态下测,孔型轮廓用样板加塞尺,辊面粗糙度按表 5 判。三项有一项不过就只适合做备件。
问:辊颈磨损了还能降级吗?
答:先修辊颈。辊颈配合按 GB/T 275-2015 走,松了会微动磨损,紧了装不进去。键槽压溃过的辊,不修键槽直接降级会打滑。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控