欢迎访问本站!
换一个新规格,管子那边总是有一条边不太稳,多数人的第一反应是孔型没排好。跑了几个回合还是无效之后,才有人想到去看机架间距。间距这个参数在图纸上通常不显眼,但它决定了带钢在两架之间能不能自由过渡,机架再好也架不住间距卡得太死。
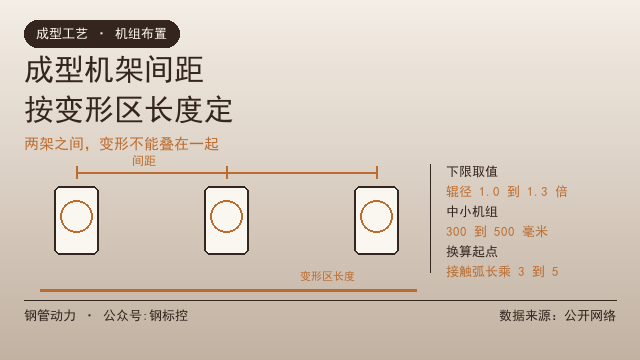
先把概念说清楚。所谓变形区长度,指的是带钢在某一机架里从开始接触辊面到完全离开、变形过程连贯进行的那一段纵向长度。它不是辊本身的宽度,也不等于接触弧长,而是含了入口的预变形段和出口的回弹恢复段。这段长度看不见,但它是真实存在的。
机架间距为什么必须大于它,道理很直接。如果下一架已经开始咬入,上一架的变形还没结束,两段变形就会在同一段带钢上叠加。带钢在这种状态下既不能自由弯曲,也不能自由恢复,结果就是纵向被反复拉压,边缘出现波浪、管坯扭曲,严重时还会把焊缝拉偏。
怎么判断已经发生干涉,现场有几个信号很直观。一是相邻两架之间的带钢横向偏移,肉眼就能看出来;二是切下来的废管有明显的纵向扭曲纹路;三是管坯在经过某一架时伴有低频的振响声。这三个现象同时出现,先查间距。
需要把它和其它问题区分开。孔型不对称带来的错边表现为焊缝有规律地偏向一侧,调整对应机架可以立刻见效;而间距不足带来的错边,往往是随机的、与速度相关的,调机架位置不一定能压住。判断不准的时候先降速试一试,如果降速后明显改善,基本可以确定是纵向干涉。
算变形区长度有个常用起点,就是接触弧长。对于水平辊,接触弧长近似等于辊半径与该架变形量的乘积再开平方。比如辊半径 100 毫米、该架的实际弯曲变形量按 2 毫米估算,接触弧长就是根号下 200,大约 14 毫米。
这只是起点。实际影响范围要按 3 到 5 倍估算,因为出口一侧的弹性恢复段往往比接触段还长,材质越硬、厚度越薄,这段拉得越长。所以上一组数据里,实际影响长度按 40 到 70 毫米考虑比较稳妥。
工程上更实用的方法是用辊径反推。相邻机架的中心距通常取前一架辊径的 1.0 到 1.3 倍作为下限,留出的余量用来容纳轴承座、调整机构和刀具空间。中小机组的常见机架间距在 300 到 500 毫米,规格大的机组会增加到 800 到 1200 毫米。
这个方法背后其实有道理。辊径直接决定了接触弧长和变形区的纵向尺度,所以把辊径作为间距的基准量是自洽的。这也解释了为什么定辊径时不能只看孔型本身,算错一步后面全跟着错,具体见焊管孔型设计,辊径定错全盘错。
立辊的计算方式与水平辊不同。立辊主要起到的是夹持和导向的作用,它的纵向作用范围近似就是它自己的辊径。所以水平辊到下一立辊的间距、立辊到下一水平辊的间距,这两段并不一定相等,很多机组错就错在把两者做成了同一个数。
影响变形区长度的变量主要有四个:辊径、该架的变形量分配、材料的屈服强度与厚度、以及机组速度。前两个是设计参数,后两个是工况参数。设计时只能按典型工况定,这也是为什么同一条线在不同规格上表现会有差别。
材料厚度的放大效应最容易被低估。带钢厚度从 1.5 毫米增到 3 毫米,同一套孔型下的变形区长度会明显拉长,原来够用的间距就变得紧张。这也是为什么很多线在做薄规格时稳定、做厚规格时抖。
说到高速,还要留意一个现象。机组提速到某个临界点之后,纵向张力的波动会放大,即使在静态下间距是够的,动态上也会出现周期性的干涉。这时候降速能解决,但降速意味着产量下降,所以要从机架布置上想办法。
间距过大也不是好事。自由段越长,回弹累积越多,成型角在无人约束的状态下会发生漂移,孔型对压实村的作用精度随之下降。回弹怎么在孔型上补偿,参见焊管成型回弹大,孔型怎么补。此外机组总长度也会增加,厂房和传动成本都要跟着上升。
现场怎么验证间距够不够,有两个简单办法。一是在两架之间用塞尺或者薄片贴着带钢走一遍,看是否存在明显的隆起或者横向偏移;二是在停机状态下,用细线从带钢侧面拉一条直线,看它在两架之间偏离多少。偏移量超过 1 到 2 毫米时,往往需要重新考虑布局。
还有一种办法是直接观察改善的过程。如果入口侧已经稳定、出口侧却仍然不稳,多半是这两架之间出了问题,而不是单独某一架的问题。把这一段的辊缝、立辊位置、导板全部重新校一遍,通常能解决大部分情形。
导板本身就是这个问题的延伸。它的作用正是在这一段自由区里把带钢约束住,所以它的长度与安装角度必须和机架间距配套。定导板长度和角度的依据参见成型导板长度和角度怎么定,而定它与带钢之间的间隙则参见成型立辊和导板间隙怎么定。
下山法也与间距有互动。机架中心线逐级下移的目的是优化变形顺序,但下移之后每一架实际参与变形的接触弧会发生变化,等于变相改变了变形区长度。所以调整下山量之后要回头复核间距,做法参见焊管下山量,给多少合适。
方矩管机组的情况更极端一些。直接成方时角部材料流动距离长,变形区被显著拉长,对机架间距的要求比圆管机组高。如果只是把圆管机组的经验直接搬过来,角部会长期处于不稳定的状态,参见方矩管直接成方孔型怎么排。
排辊成型则属于另一种思路。它用多组小辊连续约束代替离散机架,本质上是在连续地提供约束,所以传统意义上的机架间距概念被弱化了,取而代之的是排辊之间的间距。两者的设计逻辑不同,参见排辊成型孔型怎么排。
买二手机组时这一点尤其要注意。很多旧线的机架间距是当年为某个特定规格布置的,换了产品之后往往先天不足,而且改动空间有限。因此二手机组评估时必须把机架间距作为现场实测项之一,具体该量哪些尺寸,参见二手焊管机组,先量哪六处再谈价。
最后说一句管理上的建议。每条线都应当有一张机架间距布置表,写明各架中心距、对应的辊径、以及适用的厚度范围。换规格时先查这张表,超出范围就说明需要先做布局调整,而不是硬调孔型去迁就。这张表做起来不难,但能省掉很多无谓的试错。
成型机架间距这个话题在钢管动力上讨论得不算多,但踩过坑的同行不少。如果你的机组正为这件事头疼,可以把机组型号、机架数、辊径和常用规格发到钢管动力,有经验的师傅会给出具体建议。愿意分享案例的也欢迎到钢管动力补一条。
常见问题(FAQ)
问:什么是变形区长度?
答:指带钢在某一机架内从开始接触辊面到完全离开、变形过程连贯进行的纵向长度,包含入口预变形段和出口回弹恢复段。
问:机架间距太小会出现什么现象?
答:相邻两架之间带钢横向偏移、废管出现纵向扭曲纹路、过机架时伴有低频振响,三者常同时出现。
问:怎么估算所需的机架间距?
答:先按接触弧长估算,等于辊半径与变形量乘积开平方,再按 3 到 5 倍考虑;工程上下限取前一架辊径的 1.0 到 1.3 倍。
问:立辊的计算方式和水平辊一样吗?
答:不一样。立辊纵向作用范围近似等于自身辊径,所以水平辊到立辊、立辊到水平辊两段间距不一定相等。
问:为什么做厚规格时原来够用的间距会不够?
答:厚度增加会拉长变形区长度。比如从 1.5 毫米增到 3 毫米,同一套孔型下变形区长度明显变长。
问:间距是不是越大越好?
答:不是。间距越大会累积越多回弹,成型角容易漂移,同时增加机组长度和成本。
数据来源:来自公开网络
公众号:钢标控