欢迎访问本站!
一台 Φ32 到 76 的老高频焊管机组,卖家报价 45 万,话讲得很实在:通电转得动,试焊出管,谁来看都给转。
买家是江苏一家做家具管的小厂,看了两趟,第三趟带着现金去,42 万拉走。机器进厂装好,问题一个接一个:挤压辊磨得只剩零点几毫米余量,重做一套;减速机齿隙大得能塞进一毫米的塞尺;高频柜里的振荡管只剩几百小时,备用管没有;电控是早就停产的 S5,板子坏了只能去二手市场淘。
整改花了 26 万,停了 47 天。到手价 68 万,而同样规格的国产新机组,配固态电源,报价 90 万上下,还带质保和安装。
便宜了三成,丢了两个月,还背上一堆停产件的风险。这笔账到底划不划,取决于买之前量没量。
这篇不评价值不值,只讲怎么量。二手焊管机组有六处必须上手量出数,量完再谈价。数字都是公开口径,价格是举例,各地差得远。
看得见的一半:机身锈没锈、油漆新不新、通电转不转、出不出管。这一半卖家一定展示给你看,因为好看。
看不见的一半:辊系还剩多少余量、轴承游隙到了哪一档、齿隙是初始值的几倍、液压保不保得住压、焊机是电子管还是固态、电控件还能不能买到、图纸和程序在不在。这一半决定你买回来的是一台能干活的机器,还是一堆需要持续投钱的铁。
行业里对这半边其实有规矩。SB/T 10529-2009《二手设备流通技术规范 通则》把二手设备的品质要求、鉴定估价要求、鉴定估价过程都写清楚了,还附了品质鉴定报告的样本。GB/T 21667-2024《二手货品质鉴定通则》管的是品质怎么分级、怎么判定。GB/T 30342-2013《二手货分类》给分类口径。
这几份文件的实际用法很简单:让卖方或第三方按这套出一张带实测数据的鉴定报告,指标一栏一栏填数,别填「良好」「正常」。填不出数的项目,就是你要自己上手量的项目。
下面六处,按花钱多少排序。辊系最贵,焊机次之,然后是传动、液压、电控,最后是资料。资料最便宜,缺了最麻烦。
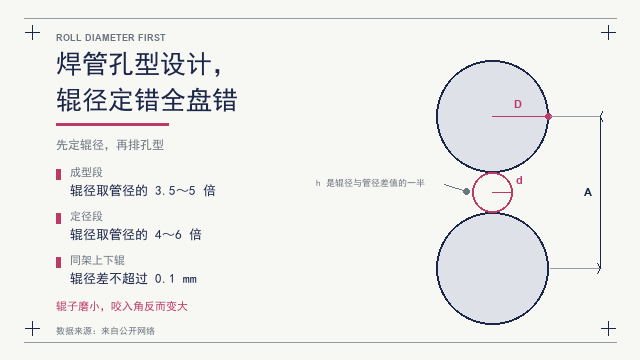
焊管机组的辊子分三类:成型辊、定径辊、挤压辊。前两类按孔型成对配套,磨损了可以重磨、可以堆焊再加工;挤压辊受力最狠,磨损最快,也最贵。
量法不复杂。带一块孔型样板,或者让卖方拿出原孔型图,把样板贴在辊面上,塞尺顺着缝隙走一圈。缝隙沿辊面均匀出现,说明是整体磨小;只在某一侧出现,说明孔型偏了或者辊子装歪了。
再拿卡尺量辊径,跟图纸名义值比。辊径每磨小一档,孔型就跟着变,成型时的带钢走向会偏。磨到什么程度算废,各厂孔型设计不同,让卖方给出图纸上的最小可用辊径,比现场估靠谱。
还要数一样东西:备辊。跟着机组一起走的整套备用辊,是隐形资产。一套 Φ32 到 76 的成型加定径辊,重新做下来十几万到二十几万。如果卖方只有一套辊,而且已经磨到接近极限,那这笔钱你买回来三个月内就要花出去,必须从报价里扣掉。
挤压辊单独看。它的工作面是两个带圆弧的轮缘,磨损后圆弧变平,挤压力上不去,焊缝就容易出冷焊、未熔合。这一项在现场很难量准,最直接的办法是看试焊管的焊缝断面:切开,酸浸,看熔合线是否连续、晶粒是否穿过结合面。
这三样连着看,因为它们互相掩护。轴承松了,齿隙就大;齿隙大了,冲击又加速轴承损坏。只量一样,容易被另一样糊弄过去。
主轴径向跳动,用磁力表座吸在机架上,百分表测头顶在辊座轴颈或者装辊的锥面上,手动盘车一整圈,读最大与最小的差值。新机组一般能压到 0.03 毫米以内,二手设备在 0.05 毫米以内还算能用,超过 0.1 毫米,管子的椭圆度和壁厚均匀性就会开始飘。
轴承游隙分径向和轴向。圆锥滚子轴承看轴向游隙,常规调整范围在 0.03 到 0.08 毫米,量法是把百分表顶在轴端,沿轴向推拉,读差值。游隙超过初始值的一倍半,就该换了。
减速机齿隙,用压铅法最实在。截几段软铅丝,长度比齿宽略长,沿齿宽方向放在啮合处,慢慢盘动输入轴让齿轮把铅丝压扁,取出来用千分尺量最薄处,就是这一点的齿隙。齿宽大的齿轮放两三根,能顺带看出轴线平行度好不好。
怎么判读,有公开的经验口径:新机验收时齿隙应小于设计值的 120%;运行后实测达到初始值的 1.5 倍,就该安排检修;同一对齿轮在不同位置测出的值相差超过 20%,问题不在齿隙本身,在轴承或者装配。
有心的话再做一个接触斑点。蓝丹涂在小齿轮的四到六个齿面上,盘几圈,看大齿轮上的印痕。合格的口径是沿齿高方向接触不少于 45%,沿齿长方向不少于 60%。印痕偏在一头,说明轴不平行,这种机组装回去也调不正。
联轴器和万向接轴容易被漏掉。十字包的滚针锈了、花键磨秃了,转起来是「咯噔咯噔」的节奏声,带管的时候反映在焊缝上是周期性的厚薄变化。这一项换起来不贵,但发现晚了会把减速机输入轴一起带坏。
焊管机组的液压管三件事:挤压辊的压下、定径机架的调整、飞锯的夹紧与行走。三处都靠压力,压力保不住,管子的尺寸就保不住。
保压试验的做法:系统升到额定压力,关掉泵和阀,静置半小时,看压力表掉多少。掉得快,先分是内泄还是外漏。外漏看得见,内泄看不见,要一路一路摸:把油缸两腔的管路拆开一头,保压状态下如果有持续的回油,就是这个缸的活塞密封废了。
蓄能器别忘。皮囊里没氮气,系统压力就靠泵硬顶,压力波动大,飞锯夹紧会打滑。充氮压力一般按厂家规定,常见取系统工作压力的六成上下,现场让卖方补一次氮,看能不能保住,就能判断皮囊有没有破。
油液要取样。看三样:污染度、水分、有没有金属屑。污染度按 ISO 4406 的等级代号报,代码越高越脏;油里带亮晶晶的细屑,说明泵或者阀已经磨了,这台机组的液压系统要按大修预算。
冷却水这块,二手机组经常被忽略。电子管高频机的冷却水流量要求高,100 kW 机型一般在每分钟 120 升以上,很多老线是配一个二三十立方米的水池加泵站;固态机只要每分钟 60 升左右,一台 1.5 立方米的小型循环冷却器就够。卖方现场是水池还是冷却塔,直接决定你搬回去要不要新建水系统。
这一处是二手焊管机组报价里最容易算错的地方。表面看是一台柜子,实际是一张长期电费单。
公开的技术对比口径大致是这样:电子管高频机的整机效率在 50% 上下,做得好的到 60%;固态机(IGBT 或 MOSFET 逆变)效率普遍在 85% 以上,好的能到 90%。同样是 100 kW 输出,电子管机要配 180 kVA 的配电容量,固态机 120 kVA 就够。
算一笔。按 100 kW 输出、每天开 20 小时、一年 300 天:电子管机输入约 200 kW,固态机约 118 kW,差 82 kW。一年 6000 小时,多耗 49 万千瓦时。电价按 0.65 元算,一年差 32 万元。
也就是说,一台二手电子管机组比同规格固态机组便宜 30 万,只要开工率够,一年多就把这点差价烧完了。谈价的时候,这个数比机身新旧重要得多。
电子管本身是消耗件。国产振荡管的标称寿命在 1500 小时量级,进口管能到 4000 小时左右,实际还跟使用习惯有关:频繁启停、冷却水不干净、灯丝电压不稳,都会加速老化。看机时问三句:管子的累计小时多少、有没有备用管、现在出满功率要不要把阳极电流往上顶。第三个问题的答案最诚实,需要顶着用,就是管子已经软了。
固态机也不是全新就好。它的软肋在功率模块和电容。电解电容的设计寿命通常在五到十年,或者四万到五万小时,老机组的电容容量衰减后,直流母线纹波变大,焊出来的焊缝会一阵好一阵差。看柜内有没有鼓包的电容、发黄的均压电阻,比看铭牌有用。
停产件是二手设备真正的隐形账。十几年前的机组,PLC 可能是西门子 S5,变频器可能是 6SE70,触摸屏是早就停线的小众品牌。这些东西不是不能用,是坏了只能去二手市场淘板子,价格随行就市,交期看运气。
在柜前站十分钟,看四样:柜内有没有私拉乱接的飞线,接地和屏蔽有没有被剪掉,保护元件(热继、熔断器)有没有被铜丝短接,端子和母排有没有发黑发绿的痕迹。前两样说明改过但没改明白,后两样说明带病运行过。
资料比硬件更要紧。交机时必须拿到:电气原理图(最好是 CAD 原图)、PLC 程序与注释、触摸屏工程文件、变频器参数表、辊花图与孔型图、备件清单、维修记录。
缺一样会怎样,举个最常见的:没有孔型图和辊花图,你后面想加一个规格,就得把整套辊系的孔型反推一遍,找辊厂重新设计,一个规格的设计费加试辊,几万块起步,还要停线试。
所以谈价时把资料当成一项资产来算。卖方拿不出资料,报价往下压,压下来的钱正好用来重画图纸。拿到资料当场验:程序能不能打开、注释有没有、图纸上的元件编号跟柜内实物对不对得上。
前面量的都是静态。机组行不行,最后要看试焊。试焊不是出一根管给人看看圆不圆,是按标准做工艺性能。
第一个规矩:三个规格。最薄壁、中间常用规格、最大壁厚,各跑一次,每次连续跑半小时,头、中、尾各取一段。薄壁考的是成型稳定和焊机响应,厚壁考的是功率和挤压能力,中间规格看常规状态。做方矩管的机组,再加一个换方矩的规格,换型时间一起记。
第二个规矩:料要分两种。一半用卖方的带钢,一半用自己的料。老机组配老料,往往被调到了一个舒服的状态,换上你自己的料,宽度公差、力学性能、表面状态一变,问题立刻显出来。这一条能筛掉相当一部分「试焊很好看」的机组。
第三个规矩:按标准判。流体管按 GB/T 3091-2025 的工艺性能走:公称外径不大于 60.3 毫米的直缝高频电焊钢管做弯曲试验,弯心半径取钢管外径的 6 倍,弯 90 度,焊缝放在弯曲中性线上,弯完不允许裂缝裂口。外径大于 60.3 毫米的做压扁试验,试样长度不小于 64 毫米,取两件,两件的焊缝分别放在与施力方向成 0 度和 90 度的位置;两平板距离压到外径的 2/3 时,焊缝处不许裂;压到外径的 1/3 时,焊缝以外的部位不许裂;一直压到管壁贴在一起,全程不许分层。
压到 1/3 这一关最见真章。焊缝有冷焊、有未熔合、热影响区过宽,压到一半就会在焊缝边上开一道细口。这一项不用仪器,一台压扁机、一把卡尺,半小时出结论。
液压试验按同标准走:逐根做,试验压力按 P = 2St/D 算,S 取规定上屈服强度的 60%,最高不超过 5.0 MPa,外径不大于 219.1 毫米的稳压不少于 5 秒,大于 219.1 毫米的不少于 10 秒,全程不许渗漏。不锈钢管按 GB/T 12771 做压扁、扩口和水压或气密。在线涡流按 GB/T 7735 的验收等级对。
顺手把产能实测一次。钢管米重按 0.02466 × 壁厚 ×(外径 − 壁厚)算。Φ48×2.5 的米重是 2.805 公斤每米,焊速 60 米每分钟,理论小时产量约 10.1 吨。一个班 8 小时,标称就是 80 吨。
实际呢?换一次规格按 45 分钟,头尾调整和废料 20 分钟,非计划停机 25 分钟,真正开动 6.5 小时,出 65 吨,良品率 97%,合格 63 吨。折下来每小时 7.9 吨,只有标称的七成八。
这个折扣不是机组的问题,是所有机组的常态。二手设备要额外看的,是换规格时间。老机组靠人工对辊、手动调刀,换一次两三个小时;新机组用液压锁紧和快换辊座,半小时到一小时。多规格小批量生产的话,这个差距一年下来比电费还大。
量完六处,手里应该有一张表:辊径余量与备辊数、主轴跳动、齿隙与接触斑点、保压压降、焊机类型与管子剩余小时、停产件清单与资料完整度。有了这张表,报价按三步反推。
第一步,找同规格新机价。圆管 Φ32 到 76、配固态电源、带飞锯和在线涡流的国产线,报价区间公开可查,把它当分母。
第二步,逐项估整改费。整套辊系重做、挤压辊更换、减速机大修、液压系统清洗换件、电子管换固态、电控改造、水系统新建、基础与安装、拆机运输,一项一项写金额,再加一笔不可预见费。这笔钱不是拍脑袋,是上面六处的量测结果直接换算出来的。
第三步,算到手价。到手价等于报价加整改费,再加停产期的损失。拿它跟新机价比,差在三成以内,二手就不划算了,因为你还放弃了质保、安装和售后响应。
折旧可以做个锚。按现行企业所得税的口径,机器设备的最低折旧年限是 10 年,残值率一般取 5%。一台用了 8 年的机组,账面净值已经很薄,但二手价不按账面走,按「还能用几年」和「要投多少钱」走。卖方拿账面净值说事,你可以拿整改费回答。
合同上写五条,比砍下两万块有用。
一是精度验收表作附件,把主轴跳动、齿隙、保压压降、试焊三个规格的压扁与弯曲结果都写成数字和判定,达不到怎么扣款、怎么退货,写清楚。
二是随机资料清单,逐项列,交不齐扣尾款。
三是备件备辊清单,名称、数量、成色,附照片。
四是付款节点,常见是三三四或者三四二一,尾款留到试焊合格之后,比例别低于一成。
五是拆机、运输、安装的责任划分和工期,逾期怎么算。二手设备的纠纷,多半出在这一条上。
回到开头那台机组。六处量完,问题清楚了:挤压辊只剩零点几毫米余量、减速机齿隙接近一毫米、振荡管剩三百小时、电控是停产的 S5。按这四项算整改,报价该往下走 18 万。谈了两轮,卖方让 12 万成交。
买家把这 12 万拿去换了固态电源,一年电费省回来大半。同样是这台机器,量过的和没量过的,差的就是这十几万和那 47 天。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
机组标称 200 千瓦高频,是不是功率越大越好焊?
不是。功率要跟壁厚和速度匹配,配大了是浪费配电容量和电费,配小了厚壁跑不动。经验上,焊机额定功率按最大壁厚、最高焊速那一档留三成余量就够。真正决定焊得好不好的,是频率跟壁厚的匹配、阻抗器调得准不准、挤压量给得对不对。二手设备上常见一种情况:铭牌写着 200 千瓦,实际输出连一半都上不去,因为振荡管老化或者电源模块衰减,看铭牌没有意义,要在试焊时看功率表能不能稳在设定值上。买之前让对方按你的最大壁厚跑满功率半小时,看电流电压掉不掉,这比看铭牌实在。
电子管还剩多少小时,卖家不肯说,怎么自己判断?
看三个地方。一看满功率输出时的阳极电流和阳极电压,跟铭牌额定值比,需要往上顶才出功率的,管子已经软了。二看灯丝,新管灯丝亮度均匀,老化后一端发暗,电子发射能力下降;灯丝电压如果被调高了,说明在用提高灯丝温度的办法榨发射能力,寿命更短。三看冷却,阳极水套出水温度偏高、流量不足,管子老化会加快。这三样都看不出来,就按最坏情况算:一台没有备用管的电子管机组,等于接手就要准备买一根管,国产管价格几万,交期几周。这笔钱直接进整改预算,别指望卖家的口头承诺。
辊系磨到极限了,重磨还是整套换新?
分三种情况。孔型还有余量、只是表面有轻微磨损和粘辊,重磨就行,成本低,周期一周上下。孔型已经磨平、辊径接近图纸最小可用值,走堆焊再加工,费用大约是新的四到六成,但要重新热处理,硬度和孔型精度得靠辊厂保证,小厂做的堆焊辊用不久。辊体本身有裂纹、剥落、键槽变形,只能换新。判断的关键是拿到图纸上的最小可用辊径,量出现在还剩多少,剩不到一毫米的,别重磨了,磨完也用不住。整套换新前先算一笔:新辊一套十几万到二十几万,交期一两个月,这笔钱和交期都要写进二手设备的到手价里。
没有图纸和 PLC 程序,这套机组还能不能接?
能接,但要把价钱和风险一起接下来。缺图纸缺程序,意味着以后每次故障都得靠现场摸索,改一个动作要重新读一遍逻辑,加一个规格要重新设计孔型。补救办法有三条:一是接手后立刻做一次逆向,把电气原理图重画、PLC 程序上载并补注释,这部分工作找懂行的电工做,几万块;二是把关键参数(各规格的焊接功率、速度、挤压量、开口角)在试焊时逐项记录,形成自己的参数表,这套表比程序值钱;三是孔型找原厂或者专业辊厂重做辊花图。三条做完,机组才算真正属于你。卖方一份资料都拿不出的,报价至少往下压 10%,这是行业里比较通行的心理价位。
试焊该用谁的料,跑多久才算数?
两种料都要用,一半一半。先用卖方的料跑,看他能不能调到最好状态;再换自己的料跑,看能不能调回来。很多老机组被长期调在某一种带钢上,宽度公差、屈服强度、边部状态一变,成型就散,焊缝就偏。跑的时间,每个规格连续半小时起步,短了看不出热平衡以后的变化,焊机、冷却、液压都要跑到温度稳定才现原形。取样取头、中、尾三段,每段都做压扁或者弯曲,别只挑最好看的那一段给人看。全过程录像,把焊接功率、速度、挤压量、开口角记在本子上,这份记录既是你验收的依据,也是以后换规格的起点。