欢迎访问本站!
热镀锌酸洗,浓度怎么控
一句话回答:酸洗浓度不是越高越快。盐酸浓度过高,过腐蚀、氢脆、酸雾大;过低,氧化皮洗不净。常见盐酸10~15%,按钢种、氧化皮、温度定,铁盐要控。
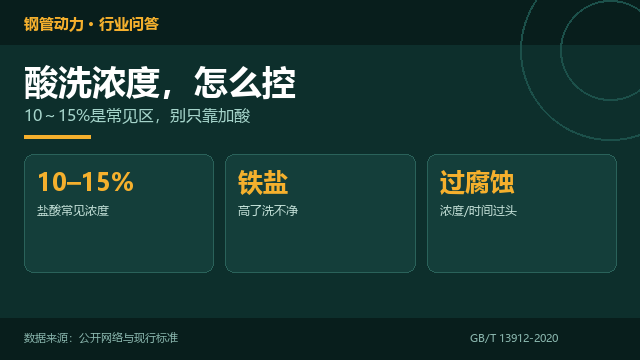
图1:酸洗浓度、温度、时间、铁盐,四个参数一起控
一、浓度范围
热镀锌前酸洗常用盐酸,浓度常见10~15%(质量分数),按钢种、氧化皮厚度、酸洗方式定。
浓度高,酸洗快,但过腐蚀、氢脆、酸雾大;浓度低,酸洗慢,氧化皮残留,后面漏镀。
硫酸酸洗浓度常见8~12%,温度更高;不同酸种不能套同一个数。
二、温度和时间的配合
盐酸酸洗常温~40℃,温度高反应快,但酸雾和过腐蚀也快;不能只靠升温。
时间按氧化皮厚度、钢种、浓度定;同一批管子时间要一致,不能“看着差不多”。
酸洗后立即漂洗,不能停在酸槽里等;停时间长了,过腐蚀。
三、铁盐和酸雾
酸洗液里的铁离子会累积,浓度高到一定程度,酸洗能力下降,工件表面发黑/挂灰。
铁盐高要换酸/补酸/过滤;不能只加水,越加水越洗不净。
酸雾要密闭/集气/洗涤,操作戴防酸手套、护目镜;车间通风。
四、欠酸洗和过酸洗
欠酸洗:氧化皮残留、表面发暗,助镀挂不上,镀层漏镀/起皮。
过酸洗:表面粗糙、发黑、氢脆风险,薄壁管/高强度件尤其要注意。
两者都跟浓度、温度、时间有关,不能只怪酸洗液。
五、维护和检测
定期测酸浓度、铁离子、温度;按化验补酸/换酸,不按经验“加一桶”。
酸槽清理、过滤,防止泥渣粘在工件上;酸洗吊具要耐酸、不污染。
酸洗后漂洗水要控氯离子/铁离子,避免把酸带到助镀槽。
酸槽要定期清底、过滤泥渣,防止工件表面粘渣;酸洗吊具要耐酸、不污染,挂具带出的酸液要滴干再进漂洗。酸雾处理系统要检查风机、喷淋、管道,不能有酸雾外溢;操作人员戴防酸手套、护目镜,车间通风。酸洗浓度、温度、时间、铁盐四项要一起记录,出现欠酸洗/过酸洗先查这四项,不要只补酸。换酸时先清槽、冲洗,再配新酸;废酸按环保要求处理,不能直排。
六、相关文章
助镀剂,见镀锌助镀剂,配比怎么定;锌锅温度,见镀锌管热镀锌,锌锅温度怎么控;浸锌时间,见镀锌管热镀锌,浸锌时间多久。
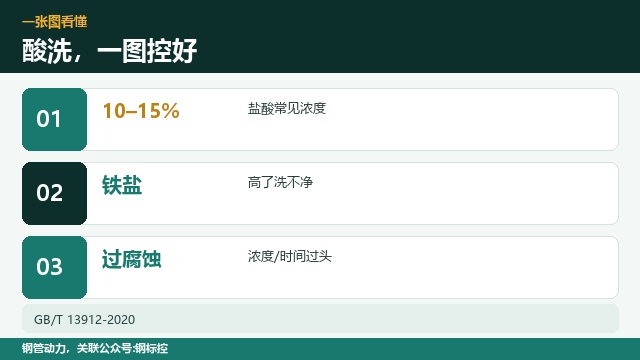
图2:欠酸洗和过酸洗,都是浓度/时间没控好
常见问题(FAQ)
问:热镀锌酸洗浓度多少?
答:盐酸常见10~15%,按钢种、氧化皮、温度定;硫酸常见8~12%,不能混用。
问:浓度越高洗得越快吗?
答:是,但过腐蚀、氢脆、酸雾也快;要综合温度和时间。
问:酸洗温度多少?
答:盐酸常温~40℃,温度高反应快但风险大;按工艺控制。
问:铁盐高了怎么办?
答:补酸/换酸/过滤,不能只加水;铁盐高会洗不净、表面挂灰。
问:欠酸洗有什么表现?
答:氧化皮残留、表面发暗,助镀挂不上,镀层漏镀/起皮。
问:过酸洗有什么危害?
答:表面粗糙、氢脆、薄壁管减薄;高强度件要特别注意。
问:酸洗后能停多久?
答:立即漂洗,不能停在酸槽/空气中太久,否则返锈、过腐蚀。
问:酸雾怎么处理?
答:密闭集气、酸雾洗涤、通风;操作人员戴防酸护具。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》;GB/T 3091-2025《低压流体输送用焊接钢管》第6.10条
数据来源:来自公开网络
钢管动力,关联公众号:钢标控