欢迎访问本站!
热镀锌冷却,水冷还是空冷
一句话回答:热镀锌后冷却,水冷快、空冷稳。水冷容易造成变形/开裂,空冷适合厚壁、重要件;选择看壁厚、材质、镀层要求。
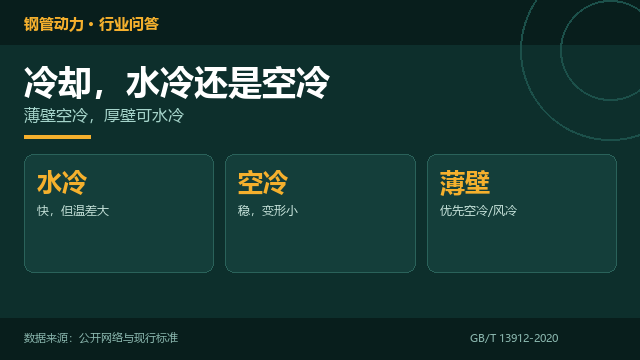
图1:水冷和空冷各有适用场景,别一刀切
一、水冷和空冷的区别
水冷:冷却速度快,生产效率高,占地小;但温差大,薄壁、复杂件容易变形、开裂,镀层可能起皮。
空冷:冷却慢,温度均匀,变形小;适合厚壁、重要件、易裂件;但占地大、周转慢。
还有风冷/喷雾冷却,介于两者之间;按工件和工艺选。
二、水冷要注意什么
水温不能太低,尤其冬天;温差过大,薄壁管、焊缝、尖角处容易裂。
入水时间:出锅后不能等太久,也不能太早;按工艺,让镀层凝固但不过度冷却。
水质:清水、循环水要干净,避免泥砂、油污粘在镀层上;钝化处理按工艺。
出水后及时吹干/晾干,防止积水生白锈。
三、空冷要注意什么
工件分开摆放,留间隙,让空气流通;堆叠太密,中间冷得慢,颜色/性能不均。
避免放在潮湿、灰尘大的地方;地面垫高,防止积水。
长管、薄壁管要支撑,防止高温下自重变形。
四、变形和开裂
水冷不是越早越好。镀层刚凝固就入水,表层收缩快,基体还在热,容易拉开。
焊缝、尖角、螺纹、薄壁处是开裂敏感点;重要件优先空冷。
已经变形/开裂的,不能靠再镀一次补救;按报废/返修处理。
五、怎么选
薄壁、复杂、易裂件:空冷/风冷,或温水冷却。
厚壁、简单、批量大的件:水冷,效率高。
有钝化要求的:按钝化工艺控制冷却和入槽温度。
客户对外观/颜色有要求的:先试镀,确定冷却方式,并留存首件记录。
批量生产前做首件,记录冷却水温、入水时间、出水温度;首件不合格,不要直接批量水冷。
冷却水要定期更换、过滤,避免泥砂、油污粘在镀层上;水池温度夏天高、冬天低,工艺要跟着调。
六、相关文章
浸锌时间,见镀锌管热镀锌,浸锌时间多久;内壁挂锌,见镀锌管内壁挂锌,通径棒过不去;变形,见镀锌管热镀锌后,为什么会变形。
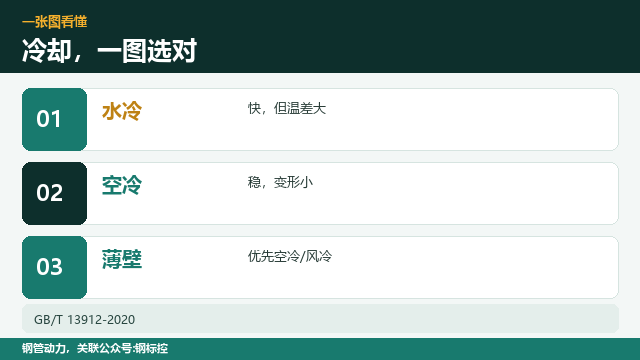
图2:冷却速度影响变形、开裂和镀层外观
常见问题(FAQ)
问:热镀锌后水冷好还是空冷好?
答:看工件。薄壁/复杂/易裂件优先空冷;厚壁/简单/批量件可用水冷。
问:水冷会开裂吗?
答:温差大、入水早、薄壁/焊缝处容易开裂;要控制水温和入水时间。
问:空冷要多久?
答:按壁厚和环境定,直到工件接近室温;不要堆叠太密。
问:水冷后为什么长白锈?
答:表面残水、潮湿、不通风;出水后要吹干/晾干,必要时钝化。
问:冷却方式影响镀层颜色吗?
答:会。冷却速度不同,锌层结晶/氧化状态不同,颜色可能有差异。
问:厚壁管能水冷吗?
答:可以,但要控制温差;重要件/易裂件优先空冷。
问:冷却后还能钝化吗?
答:按工艺,在合适温度入钝化槽;温度太高/太低都影响效果。
问:冷却方式要写进工艺吗?
答:要。不同工件、不同客户要求,冷却方式要明确并记录。
问:水冷池的水需要换吗?
答:要。泥砂、油污会粘在镀层上,影响外观和钝化;定期过滤、更换,保持清洁。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》;GB/T 3091-2025《低压流体输送用焊接钢管》第6.10条
数据来源:来自公开网络
钢管动力,关联公众号:钢标控