欢迎访问本站!
镀锌管热镀锌,浸锌时间多久
一句话回答:浸锌时间没有统一秒表,常见1~5分钟,按壁厚、锌液温度、镀层要求定。时间短,漏镀/锌层薄;时间长,合金层厚、镀层脆、锌耗高。
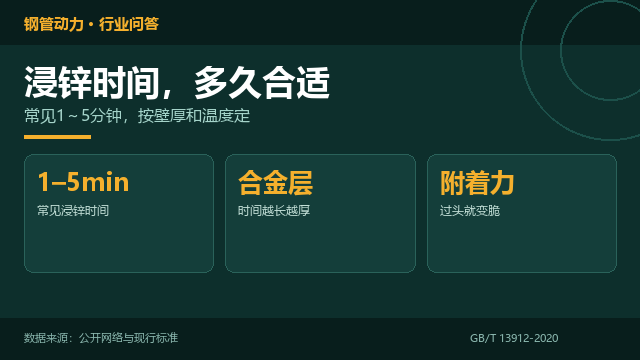
图1:浸锌时间不是越久越厚,合金层和镀层性能要平衡
一、浸锌时间受什么影响
管壁厚:厚壁热容量大,表面到温慢,需要更长时间;薄壁管时间长了容易变形、合金层过厚。
锌液温度:温度高,反应快,时间可短;温度低,需要延长时间,但锌液黏、回流差。
镀层要求:要求厚镀层,适当延长时间;要求附着力好、不脆,时间不能太长。
钢材成分和表面状态:含硅、磷高的钢反应快,镀层容易超厚;表面粗糙、酸洗过度也会加快反应。
二、时间短,问题在哪
浸润不足,内壁、焊缝、死角漏镀;镀层薄,耐蚀性不够。
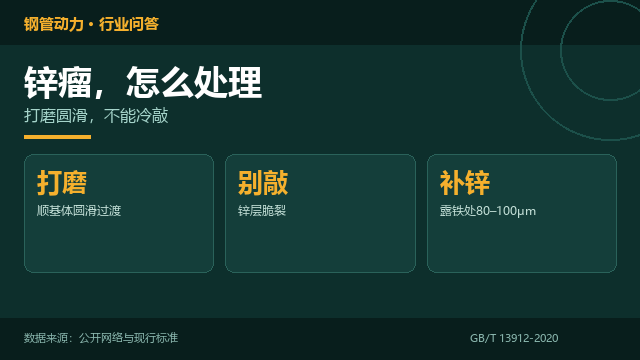
锌液回流不充分,挂锌、锌瘤;管子提出液面时,锌液来不及流回。
为了“镀上”而提高温度,又带来铁损和锌渣,反而更难控制。
三、时间长,问题在哪
铁锌合金层增厚,镀层变脆,弯曲、搬运时容易开裂、剥落。
锌耗增加,锌渣、锌灰增多;管壁薄的长管更容易变形。
内壁锌层过厚,通径变小;螺纹、沟槽后续加工困难。
四、怎么定时间
先按工艺评定/试镀确定基准:同一批钢种、同一规格、同一锌液温度,做几组时间对比。
看镀层重量/厚度、附着力、外观、内壁通径;不是只看“镀上了”。
按GB/T 13912-2020检查镀层厚度、附着力和表面质量;按GB/T 3091-2025检查镀锌层重量、均匀性和附着力。
批量生产时固定时间,不要频繁改;换钢种、换锌液、换规格时重新确认。
五、和温度、提升速度配合
温度高、时间短,镀层可能薄而匀;温度低、时间长,镀层厚但容易挂锌。
提升速度影响锌液回流:提得太快,锌瘤;提得太慢,镀层偏厚、生产效率低。
出锅后冷却方式也影响外观和附着力;水冷、空冷按工艺定。
六、现场记录
记录:管号、规格、钢种、锌液温度、浸锌时间、提升速度、镀层重量/厚度、外观。
出现漏镀、锌瘤、剥落,先查时间、温度、前处理,不要只怪锌液。
同一批管子时间要一致;手工操作要定时器,不能凭经验“数几下”。
七、相关文章
锌锅温度,见镀锌管热镀锌,锌锅温度怎么控;锌锅底渣,见锌锅底渣不捞,锅龄少两年;热镀锌变形,见镀锌管热镀锌后,为什么会变形。
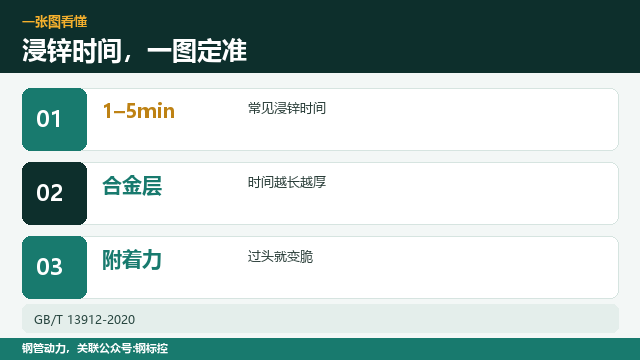
图2:时间短和时间长,各有一组质量问题
常见问题(FAQ)
问:浸锌时间一般多久?
答:常见1~5分钟,按壁厚、锌液温度、镀层要求定;没有统一固定值。
问:浸锌时间越长镀层越厚吗?
答:通常合金层增厚,但镀层可能变脆;厚度要看温度、时间、提升速度共同作用。
问:时间短会漏镀吗?
答:会。浸润不足,内壁、焊缝、死角容易漏镀,镀层也偏薄。
问:时间长有什么危害?
答:合金层厚、镀层脆、锌耗高、薄壁管易变形,内壁锌层过厚影响通径。
问:含硅钢为什么要缩短时间?
答:含硅、磷高的钢反应快,容易镀层超厚、发脆,需要按钢种调整工艺。
问:怎么判断时间是否合适?
答:看镀层重量/厚度、附着力、外观、内壁通径,按GB/T 13912和GB/T 3091验收。
问:换钢种要重新定时间吗?
答:要。钢种、表面状态、锌液成分变化都会影响反应速度,需重新试镀确认。
问:浸锌时间由谁定?
答:由工艺评定/试镀确定,写入作业指导书;现场按定时器执行,不能凭经验。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》;GB/T 3091-2025《低压流体输送用焊接钢管》第6.10条
数据来源:来自公开网络
钢管动力,关联公众号:钢标控