欢迎访问本站!
河北一家镀锌厂,2023 年春天换的锅,按上口的经验应该用到 2027 年。2026 年 1 月锅壁鼓包渗锌,停炉换锅,实际用了 2 年 9 个月。
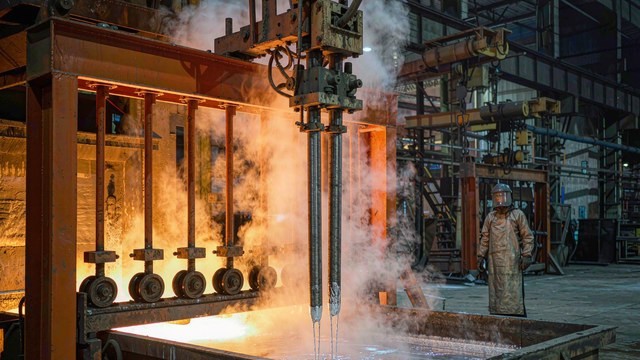
翻生产记录,原因不难找:锌液温度长期在 470 到 478 摄氏度之间跑,底渣两个月没清过,锅底中间那一块摸上去有明显的凸起。锅不是被锌烧穿的,是被渣和温度一起熬薄的。
锌锅这一块,很多厂盯的是锌耗和镀层外观,盯锅龄的少。锅龄一短,停产损失比锌耗大得多。
铁锅装锌液,看着像一口锅,实际是一个一直在反应的反应器。钢基体浸进锌液,铁被锌溶解,在表面生成铁锌合金层,这一层是镀层结合力的来源,也是锌锅自身被消耗的原因。
铁在锌液里的溶解度随温度上去得很快。455 摄氏度的时候还算温和,480 摄氏度以上,锅壁的腐蚀速率大约翻一倍。这就是为什么同样一口锅,有的厂用五年,有的厂两年多就漏。
铁锅一般用 40 到 50 毫米厚的钢板焊成,看着厚,其实是被腐蚀出来的余量。锅壁每年薄一到两毫米,薄到十几毫米的时候,结构和热应力就撑不住了,鼓包、开裂、渗锌都从这里开始。
底渣是铁锌合金,主要成分是 FeZn13,密度比锌液大,沉在锅底。颜色发暗,硬、脆,敲开断面有金属光泽。它含锌九成左右,按 FeZn13 折算锌占 93.8%,理论上能回收,实际回锅要再耗能、再产生渣。
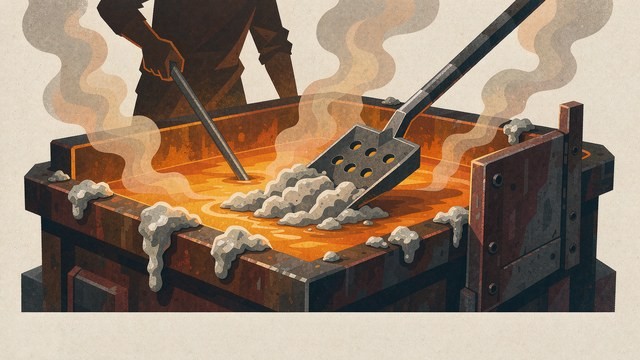
面渣是锌灰,浮在液面上,主要是氧化锌、金属锌和助镀剂带入的氯化物。颜色灰白到浅黄,松、轻,一碰就飞。锌灰里还有相当比例的金属锌,具体多少看氧化程度和捞的方式,搅得越狠、氧化越多,金属锌越少。
两种渣的处理办法完全不同。面渣每班捞,越快越好,捞出来趁热压块或者进回用锅。底渣靠探、靠停炉清,硬捞会带出大量锌液,越捞越亏。
第一条路径是隔热。底渣积在锅底,导热系数比锌液低得多,加热面传不上来,锅底钢板和锌液之间形成一层热阻。为了维持液面温度,烧嘴或者电感就得加大功率,锅底钢板的温度被顶上去,腐蚀速率跟着上去。
第二条路径是堵对流。锅底渣堆成丘,锅内的锌液循环被打断,上下温差拉大,底部过热、上部偏冷。过热区的锅壁薄得快,这就是为什么漏点九成在锅底和锅壁下部。
第三条路径是带进管子里。渣块粘在管壁或者管内,镀层上出现粗糙的锌瘤,严重的地方漏镀。管子带渣出来,还得回头查前处理和入锅角度。
三条路径叠起来,锅龄从四年掉到两年多,不是偶然。锅龄短一年,摊到每吨管上的固定成本就高一截。
镀锌管的工艺温度一般在 445 到 465 摄氏度,常规控制 455 加减 5。锌的熔点 419.5 摄氏度,流动性随温度升高变好,温度高镀层薄、锌瘤少,看着漂亮,代价是铁损和渣量一起上去。
经验值是温度每超 10 摄氏度,锌渣生成量明显增加,锅壁腐蚀速率大约翻倍。长期跑在 475 以上的锅,锅龄缩到一两年不奇怪。这个代价不会立刻显形,等显形的时候锅已经废了。
测温要布点。一口长锅至少三个热电偶,上层、中层、锅底各一个,光测液面温度会漏掉锅底过热。热电偶要定期校,套管结渣会让读数偏低,操作工看温度不高就一直加功率,实际锅底早就超了。
面渣要勤捞。行业里的做法是每班至少一次,渣层厚度控制在 30 毫米以内。渣层厚了,管子入锅时先穿渣再入锌,粘渣、漏镀都跟着来,渣还会被管子带进锅底。
捞的时候用带孔的渣勺,从锅的一端开始,顺着液面推,别在中间乱搅。搅动会把渣打碎、把锌液翻起来氧化,锌灰越捞越多。
捞出来的渣要立刻处理。放在干燥的渣盘里自然冷却,或者趁热进回用锅。渣盘、渣桶必须干燥,湿的渣盘一接触锌液就是爆锌,这个事故每年都有。
底渣看不见,得探。用一根长钢钎从锅边插到底,凭手感和钎子上的痕迹判断渣层厚度,每周一次,在锅底画几个固定点位,记下来对比趋势。
清底渣一般按月,结合停炉或者检修。清的方式有两种:一种是把锌液抽到备用锅,彻底清锅底;一种是带锌清渣,用专用抓斗从液面下捞,速度快但带出的锌多,操作要熟练。
底渣堆积的速度跟产量、温度、铝含量都有关系,产量大、温度高、铝偏高的厂,渣来得快。清渣周期不能照抄别人的厂,要按自己的渣层增长曲线定。
第一,工具要预热。渣勺、钢钎、抓斗进锅之前,先在锅边烤到发蓝,或者先在锌液面上方烘一段时间。冷工具进锌液,表面那层水汽瞬间气化,锌液溅出来。
第二,工具要干燥。预热不等于烘干,带水汽的工具烤完还是有水。放在炉边烘两小时以上再用,宁可等。
第三,人要站在上风侧,面罩、长袖、护脚一样不能少。锌液溅到皮肤上不是烫伤,是粘住继续烧,处理起来很麻烦。
第四,从一角起,不要满锅推。满锅推会把渣推到对面堆积,越堆越厚,还容易把渣压到液面下。
第五,捞完补锌。捞渣带走锌液,液面下降,要及时补锭,别让液面掉到工艺下限。
第六,渣桶加盖。锌灰在空气里继续氧化,还容易扬尘,加盖既保金属锌也保车间环境。
锌液里加微量铝,能抑制铁锌反应,减少底渣。行业里常见的加入量是 0.005% 到 0.02% 这个量级,具体按产品要求和经验定。铝加得合适,渣量降下来,镀层也细腻。
铝不是越多越好。铝偏高,锌液黏度变化,渣的性质也变,反而更容易结渣,镀层的附着力还可能受影响,后续涂装会出问题。加铝要靠化验,别凭经验往里扔铝锭。
锌液里的铁含量也要控,一般要求 0.03% 以下。铁高了,底渣生成快,镀层发脆。铁从哪来?钢管带进来的、锅壁腐蚀下来的、锌锭本身的,控制铁含量等于同时管住锅龄和镀层质量。
铁锅便宜、上手快、改规格灵活,缺点是锅龄短、锌耗高、渣多。40 到 50 毫米的钢板锅,正常用三到五年,工况差的一两年。
陶瓷锅(内加热或者感应体加热)不与锌液发生铁锌反应,理论上不产生铁锌底渣,锌耗低、镀层质量稳定。厂家的口径是用到五年左右更换感应体,内加热结构的锅体寿命更长,能耗比铁锅低一成上下。
选哪个看产量和产品结构。年产几万吨、规格稳定的管厂,陶瓷锅的综合成本更有优势;小批量、多规格、经常换产品的厂,铁锅的灵活性更重要。这个决策不能只看设备报价,要把锅龄、锌耗、渣回收、停产损失一起算。
换一口锅,钢板十几吨,制作加安装二十万上下,看规格。停产按十天算,日产 100 吨、每吨边际贡献 250 元,一天 2.5 万,十天 25 万。两项加起来四十五万左右。
锅龄从四年缩到三年,等于每年多摊 11 万。捞渣和清渣一年多花的人工四万左右,工具和渣盘摊销几千。这笔账很清楚,勤捞是赚的。
台账记五列:日期、液面温度(三个点)、渣层厚度(面渣和底渣分开记)、当日锌耗、异常情况。锅壁厚度每季度用超声测一次,锅底和四壁各取三点,做成趋势线。锅壁最薄处降到设计厚度的六成,就该安排换锅了,别等渗锌。
锌耗怎么拆、锅损占多少,镀锌管锌耗怎么算,报价差在哪里有一张完整的账,底渣和锌灰都算在锅损这一栏。漏镀和粘渣怎么判,可以对照镀锌管漏镀黑斑,补还是不补里的分类。
锌锭、锌锅、捞渣工具这类物料要询价或者出货,可以到钢管动力发布供需信息,把锌锭牌号、锅体规格、感应体功率写清楚。
铁锌锅一般能用几年?
常规工况下三到五年,取决于锌液温度、底渣清理、铝含量和产量。锌液温度长期超过 480 摄氏度,锅壁腐蚀速率大约翻倍,锅龄可能缩到一两年。锅壁厚度每季度测一次,最薄处降到设计厚度的六成左右就该计划换锅,别等鼓包渗锌。
底渣多久清一次合适?
面渣每班至少捞一次,渣层控制在 30 毫米以内;底渣每周用钢钎在固定点位探一次,记录渣层趋势,按月结合检修清理。周期不能照抄别的厂,产量大、温度高、铝偏高的厂渣来得快。探点固定下来,看趋势比看单次数值有用。
锌液温度为什么不能长期超过 465 摄氏度?
温度高流动性好、镀层薄、外观漂亮,但铁在锌液里的溶解速度随温度快速上升,渣量和锅壁腐蚀一起增加。行业口径是温度每超 10 摄氏度,锅壁腐蚀速率大约翻倍。长期跑在高温区,锌耗上去、锅龄下来,省下的那点外观优势远远补不回来。
捞渣的工具为什么一定要预热烘干?
冷工具或者带水汽的工具进锌液,表面水分瞬间气化膨胀,把锌液顶出来,就是爆锌。爆锌不只是烫伤,锌液粘在皮肤上会继续燃烧,处理很麻烦。工具要放在炉边烘两小时以上,进锅前再烤到发蓝,渣盘渣桶也必须干燥。这条是硬规矩,不是讲究。
陶瓷锌锅真的不产生锌渣吗?
不产生铁锌底渣,因为锌液不接触钢板,没有铁的来源。但钢管带进来的铁、助镀剂带入的盐、液面氧化形成的锌灰还在,面渣照样有,还得捞。厂家的说法是锌耗低、渣少,不是完全无渣。选锅的时候别把「无渣」当成不用管,日常维护一样要做。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。