欢迎访问本站!
2026 年 4 月,河北一个做温室大棚的施工队在现场改管道,把 DN32 的镀锌管直接对焊。焊完打压,焊缝上一片小气孔,补了三遍还是渗。焊工说这批管子有问题。
管子没问题。镀锌管焊接,锌是绕不过去的。电弧温度六千度以上,锌在 907 度就沸腾,焊到哪儿锌蒸气跑到哪儿,气孔是必然的结果,除非先把锌磨掉。
镀锌管能焊,这件事本身没有争议。有争议的是三件事:磨多少、用什么焊、焊完怎么补。
这三件事做对,镀锌管的焊缝能用;做不对,焊缝就是整条管线最先烂的地方。
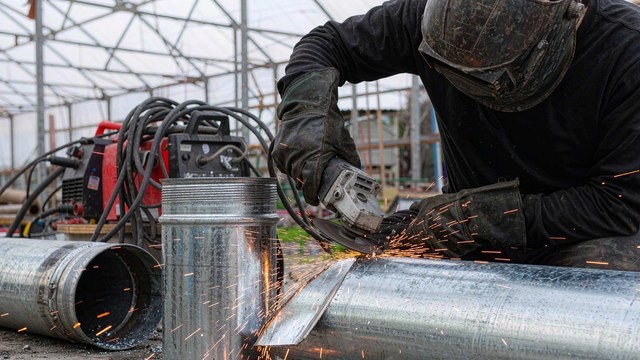
第一件是产生锌蒸气。锌的熔点 419.5 摄氏度,沸点 907 摄氏度。电弧中心温度远超这个数,坡口附近的锌层瞬间汽化,体积膨胀几百倍,往熔池里冲。
第二件是造气孔。锌蒸气穿过熔池往外跑,跑不出去就留在焊缝里,形成气孔。气孔多了,打压必渗。这是镀锌管焊缝渗漏最常见的原因,不是焊工手艺差。
第三件是造夹渣。锌氧化生成的氧化锌熔点在一千八百度以上,熔池温度不够就化不开,悬在焊缝里成夹渣。氧化锌还会和铁、锰的氧化物结合成低熔点渣,分布在晶界上,削弱焊缝强度。
这三件事有个共同前提:坡口附近有锌。把锌去掉,三件事同时消失。所以镀锌管焊接的核心动作只有一个字,磨。
打磨范围按热影响区算。锌的汽化不只在熔池里发生,熔池两侧受热但没熔的母材,锌也会挥发,挥发出来的锌蒸气会往熔池方向扩散,照样能进焊缝。
常规做法是坡口及坡口两侧各 20 到 30 毫米打磨到露出金属光泽,不留锌。板厚大、热输入高的,范围再放大一点。内壁这一侧同样要磨,管内壁的锌蒸气往坡口方向走,不磨照样出气孔。
磨完到焊接之间有时间要求。打磨后的裸钢在潮湿空气里几个小时就返锈,返锈的坡口焊出来照样有缺陷。当天磨当天焊,隔夜的要重新处理。
用角磨机配百叶轮或者砂轮片,别用钢丝刷。钢丝刷只能刷掉浮灰和锌灰,锌层本身刷不掉,看着亮了,实际还有一层。
焊材按母材选。Q235B 的镀锌管,用 ER50-6 实心焊丝配二氧化碳气体保护焊,或者 J422 焊条手工电弧焊,都能用。焊材本身不需要为锌做特殊选择,需要调整的是参数。
电流比焊黑管时略大,焊接速度略快。目的是缩短熔池存在时间,让可能进入熔池的锌蒸气有机会跑出去,减少残留。速度太慢,热输入大,锌的汽化量增加,反而更糟。
多层多道焊时,层间要把上一道表面的锌灰和飞溅清掉。不清,下一道就压在渣上,成了夹渣。
管壁薄的小口径管,比如 DN15 到 DN25,尽量别对焊。壁厚 2.8 到 3.5 毫米,打磨 30 毫米两侧,剩下能焊的肉不多,焊穿了更麻烦。这类管用螺纹或者卡压连接更稳。
焊缝两侧的锌层被烧掉、磨掉,宽度大约就是打磨范围加一点点,合计四五十毫米。这一段没有锌,等于裸钢。
锌层对裸钢有牺牲阳极保护,但保护距离有限,只有几个毫米的量级。四五十毫米的裸带,靠旁边的锌救不了中间,中间照样锈。
所以焊完必须补。补与不补,在室内干燥环境可能三五年看不出差别,在室外、潮湿、盐雾环境,一两年焊缝边上就起红锈,从边缘往中间爬。
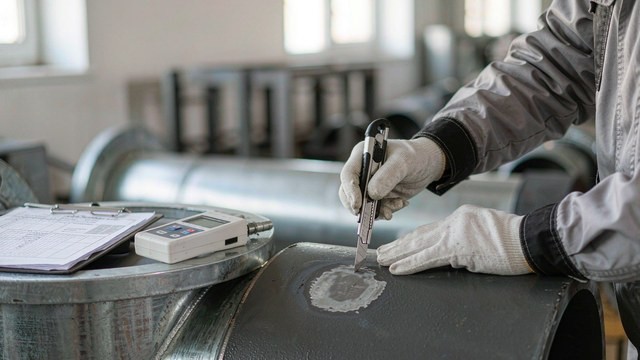
第一种是富锌涂料,用得最多。焊缝清渣、除锈到 St3,涂两道,干膜总厚度不小于 100 微米。锌粉含量高的冷镀锌类产品能到九成以上,环氧富锌在七成到八成。优点是施工方便,缺点是颜色和原镀层不同,附着力靠表面处理。
第二种是热喷涂锌,按 GB/T 9793 执行,喷层厚度常见 100 到 200 微米。优点是金属结合、耐蚀性好,外观接近热镀锌;缺点是要专用设备,现场不好做,适合工厂内作业。
第三种是熔覆锌合金,用低熔点锌合金棒在加热的钢面上熔敷一层。这种方法在修复标准里有提,实际用得少,对操作要求高,容易把薄壁管烧变形。
三种办法的共同前提是表面处理。油、锈、锌灰、焊渣不清干净,补什么都会起皮。这一条和漏镀修补的道理一样,钢管热镀锌时出现锌层脱落的原因有哪些?如何有效防止?里讲的附着力逻辑,搬到补锌上同样成立。
锌是一条线,还有三条要排。第一条是母材或焊材带水带油,坡口上有切削液、手汗、雨水,焊前没吹干,气孔从氢来。第二条是气体保护不好,气流量不够、喷嘴离得太远、现场有风,保护失败,气孔成串。第三条是管内有水或封闭空间,焊接受热后气体膨胀往外顶。
判定办法看气孔分布。气孔集中在坡口边缘、呈锯齿状排列,多半是锌;气孔散布在焊缝中心、密集细小,多半是氢或保护不良;气孔集中在起弧和收弧处,是操作和接头问题。
这三条区分清楚,才不会把工艺问题都推给「镀锌管不能焊」。ERW 焊管本身的气孔机理是另一套,高频焊管(ERW 直缝焊管)焊缝出现气孔(砂眼、针孔)的原因有哪些?如何有效预防与控制?讲的是制管环节,和现场安装焊接不是一回事。
焊接镀锌件冒的白烟是氧化锌。GBZ 2.1 规定氧化锌的时间加权平均容许浓度是 3 毫克每立方米,短时间接触容许浓度 5 毫克每立方米。
吸进去的后果叫金属烟热,也叫铸造热。典型表现是下班后几小时口里有金属味、喉咙干、胸口发紧,接着寒战、发热、出汗、肌肉酸痛,容易被当成感冒。一般一两天缓解,反复发作对呼吸系统有累积影响。
现场能做的三件事:工位加局部排风,把烟从源头抽走;作业人员戴防颗粒物口罩,普通纱布口罩拦不住亚微米烟尘;密闭空间、管廊、罐内作业必须强制通风,一个人焊一个人守。
这一条在工地最容易省。省了不马上出事,出事了说不清,工期和医药费都比排风设备贵。
消防给水管道,规范要求镀锌钢管采用螺纹、沟槽或法兰连接,焊接会破坏镀层,焊后无法在現場恢复原镀层质量。现场常见做法是沟槽卡箍,DN100 以上尤其普遍。
生活给水管道,焊接后内壁的锌层烧损和焊渣残留会影响水质,管内清理也做不干净。这类管道优先螺纹、卡压、沟槽。
燃气管道按相关规范执行,室内低压段多用镀锌管螺纹连接,焊接要按压力管道的要求做工艺评定和焊工资质,不是现场随便找个焊工就能干。
结构件、支架、桁架、护栏这类不承压、不接触介质的场合,焊接镀锌管完全没问题,磨锌、焊接、补锌三步走完就行。
第一步,切管。用砂轮切割机或者带锯,别用气割。气割的高温把切口附近的锌全烧掉,烧损范围比砂轮切大好几倍,还留下一层氧化渣。
第二步,开坡口。壁厚 3 毫米以上开 V 形坡口,角度 30 到 35 度,钝边 1 到 1.5 毫米。
第三步,打磨。坡口及两侧各 20 到 30 毫米,管内壁对应位置一并磨,磨到见金属光泽。
第四步,组对点焊。间隙 1 到 2 毫米,错边不超过壁厚的 10%。点焊位置同样要先磨锌。
第五步,焊接。按评定过的参数走,层间清渣,收弧填满弧坑。
第六步,清渣补锌。焊缝及两侧各 50 毫米清干净,涂富锌漆两道,干膜不小于 100 微米。补完做外观检查,漆膜连续、无漏涂、无起泡。
第一句:镀锌管焊接,磨锌是工序不是准备,工时里要留出来。第二句:焊后补锌写进交底,不补不算完工。第三句:密闭空间焊接配排风,按职业健康要求做。
三句话都不复杂,难的是每一道焊口都做到。一条管线几百道口,只要有一道漏磨,打压时就从那里渗,返工要割开重焊,补的锌也白补。
镀锌管、焊材、富锌漆的现货和加工需求,可以到钢管动力发布供需信息,把规格、数量、交货地写清楚,同行看到就能直接对接。
镀锌管到底能不能焊接?
能焊。锌的熔点是 419.5 摄氏度、沸点 907 摄氏度,电弧温度远高于此,坡口附近的锌会汽化进入熔池,造成气孔和氧化锌夹渣。把坡口及两侧各 20 到 30 毫米打磨到露出金属光泽,再按常规碳钢工艺焊接,焊缝质量可以做合格。焊后必须补锌,否则焊缝两侧四五十毫米的裸钢带会成为整条管线最先起锈的位置。
磨锌要磨多宽,管内壁也要磨吗?
坡口及两侧各 20 到 30 毫米,壁厚大、热输入高的再放宽。管内壁对应位置必须一起磨,内壁的锌受热同样汽化,会往熔池方向扩散,不磨照样出气孔。磨完当天焊,裸钢在潮湿环境里几小时就返锈,隔夜要重新处理。用百叶轮或砂轮片,别用钢丝刷,钢丝刷去不掉锌层。
焊完补锌,富锌漆要涂多厚?
干膜总厚度不小于 100 微米,两道成活。涂前把焊渣、飞溅、锌灰清干净,除锈到 St3,表面不干净漆膜会起皮。要求更高或者外观接近原镀层的场合,用热喷涂锌,按 GB/T 9793 执行,喷层 100 到 200 微米。不管哪种办法,焊缝两侧各 50 毫米都要覆盖到,别只涂焊缝正中。
焊镀锌管冒的白烟有毒吗?
白烟主要是氧化锌。GBZ 2.1 规定氧化锌的时间加权平均容许浓度 3 毫克每立方米、短时间接触容许浓度 5 毫克每立方米。吸入过量会引起金属烟热,表现为口里有金属味、发冷发热、肌肉酸痛,容易被当成感冒,一般一两天缓解。现场三件事:工位局部排风、戴防颗粒物口罩、密闭空间强制通风并设监护人。
消防管道为什么不让焊镀锌管?
焊接会烧掉焊缝两侧的锌层,现场补的富锌漆达不到热浸镀锌的附着力和耐久性,消防管道又长期充水、不便检修,焊缝会成为腐蚀起点。规范要求镀锌钢管采用螺纹、沟槽或法兰连接,DN100 以上多用沟槽卡箍。真想焊的场合要单独做防腐方案,还要通过验收,实际很少这么做。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。