欢迎访问本站!
2026 年 3 月,一个贸易商投一个厂区给水标,DN100 镀锌管报价比同行低 180 元每吨,中了。交货的时候监理拿卡尺量,壁厚 3.15 毫米,判定不合格,因为标书技术条款写的是 3.5 毫米。
贸易商说,GB/T 3091 允许正负 10% 的壁厚偏差,3.15 在这个范围内,是合格品。监理说,你投标报的是 3.5 的价格,交的是 3.15 的货,这不叫偏差,这叫换货。
两边说的都不算错,错在合同里只写了「符合 GB/T 3091」,没写壁厚不许低于多少。壁厚下差这件事,一半在标准里,一半在合同里,还有一半其实在镀锌之前的基管上。
GB/T 3091-2025 表 1 给公称外径不大于 219.1 毫米的钢管定的是:壁厚允许偏差正负 10% 乘公称壁厚。DN100 公称壁厚 3.5 毫米,允许范围就是 3.15 到 3.85 毫米。
这个偏差不是给厂里放水的余量,是给轧制工艺留的。带钢厚度本身有公差,焊管成形、定径、拉矫每一道都在动壁厚,要求根根卡在 3.50 毫米,成本会翻上去。
关键在于「公称壁厚」这四个字。公称是标称值,不是保证值。想要保证值,就得在合同里另写一句「壁厚不小于 3.5 毫米」,让它从公差项变成保证项,价格也就跟着变。
GB/T 3091-2025 已经在 2025 年 10 月 1 日实施,代替 2015 版,2015 版目前是废止状态。新版把标准名称里「及镀锌钢管」几个字去掉了,镀锌要求放到技术要求里,同时上调了一批小口径管的最小公称壁厚。
按新版表 1,DN32 从 2.5 毫米提到 2.8,DN40 从 2.75 提到 3.0,DN50 从 3.0 提到 3.2,DN65 从 3.0 提到 3.2,DN100 从 3.25 提到 3.5。DN80 反而从 3.25 调整为 3.2。DN25 及以下、DN125 及以上没有变化。
这带来一个现实问题:厂里压着的老库存是 2015 版的管子,DN100 最小 3.25,客户按新版 3.5 验收,一量就卡。新版还有哪些改动、采购和验收要盯哪几条,GB/T 3091-2025实施满一年:焊管到底改了什么?采购和验收必须盯住这8条里逐条对过,做投标文件的可以直接拿去核。
焊管每米理论重量按 0.02466 乘壁厚乘以外径减壁厚算。DN100 壁厚 3.5,每米 0.02466 乘 3.5 乘 110.8,等于 9.56 公斤;壁厚 3.15,每米 0.02466 乘 3.15 乘 111.15,等于 8.63 公斤。
一根 6 米管子,差 5.6 公斤,差 9.7%。换成吨价,按 4,500 元每吨算,一吨差 436 元。这就是为什么有人能报低 180 元每吨还赚钱,他报的是 3.5 的价,发的是下限的货。
还有一层口子叫理论重量交货。标准允许按理论重量交货,实际重量与理论重量的偏差控制在正负 7.5% 以内。按理论重量结算,实际轻 7.5% 也算合格,那一吨按 4,500 元算就是 337 元。负偏差和理论重量交货叠在一起,价差的空间就更大了。
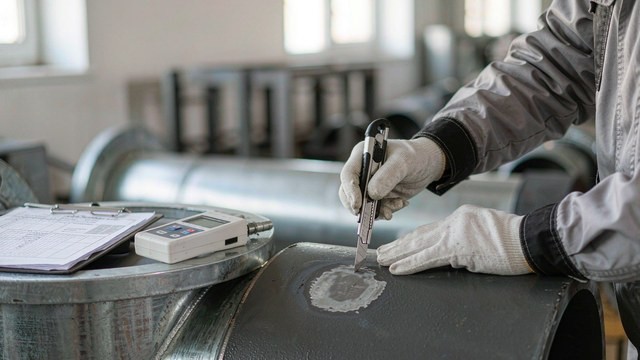
第一个原因是位置。管子两端 100 毫米以内叫管端区,切割、扩口、运输磕碰都会让这一段的尺寸失真,管端常有轻微的喇叭口或者压扁。测点要放在距端部 100 毫米以外,同一截面量四个方向,取最小值和平均值。
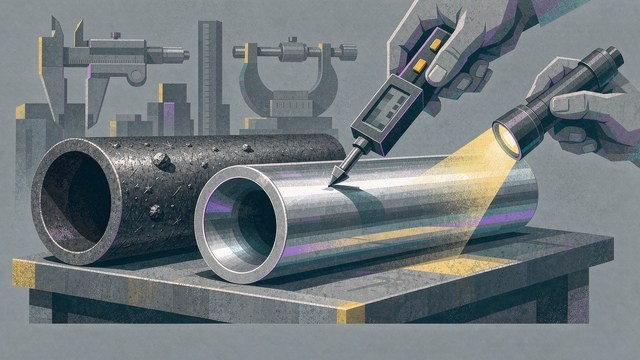
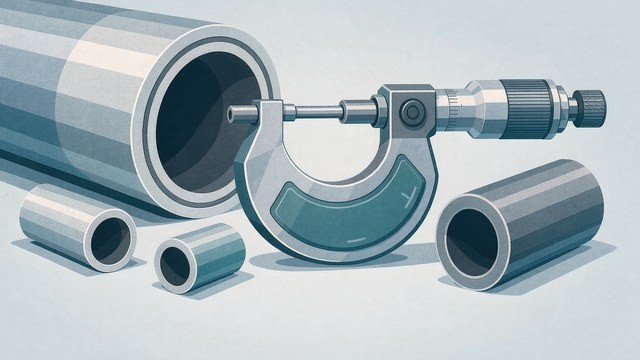
第二个原因是量具。卡尺卡在管子外壁,量的是外径,量壁厚得用管壁千分尺或者卡尺的刀口量爪,普通卡尺的平量爪贴在弧面上,接触是一条线,读数偏大。用卡尺量壁厚的误差能有 0.1 到 0.2 毫米,正好是争议的量级。
第三个原因是椭圆。管子不圆的时候,同一个截面不同方向量出来差 0.1 到 0.2 毫米很正常。只量一个点,量到厚的那边就判合格,量到薄的那边就判不合格,两边都能拿出数据。
第四个原因是测量力。管壁千分尺的测砧有弹簧限力,拧到棘轮打滑为止;用卡尺硬夹,薄壁管会被夹变形,读数偏小,还留在管上两个印子。同一根管子,老师傅和学徒量出来的数能差 0.05 毫米,差的就是手上那点劲。
这四个原因叠起来,现场吵起来的壁厚争议,一半不是货的问题,是量法的问题。所以合同里要写清测点位置、量具类型和判定规则,写清了,量法统一,争议自然少。
按 GB/T 11344 的超声脉冲回波法,探头垂直贴在管壁上,读的是声波从外壁到内壁往返的时间,换算成厚度。要点有三个:耦合剂要涂满,探头要垂直,测点要固定。
测点布置一般按三截面乘八点,两端各一个截面,中间一个截面,每个截面按圆周八等分。一个规格抽三根,记录每个点的读数,判的时候看最小值,不看平均值。
测厚仪本身要校准。用标准厚度块对一遍,偏差超过 0.05 毫米就别用了;探头保护膜磨损、耦合剂涂不匀、管壁有锈或者锌瘤,读数都会飘。同一根管子同一位置连测三次,三次读数差 0.1 毫米以上,先怀疑仪器和手法,别急着判货。
有个细节容易忽略:超声测出来的厚度包含锌层。300 档锌层内外合计 300 克每平方米,折双面平均 42 微米,单面 21 微米;500 档双面 70 微米,单面 35 微米。要跟基管壁厚对比,得把这一层减掉,不减的话 0.02 到 0.04 毫米是虚的。
手里只有磅秤的时候,用称重反算壁厚。一根 6 米 DN100,理论重量 57.4 公斤,实际过磅 53 公斤,折每米 8.83 公斤,反算壁厚约 3.22 毫米。这个方法不需要量具,需要一台准的秤。
秤的精度要注意。贸易结算用的电子秤按 III 级秤要求,检定分度值 20 公斤的秤,在 2 吨到 10 吨这个量程允许误差是正负一个分度。用 20 公斤分度值的秤称一根 50 多公斤的管子,误差占比太大,得整捆称,或者用分度值更小的秤。
称重法还有个好处,它同时验证了理论重量交货的偏差。理论 57.4、实际 53,差 7.7%,已经超过 7.5% 的允许值,这一条就够谈了,不用再争壁厚。
外径允许偏差按正负 1% 算,DN100 是正负 1.14 毫米。同一截面最大外径和最小外径之差,理论上能到 2.28 毫米。这个差值落到卡箍上,就是抱不圆;落到螺纹上,就是牙深不均;落到衬塑上,就是内衬厚度不均。
椭圆度的来源主要在成形和定径:带钢边缘波浪、成型辊间隙不对、定径机孔型磨损、拉矫压力过大,都会压出椭圆。厚壁管比薄壁管好一些,薄壁管一夹就变形。
验收时把椭圆度和壁厚一起量,量具是同一套。同一截面量最大外径和最小外径,两个数相减,超过外径公差的两倍就该问原因了。椭圆度超差的系统分析,可以对照钢管椭圆度(圆度)超差的原因有哪些?如何有效控制与改善?里的排查顺序。
第一处是承压。薄壁管的环向应力按压力乘外径除以两倍壁厚算,1.6 兆帕工作压力下,3.5 毫米壁厚的环向应力是 26.1 兆帕,3.15 毫米是 29.0 兆帕。绝对值都不高,Q235 屈服 235 兆帕,安全系数还有 8 倍以上,但腐蚀余量少了 10%,同样的腐蚀速率,寿命短一截。
第二处是滚槽。滚槽那 2.2 毫米是从外壁压进去的,壁厚越薄,槽底剩余厚度越少,滚槽时压扁、开裂的风险越高。这是现场最容易出事的一环。
第三处是车螺纹。螺纹牙深按 0.64 乘螺距算,G2 英寸的螺距 2.309 毫米,牙深 1.48 毫米。壁厚 3.15 的管子车完螺纹,牙底剩余壁厚只有 1.67 毫米,拧紧时容易胀裂,尤其是管端本来就有椭圆的情况下。
这三处影响都能算出来,也都能在合同里写死。承压按工作压力核一遍安全系数,滚槽按卡箍厂家的最小壁厚表核,车螺纹按牙深加安全余量核。三个数都过了,这根管子才敢用在承压位置上。
按批抽。同一规格、同一炉批、同一交货状态的算一批,每批抽三根,少于三根的全检。每根三个截面、每个截面八个点,一共 72 个读数,全部记录。
判定看两个数:最小值和平均值。最小值不低于合同写明的下限,平均值不低于公称壁厚的 97%,两条都过才算合格。只看平均值最容易被糊过去,一根管子两端厚中间薄,平均下来很漂亮。
有争议时按标准取样复验,取样位置要有双方签字确认,样品封存。复验不合格的加倍取样,再不合格整批退。这套流程写进合同,扯皮会少很多。
别写「符合 GB/T 3091」,这句话等于没写。要写「壁厚不小于 3.5 毫米,测点距管端不小于 100 毫米,每截面八点,最小值判定」。一句话把标准、位置、方法、判据全定住。
写清交货方式。按理论重量还是实际重量,按理论重量就把偏差收窄到正负 5%,别用标准的 7.5%。按实际重量就写清过磅地点和秤的精度等级。
写清负偏差的价格规则。允许负偏差可以,但价格要按实测壁厚折算,这一条对双方都公平。锌层档位 300 还是 500 也要写,镀锌钢管300/500档验收与复验实操里的抽样方法可以直接套用。
镀锌管、带钢、锌锭这类物料要询价或者出货,可以到钢管动力发布供需信息,把公称壁厚、执行标准年号、交货方式一次写全,后面少一轮扯皮。
DN100 镀锌管壁厚 3.15 毫米,合格吗?
按 GB/T 3091-2025 不算。新版 DN100 最小公称壁厚是 3.5 毫米,允许偏差正负 10%,下限是 3.15 毫米,但前提是公称壁厚写 3.5。如果合同写的是「符合 GB/T 3091」且没写年号,供应商拿 2015 版的 3.25 来交也有话说。所以判定要看合同的技术条款,不能只看标准。
用卡尺量壁厚,误差有多大?
普通卡尺的平量爪贴在圆弧面上,接触是一条线,读数偏大,误差 0.1 到 0.2 毫米很常见,正好是争议量级。要用管壁千分尺或者刀口量爪,测点避开花管端 100 毫米,同一截面量四个方向取最小值。要求更严就用超声测厚,读数是点位值,可追溯。
超声测出来的壁厚,为什么不等于基管壁厚?
因为读数包含了锌层。300 档锌层双面合计 300 克每平方米,折双面平均 42 微米,单面 21 微米;500 档双面 70 微米,单面 35 微米。要跟基管壁厚对比,得把单面锌层减掉。减与不减差 0.02 到 0.04 毫米,判 3.15 这种临界值的时候,这 0.02 毫米就能决定合格还是不合格。
按理论重量交货,允许偏差是多少?
GB/T 3091-2025 规定,按理论重量交货时,每批或单根钢管实际重量与理论重量的允许偏差是正负 7.5%,这一条与 2015 版一致。这一条和壁厚偏差叠在一起,价差空间就出来了。想收紧就在合同里写正负 5%,或者改按实际重量交货、写明过磅地点和秤的精度。
壁厚薄一点,用起来影响大吗?
短期承压影响不大。1.6 兆帕下 3.15 毫米壁厚的环向应力约 29 兆帕,相对 Q235 的 235 兆帕屈服还有 8 倍安全系数。真正的差别在腐蚀余量、滚槽和车螺纹三处。腐蚀余量少 10%,埋地或者高湿环境下寿命短一截;滚槽容易压扁;车螺纹后牙底剩余壁厚不足 1.7 毫米,拧紧易胀裂。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。