欢迎访问本站!
2026 年 6 月,江苏一个做消防喷淋的施工队退了一批 DN50 镀锌管,理由不是锌层重量,是通径棒塞不进去。厂里拿通径棒反过来试,一头能进,另一头进到 200 毫米就卡住。
切开看,卡住的管端内壁挂了一圈锌,最厚的地方量出来 1.5 毫米,长度一百多毫米。这根管子的锌层重量检测是合格的,取样在管身中段,中段确实干净。
内壁挂锌这件事,检测数据抓不到,用户手感抓得到。穿线的穿不过,喷淋的流量不够,套丝的套不进去。起因几乎都在锌锅出口那两秒钟。
镀锌管的内径,镀层是一部分,吹扫是另一部分。
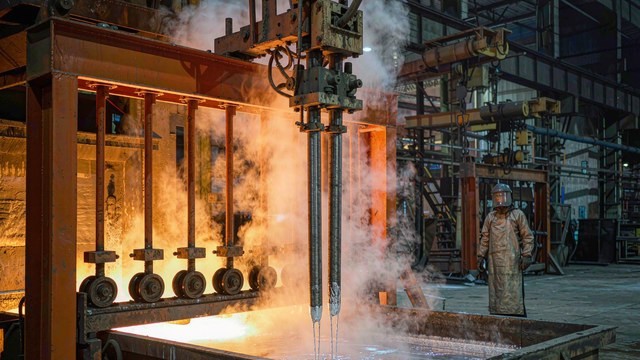
钢管从锌锅里出来,内外壁都挂着一层液态锌。外壁靠外吹环的环形气流把余锌吹回锅里,内壁靠内吹装置从管端送气,把管内余锌推向另一端排出。
钢管是细长腔体,气流从一头进,走到中段动能就衰减了,到末端推不动,余锌就在低处和管端凝住。管端又正好是散热最快的地方,一头接触辊道、一头接触空气,温度掉得比管身快,锌先在这里凝固。
凝固下来的形状是环状或者偏一侧的厚边,业内叫锌瘤、结疤、流挂。厚度从零点几毫米到一两毫米,长度常见一百到一百五十毫米。这个区间正好是套丝、卡箍、焊接坡口的位置,所以后续工序全在这里出问题。
很多人以为内吹就是拿压缩空气吹一下。压缩空气干燥、便宜,但它温度低,一进管就吸热,锌液表面迅速降温凝固,吹过去只是把已经凝固的表面吹出波纹,该清的没清掉。
常用的介质是过热蒸汽。过热蒸汽在同一压力下温度可以做到远高于锌的凝固点,不含水滴,吹进管内不但不吸热,还能给锌液补一点温度,余锌保持流动性,才推得动。饱和蒸汽含水多、温度低,效果介于两者之间,管端常留下一段粗糙面。
锌的熔点 419.5 摄氏度,锌锅一般控制在 445 到 465 摄氏度。内吹蒸汽的温度要明显高于熔锌温度,压力要够推动整根管长的余锌,这两个条件缺一个,管端就留锌。
从出锌锅到内吹开始,中间隔的是几秒。这个窗口里锌还是液态,吹得动。晚了,表面结一层壳,压力再提高也只是把壳吹出印子,里面还是厚的。
现场看到的规律是:出锌锅到吹扫的间隔延长,管端积锌长度随之增加;蒸汽温度偏低,积锌从环状变成整段粗糙。这两条比压力表读数更能说明问题,压力表只能说明气够不够,说明不了时机对不对。
引出速度也是个变量。速度快,单位时间带出的锌多,气流作用时间短,容易留厚边;速度慢,管子在空气中待得久,温度掉下来,锌先凝固。这条曲线两头都不好,稳定在中间那一段才顺。
DN50 的镀锌管外径 60.3 毫米,普通壁厚 3.8 毫米,理论内径 52.7 毫米。镀锌层按 500 克每平方米算,内壁那一面约 35 微米,内径缩 0.07 毫米,可以忽略。
管端挂 1.5 毫米的锌,内径就变成 49.7 毫米,截面积从 2,181 平方毫米降到 1,940 平方毫米,少了一成一。喷淋支管按流量算,这一成的通流面积就是末端压力不足的直接原因。
DN25 更敏感。外径 33.7 毫米,壁厚 3.2 毫米,内径 27.3 毫米,挂 1 毫米锌剩 25.3 毫米,截面积少一成半。做电线套管用,管内要穿三四根 BV 线,靠的就是这点富余,缩一圈就变成拉锯。
锌层重量的取样在管身,管端不在取样点上,所以内壁挂锌从来不会体现在镀层重量报告里。厂家按标准做,报告是合格的;用户按使用做,体验是不合格的。两者都能成立,差距就在管端那一百多毫米。
第一笔是水阻。镀锌管内壁本来粗糙度就比黑管高,锌瘤把局部粗糙度放大几倍,沿程阻力增加,同样的泵扬程打不到末端。高层给水最明显,顶层的花洒出水细,查来查去是管端积锌。
第二笔是穿线。电线套管、通信套管这类用途,管内要过线,管端缩颈等于把入口收窄。施工队常用的办法是拿圆锉掏,掏完把锌层掏掉,露出钢基体,那个位置以后先锈。
第三笔是后续工序。套丝时丝锥顶到锌瘤,牙型被顶偏,车出来一头深一头浅;卡箍连接时管端不圆,胶圈压不实,打压渗水;焊接时管端厚薄不均,熔深浅一段。这三种返工都不是管子本体的问题,责任却很难说清。
锌层与基体的结合、脱落这一类问题,钢管热镀锌时出现锌层脱落的原因有哪些?如何有效防止?里讲的是另一条线,管端积锌属于外形问题,不是附着力问题,处理办法也不一样。
GB/T 3091 对普通镀锌管没有把通径列为逐根必检项,所以「管子通不通」在很多时候靠合同约定。既然标准没写死,采购就必须自己写清楚,否则验收时各说各话。
写三件事:通径棒直径、通径棒长度、通径部位。直径按内径减一个余量,常见做法是内径的九成到九成五;长度不能太短,短棒在管端拐个弯就过去了,一般不小于 100 毫米;部位写「全长通过」,不是「管端通过」。管端能过、中段过不去的情况不多,反过来最常见。
管线管和螺旋焊管的通径规则更细,分全长通径和管端通径两套,口径也不同。螺旋焊管通径规怎么定,管子通不过咋办里把几套口径的关系列了表,镀锌管借用它的思路就行,不必照搬数值。
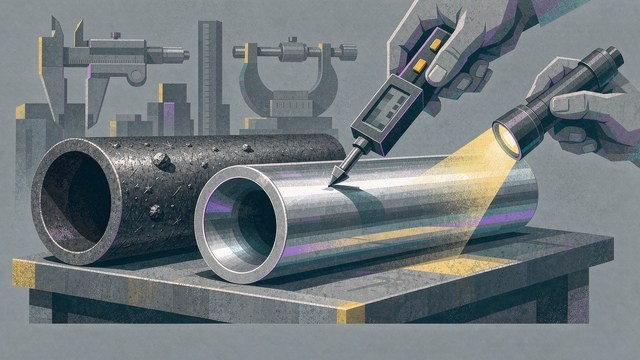
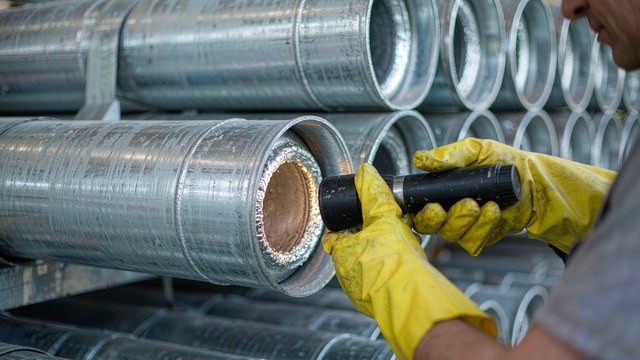
没有通径棒的时候,第一个办法是看光。管口对着光、从另一头看,管端内壁有亮银色的厚边,就是挂锌。正常的镀锌管内壁是哑光偏灰,厚边是发亮的流动状。
第二个办法是摸。手伸进管端一百毫米,能摸到一圈凸起的棱,说明挂锌明显。这个方法粗,但施工队现场常用,摸完就知道要不要掏。
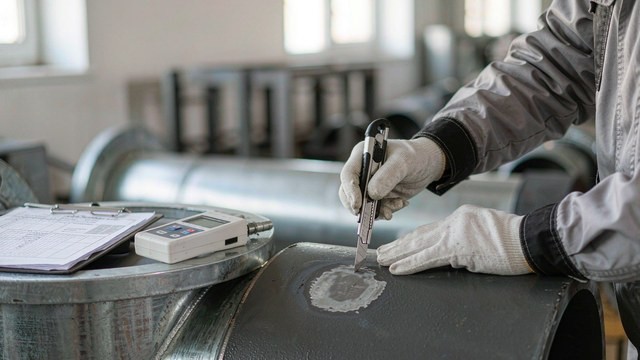
第三个办法是量。用内径千分尺或者卡钳,在管端 50 毫米、100 毫米、200 毫米三个位置各量一组,和理论内径对比。差 1 毫米以上就要处理,差 0.3 毫米以内可以用。
轻微挂锌用内刮刀手工清,清到内径合格为止,清完补富锌漆。这个办法只适用于管端 200 毫米以内,再往里去不了。
挂锌较长、较厚的,用内铰或者内磨,转速低一点,别把管壁磨薄。磨完的内壁粗糙,锌层没了,必须补漆,补漆前把锌屑吹干净。
挂锌已经影响壁厚、或者内壁出现连续厚边的,不要修,退镀重镀。重镀要重新酸洗,酸洗两遍的管子壁厚和力学性能都要重新核,成本不比换管低。
外吹环的同心度。喷嘴中心线和管中心线偏了,圆周上一边吹得干净一边留厚,管端就会出现一侧光一侧糙。这个偏差用眼睛看不出来,拿一根标准管穿过去量四周间隙,差 1 毫米就要调。
内吹喷嘴的角度和插入位置。喷嘴插深一点,气流能推得更远;角度偏一点,余锌被推向一侧,形成偏边。这两项靠试,试的时候按管径分组,别一套参数打到底。
蒸汽的干度。过热蒸汽带水,等于把饱和蒸汽的效果掺进来,管端必留粗糙面。蒸汽管道的疏水和保温做好,比提高压力有效。
出锅到吹扫的节拍。辊道速度、提升机节拍、吹扫工位的位置,这三者要对齐。中间多一道转运,时间就超窗口,后面怎么调都补不回来。
采购镀锌管,除了镀层重量和壁厚,再加一条内壁要求:「管端 200 毫米范围内不得有影响通径的锌瘤、积锌,通径棒全长通过」。这一条写进合同,比事后掏管省钱。
做电线套管、消防喷淋支管这类对内径敏感的用途,还要把内径下限写死。镀层重量和壁厚都合格、内径不合格的管子,市面上并不少见,验收时多一道通径,能省掉现场一堆返工。
要找带通径要求的镀锌管现货,或者把手上的积压规格放出去,可以到钢管动力发布供需信息,规格、内径要求、交货地写清楚,同行一眼能看懂。
镀锌管管端挂锌,是不是锌层重量超标了?
不是一回事。锌层重量按单位面积称重法测,取样在管身,管端积锌是局部堆积,取不到样。所以完全可能锌层重量 480 克每平方米合格,管端却挂着 1.5 毫米的锌瘤。判定要分开:锌层重量按 GB/T 3091 判,内径和内壁按合同约定判,两者不能互相替代。
内吹为什么必须用蒸汽,压缩空气不行吗?
压缩空气干燥便宜,但温度低,进入管内会从锌液吸热,锌液表面很快降到凝固点以下,吹过去只是把已凝固的表面压出波纹,余锌排不出去。过热蒸汽在同压力下温度高、不含水滴,还能给锌液补充热量,余锌保持流动才推得动。饱和蒸汽含水多,效果居中,管端常留一段粗糙面。
通径棒直径按什么定,有没有统一规定?
普通镀锌管在 GB/T 3091 里没有把通径列为逐根必检项,所以要靠合同约定。常见做法是通径棒直径取内径的九成到九成五,长度不小于 100 毫米,要求全长通过而不是管端通过。做喷淋、穿线这类对内径敏感的用途,还要把内径下限单独写进技术协议,光写通径不够。
管端挂锌能自己掏吗,掏完会不会生锈?
能掏,但要补。掏锌会把镀层一起带走,露出钢基体,不补的话这个位置最先红锈,因为管端本来就是积水积垢的地方。掏完吹干净锌屑,涂两道富锌漆,干膜 100 微米左右。只掏管端 200 毫米以内,再深手工够不到;挂锌超过这个长度就退镀或者换管,硬掏会把内壁刮出沟。
内壁积锌会不会影响水压试验结果?
会,但方向不一定。积锌使通流面积减小,打压时升压变慢,稳压时间要拉长;同时管端积锌位置容易残留空气,形成气堵,压力表读数上不去,误判为渗漏。做法是打压前把管端积水排净,从低处注水、高处排气,升压分段进行,别一次顶到试验压力。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。