欢迎访问本站!
镀锌钢管300/500档验收与复验实操
一句话回答:300g/㎡是基本要求,500g/㎡是协商档;取样已从“2根管各取一端”改为“1根管的头、中、尾三处各取1个试样”;判定看的是每根管3个试样的平均值,不是单个试样;初判不合格时,可另取2根钢管复验,每根3个试样的平均值都不低于规定值才算该批合格。这套规则写在GB/T 3091-2025的6.10、表8和8.4.1里,与2015版“按GB/T 2102执行”完全不同。
一、两个档位到底怎么规定的
GB/T 3091-2025的6.10.1先定方法:镀锌钢管应采用热浸法镀锌。随后是两个重量档位:
6.10.2.1(基本档):镀锌钢管应测量镀锌层重量。钢管内外表面镀锌层单位面积总重量应不小于300g/㎡。
6.10.2.2(协商档):根据需方要求,经供需双方协商,并在合同中注明,供方可供应内外表面镀锌层单位面积总重量不小于500g/㎡的镀锌钢管。
要特别注意一条被删掉的放宽条款:2015版5.9.2.2在500g/㎡档后面还有一句“按镀锌层单位面积总重量500g/㎡交货时,允许其中一个试样的镀锌层总重量小于500g/㎡,但不小于480g/㎡”。GB/T 3091-2025的6.10.2.2已不含这句,改由8.4.1的平均值判定规则来处理。这意味着:过去“500档可以有一个试样做到480以上”的口头共识,在新版里不能再直接引用。如果订单需要这种放宽,必须在合同中单独约定。
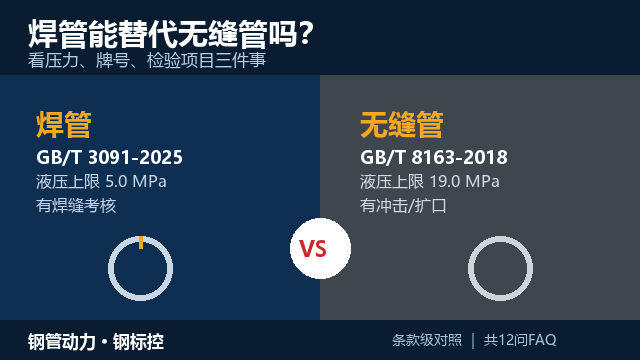
顺带对比一下无缝管的同类条款:GB/T 8163-2018附录A.4目前仍保留“按500g/㎡交货时,允许其中一个试样的内外表面镀锌层单位面积总重量小于500g/㎡,但不小于480g/㎡”的表述,且其7.4规定复验与判定按GB/T 2102执行。同一批镀锌管按不同产品标准验收,结论可能不同——合同里必须指定唯一标准。
二、取样:1根管的头、中、尾三处(最容易做错的一步)
GB/T 3091-2025表8把三个镀锌层项目的取样数量写得很明确:
| 表8序号 | 检验项目 | 取样数量(2025版) | 取样方法 |
| 11 | 镀锌层重量 | 每批在1根钢管的头、中、尾三个部位各取1个试样 | 附录B |
| 12 | 镀锌层均匀性 | 每批在1根钢管的中间部位取1个试样 | 附录C |
| 13 | 镀锌层附着力 | 弯曲/压扁:每批在1根钢管的中间部位取1个试样(压扁不单独取样,与工艺性能试验同步进行) | GB/T 244、GB/T 246 |
附录B.1.1进一步规定了怎么截:在抽样产品(取样钢管)的头、中、尾部各截取(60±2)mm长的管段作为试样,其中头、尾端样坯应在距管端500mm以外的部位截取;试样的表面不应有粗糙面和锌瘤存在。
“距管端500mm以外”是个硬性位置要求,现场取样时最容易忽略:直接从管口量60mm切下来,位置就不符合标准了。实际操作时应在管端至少让出半米再截样。
对大口径管,附录B.1.2给了省料的办法:对于外径大于219.1mm的钢管,可在按B.1.1截取的管段样坯上,避开焊缝截取弧面长度为1/8圆周长度的瓦块状长条作为试样。这样既保证代表性,又不用整段浸泡、称量。
与2015版对照:旧版附录B是“从每批中任取2根钢管,在每根钢管的一端各截取30mm~60mm(视规格大小决定)长的管段作为试样”。从“2根管各1端”到“1根管头中尾3点”,抽样逻辑完全变了:新版查的是单根钢管沿长度方向的均匀性,旧版查的是两根之间的差异。质量部门的留样方案、记录表格和复核口径都要跟着改。
三、附录B:氯化锑法测镀锌层重量,按步骤走
附录B是规范性附录,步骤如下(条款号按GB/T 3091-2025):
1)清洗(B.2):试样应采用不侵蚀热镀锌层的有机溶剂脱脂(如苯、石油苯、三氯乙烯、乙醇等)洗净,再进行干燥。
2)配液(B.3):将三氯化锑(SbCl₃)32g或三氧化二锑(Sb₂O₃)20g溶于1000mL密度为1.18kg/dm³以上的盐酸中配制成原液;试验前,将5mL原液加到100mL密度为1.18kg/dm³以上的盐酸里,作为试验溶液。
3)称重(B.4.1):用天平称量试样重量,修约到最邻近的0.01g。这个精度是强制口径,实验室记录不能只写到0.1g。
4)浸蚀(B.4.2):将试样浸入试验溶液中,每次浸入一个试样,液面应高于试样。
5)终止与复称(B.4.3):当试样在溶液中氢的发生变得很少,且镀锌层已经消失时,取出试样;在清水中冲洗并用棉花或净布擦干,待完全干燥后再在天平上称重,同样修约到最邻近的0.01g。
6)溶液复用(B.4.4):试验溶液在能容易地去除镀锌层的情况下可以重复使用——但要注意附录C对均匀性溶液有“经20次浸渍试样后应废弃”的限制,两套溶液不要混用记录。
7)尺寸测量(B.5):管段试样镀锌层剥离后,应在试样端部两个互相垂直的方向上分别测量外径和内径,分别取平均值作为实际外径和内径,修约到最邻近的0.01mm;瓦块状试样同样按原管段的端部测量方式处理。面积是算出来的,所以这一步的测量精度直接决定最终g/㎡的结果。
8)结果计算(B.6):按附录B.6的规定计算镀锌层重量。
四、附录C:硫酸铜浸渍法测均匀性,五浸一判
试样(C.1):在钢管的中间部位截取不小于150mm长的管段作为试样;对于外径大于219.1mm的钢管,可按附录B在管段样坯上避开焊缝截取弧面长度为1/8圆周长度的瓦块状长条作为试样。试样表面的油污等应先去除,再用清洁的软布擦干净。
溶液(C.2.1):将33g结晶硫酸铜(CuSO₄·5H₂O)或约36g工业硫酸铜溶解于100mL蒸馏水中,再加入过量的粉状氢氧化铜或碱性碳酸铜以中和游离酸;加入量按每10L溶液约10g(氢氧化铜)或约12g(碱性碳酸铜)控制,以容器底部是否出现沉淀判断是否过量;充分搅拌后静置24h再过滤澄清。如以粉状氧化铜代替氢氧化铜,每10L溶液约8g,但应静置48h后过滤。溶液密度(C.2.2):室温时为1.170kg/dm³~1.180kg/dm³。
容器(C.3):应选择相对硫酸铜呈惰性的材料;容器内部尺寸应使试样浸入溶液后与容器任何一壁至少保持25mm的间隙(容器底部除外)。
操作(C.4.1):试样应以管段的一端端面(瓦块状试样为对应原管段端面的局部端面)向下,浸渍在溶液中的长度不小于100mm,在硫酸铜溶液中连续浸渍5次;浸渍过程中试样及溶液温度应保持20℃~25℃,不允许搅动;每次浸渍持续1min,取出后应立即在流动的清水里清洗,并用软刷将黑色沉淀物全部清理干净,再用软布擦干。C.4.2要求5次浸渍连续进行;C.4.3规定试验溶液经20次浸渍试样后应废弃,不应使用。
温度这一项与2015版不同:2015版附录C规定试样及溶液温度保持15℃~21℃,新版改为20℃~25℃。实验室的恒温条件和作业指导书要同步更新,否则按旧区间做出来的结果,方法合规性本身就有问题。
判定(C.5):C.5.1规定,试样经连续5次浸渍并最后清洗擦干后,不应呈现红色(镀铜色);但在距试样末端25mm以内及离溶液液面10mm以内部位有红色金属铜沉积,属于除外情形。C.5.2给出了“出现红色也不一定判废”的复判方法:在盐酸溶液(1:10)中浸入15s后立即在流动的清水中擦洗,如其底面重现镀锌层,试样判为合格。C.5.3还给了两种辅助判定手段:刮除红色沉积后滴稀盐酸看是否有活泼氢气产生;或用氢氧化铵中和后用硫化钠溶液看是否生成白色硫化锌沉淀。
五、复验与判定:8.4.1是这次换版最实用的一条
GB/T 3091-2025的8.4.1把镀锌层重量的判定规则单独写了出来,整个流程是“初判—复验—终判”三步:
第一步,初判:1根镀锌钢管3个试样的镀锌层重量平均值不低于规定值时,则该批镀锌钢管镀锌层重量判定为合格;否则,该批判定为不合格。
第二步,复验:对于镀锌层重量不合格批,允许复验。复验时在不合格批中另取2根镀锌钢管,每根镀锌钢管3个试样的镀锌层重量平均值不低于规定值时,则该批判定为合格。
第三步,终判:复验中任意1根钢管3个试样的平均值低于规定值时,则该批镀锌钢管镀锌层重量判定为不合格。
这条规则里有四个必须记住的“口径”:
口径一:看平均值,不看单个试样。判定对象是“1根钢管3个试样的平均值”,标准并没有要求3个试样每个都达标。因此只要平均值够,个别试样偏低并不直接判不合格——这是与直觉相反、也最容易在验收现场误解的一点。
口径二:初判只用1根钢管。表8的取样数量是“每批在1根钢管的头、中、尾三个部位各取1个试样”,所以初判的样本是1根管、3个试样。
口径三:复验追加的是2根钢管,各自3个试样。复验不是“在同一根管上重取”,而是另取2根,每根3个试样,并且要求这2根的平均值都不低于规定值。
口径四:除镀锌层重量外,其他项目的复验与判定按GB/T 2102。8.4.2规定:钢管其他检验项目的复验与判定规则应符合GB/T 2102的规定。
与2015版对照:旧版7.4只有一句“钢管的复验与判定规则应符合GB/T 2102的规定”,没有针对镀锌层重量的专用判定规则。新版把通用规则换成专用规则,意味着质量证明书上的判定表述、复验申请流程、留样数量和记录表都要重新设计。与无缝管GB/T 8163-2018相比差异更明显:后者7.4仍是“复验与判定规则应符合GB/T 2102的规定”,并没有为镀锌层重量单列判定规则。
六、附着力与均匀性:取样数量和判定要求
镀锌层验收是“三项一起看”,重量之外还有均匀性和附着力,三者的取样要求也不同(见上表8)。
均匀性(6.10.3):镀锌钢管应进行镀锌层均匀性试验,试验时试样(焊缝处除外)在硫酸铜溶液中连续浸渍5次应不变红(镀铜色)。取样为每批在1根钢管的中间部位取1个试样。
附着力(6.10.4):公称外径不大于60.3mm的钢管镀锌后应采用弯曲试验,弯曲试样不带填充物、弯曲半径为钢管外径的8倍、弯曲角度90°,焊缝应位于与弯曲平面呈90°(即弯曲中性线)的位置,试验后不应出现镀锌层剥落;公称外径大于60.3mm且不大于600mm的钢管镀锌后应采用压扁试验,按6.6.2 b)执行(两平板间距离为钢管外径的2/3时焊缝处不应出现裂缝或裂口,该试验同时作为镀锌层附着力试验),试验后不应出现镀锌层剥落;公称外径大于600mm的钢管,其附着力要求由供需双方协商确定。
这两条与2015版相比有实质变化:旧版5.9.4.2的压扁试验是“根据需方要求,经供需双方协商,并在合同中注明”才做的协商项,且平板间距为外径的3/4;新版变成常规检验项目,压扁量收紧到2/3D。另外旧版5.9.4.1的弯曲试验要求焊缝位于“弯曲方向的外侧面”,新版改为位于弯曲中性线,试样摆放方向变了,摆错会导致结果不可比。
还有两条辅助条款常被引用:6.10.5.1要求钢管内外表面镀锌层应完整,不应有未镀上锌的黑斑和气泡存在,允许有不大的粗糙面和局部的锌瘤存在;6.10.5.2规定镀锌后钢管表面可进行钝化处理。此外6.10.6要求镀锌钢管应在镀锌前对焊接钢管的尺寸、外形、表面、力学性能和工艺性能进行检验——也就是说,镀锌工序不能用来“遮盖”前道的不合格。
七、现场最容易踩的五个坑
坑1:取样位置直接从管口量起。附录B.1.1要求头、尾端样坯在距管端500mm以外截取,管口附近取样的结果不代表整根管。
坑2:仍按2015版“2根管各取一端”取样。新版是1根管的头、中、尾三处,样本结构不同,判定口径也就不同。
坑3:沿用“500档允许一个试样480”的旧放宽表述。GB/T 3091-2025的6.10.2.2已无此内容,需要放宽就得在合同里单独约定。
坑4:均匀性试验仍按15℃~21℃控温。新版附录C.4.1要求20℃~25℃。
坑5:把压扁附着力试验当成“可做可不做”。6.10.4.2对应管径区间已是常规要求,且压扁量为2/3D;弯曲试验的焊缝位置也从中性线以外改到了中性线上。
八、常见问题(FAQ)
问:镀锌层重量300g/㎡和500g/㎡是两个标准吗?
答:不是,是同一本标准里的两个档位。GB/T 3091-2025的6.10.2.1规定内外表面镀锌层单位面积总重量不小于300g/㎡为基本要求;6.10.2.2规定根据需方要求、经协商并在合同中注明,可供不小于500g/㎡的镀锌钢管。
问:按500g/㎡交货时,允许个别试样低于500吗?
答:GB/T 3091-2025已不再保留“允许其中一个试样小于500g/㎡但不小于480g/㎡”的表述(该表述见于2015版5.9.2.2),改由8.4.1按每根钢管3个试样的平均值判定。若确需此类放宽,应在合同中单独约定。对比之下,GB/T 8163-2018附录A.4目前仍保留480g/㎡的放宽表述。
问:镀锌层重量的试样怎么取?取几个?
答:按表8第11项,每批在1根钢管的头、中、尾三个部位各取1个试样,共3个试样,方法按附录B。附录B.1.1规定每处截取(60±2)mm长的管段,头、尾端样坯应在距管端500mm以外的部位截取,试样表面不应有粗糙面和锌瘤。
问:为什么新版要求头、中、尾三个部位取样?
答:因为判定对象是单根钢管沿长度方向的镀层分布。2015版附录B是“从每批中任取2根钢管,在每根钢管的一端各截取30mm~60mm长的管段”,查的是两根之间差异;新版改为同一根管的头、中、尾三点,能同时反映单根管的纵向均匀性,并用3个试样的平均值判定。
问:外径大于219.1mm的钢管,瓦块状试样怎么取、面积怎么算?
答:按附录B.1.2,对于外径大于219.1mm的钢管,可在按B.1.1截取的管段样坯上避开焊缝截取弧面长度为1/8圆周长度的瓦块状长条作为试样。尺寸测量按B.5.2执行:在管段端部两个互相垂直的方向上分别测量外径和内径并取平均值作为实际外径和内径,修约到最邻近的0.01mm,再按附录B.6计算镀锌层重量。
问:氯化锑法测镀锌层重量,称量精度要求是多少?
答:按附录B.4.1和B.4.3,浸蚀前后两次称量都应修约到最邻近的0.01g;剥离后内外径测量修约到最邻近的0.01mm(B.5)。试验溶液按B.3配制:三氯化锑32g或三氧化二锑20g溶于1000mL密度1.18kg/dm³以上的盐酸中作为原液,试验前取5mL原液加到100mL同浓度盐酸中作为试验溶液。
问:硫酸铜浸渍法要浸几次、每次多长时间?
答:按附录C.4.1,试样应以管段一端端面向下,浸入溶液的长度不小于100mm,在硫酸铜溶液中连续浸渍5次;每次浸渍时间持续1min,取出后应立即在流动的清水里清洗,并用软刷将黑色沉淀物全部清理干净,再用软布擦干。C.4.2要求5次浸渍连续进行。
问:均匀性试验对温度和搅动有什么要求?
答:附录C.4.1规定,浸渍过程中试样及溶液温度应保持20℃~25℃,不允许搅动。2015版附录C对应的温度区间是15℃~21℃,新版已调整,实验室控温条件与作业指导书需同步更新。另外C.3要求试验容器相对硫酸铜呈惰性,试样浸入后与容器任何一壁至少保持25mm间隙(底部除外);C.4.3规定试验溶液经20次浸渍试样后应废弃。
问:浸渍后出现红色(镀铜色)就一定不合格吗?
答:不一定。按C.5.1,连续5次浸渍后不应呈现红色,但距试样末端25mm以内及离溶液液面10mm以内部位有红色金属铜沉积属于除外情形。C.5.2进一步规定:若呈现红色金属铜沉积,可在盐酸溶液(1:10)中浸入15s后立即在流动清水中擦洗,如其底面重现镀锌层,试样判为合格。C.5.3还给出滴稀盐酸看氢气、或用硫化钠生成白色硫化锌沉淀的辅助判定方法。
问:镀锌层重量判定不合格,怎么复验?
答:按8.4.1,镀锌层重量不合格批允许复验。复验时在不合格批中另取2根镀锌钢管,每根钢管3个试样的镀锌层重量平均值不低于规定值时,该批判定合格;复验中任意1根钢管3个试样的平均值低于规定值时,该批判定不合格。除镀锌层重量外,其他检验项目的复验与判定按GB/T 2102执行(8.4.2)。
问:判定时是看单个试样还是平均值?
答:看平均值。8.4.1的判定对象是“1根镀锌钢管3个试样的镀锌层重量平均值”,标准没有要求3个试样每个都达标;复验阶段同样是看每根钢管3个试样的平均值。这一点与“每个试样都必须合格”的直觉不同,验收现场最容易误解。
问:镀锌层附着力怎么做,和2015版有什么不同?
答:按6.10.4,公称外径不大于60.3mm用弯曲试验(弯曲半径8倍外径、角度90°,焊缝位于与弯曲平面呈90°的弯曲中性线位置);大于60.3mm且不大于600mm用压扁试验,按6.6.2 b)执行,两平板间距离为外径的2/3时焊缝处不应出现裂缝或裂口,试验后不应出现镀锌层剥落;大于600mm由供需双方协商。与2015版相比有三处变化:压扁试验由“需方要求协商才做”变为常规项目;压扁量由3/4D收紧到2/3D;弯曲试验的焊缝位置由弯曲方向外侧面改为弯曲中性线。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控