欢迎访问本站!
镀锌管热镀锌,锌锅温度怎么控
一句话回答:锌锅温度没有“一刀切”的标准值,行业常用450~460℃。温度低,锌液黏、锌瘤和漏镀多;温度高,铁损、锌渣和变形上来。关键是稳定,不是越高越好。
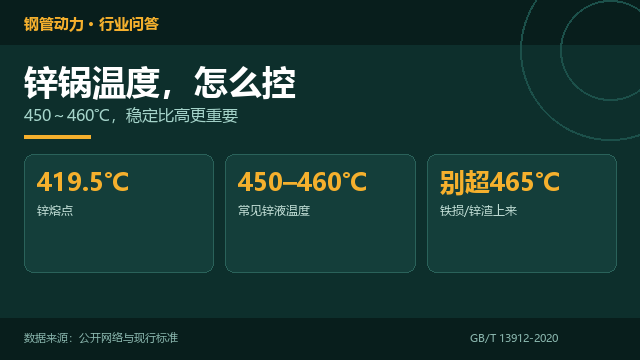
图1:锌锅温度常用450~460℃,稳定控制比单纯升温更重要
一、先记住三个温度
锌的熔点约419.5℃,这是“化得开”的底线;热镀锌常用450~460℃,这是“镀得上、镀得匀”的区间;超过465℃,铁损、锌渣和变形风险明显上升。
不同产品、不同锌液成分、不同壁厚,最佳温度会有差异;具体按工艺评定和镀层要求定,不要照搬一个数字。
标准不规定统一锌液温度。GB/T 13912-2020管的是镀层质量和试验方法,GB/T 3091-2025第6.10.1条只要求热浸镀锌,温度是工艺参数。
二、温度低,问题出在哪
锌液黏度大,流动性差,管子提出来时锌液回流失效,容易挂锌、锌瘤、流挂。
浸润不足,死角、内壁、焊缝处容易漏镀;镀层附着力也可能变差。
为了镀上而延长浸锌时间,又会让合金层变厚、镀层变脆,反而得不偿失。
三、温度高,问题出在哪
铁在锌液里的溶解速度加快,铁损上来,锌渣、底渣增多,锌耗增加。
锌渣黏在管壁,形成锌瘤、粗糙面;严重时影响内壁通径。
薄壁管、长管在高温下刚度下降,吊挂不当更容易变形;冷却收缩应力也更大。
温度高不等于镀层厚。温度高、锌液流动性好,镀层可能更薄;厚度要靠温度、浸锌时间、提升速度一起控制。
四、温度怎么测
用校准过的热电偶/热电阻,测锌液深度1/2处,不要只测液面或炉膛。
锌锅上下有温差,液面、锅底、燃烧侧要分别测;以多点平均和工艺控制点为准。
控制柜显示的温度不等于锌液真实温度;探头位置、保护套管、结渣都会影响读数,要定期比对。
五、温度怎么控
燃烧器/感应加热用PID调节,避免大火猛烧、频繁启停;锌锅保温要好,减少开门散热。
加锌锭要分批、预热、干燥,别把潮湿锌锭直接扔进锅,防止爆溅。
及时捞锌灰、清底渣,但不要频繁搅动锌液;搅动会把底渣带起来,沾到管子上。
停产后保温温度可以略低,但不要低于锌液凝固点;复产前缓慢升温,避免局部过热。
六、和镀层质量的关系
温度只是变量之一。浸锌时间、提升速度、冷却方式、前处理(脱脂、酸洗、助镀)都会影响镀层。
温度稳定,镀层重量和外观才稳定;温度忽高忽低,同一批管子锌层厚度会散。
按GB/T 13912-2020检查镀层厚度、附着力和表面质量;按GB/T 3091-2025检查镀锌层重量、均匀性和附着力。
七、相关文章
锌锅底渣,见锌锅底渣不捞,锅龄少两年;长白锈和钝化,见镀锌管长白锈,钝化到底管什么;热镀锌变形,见镀锌管热镀锌后,为什么会变形。
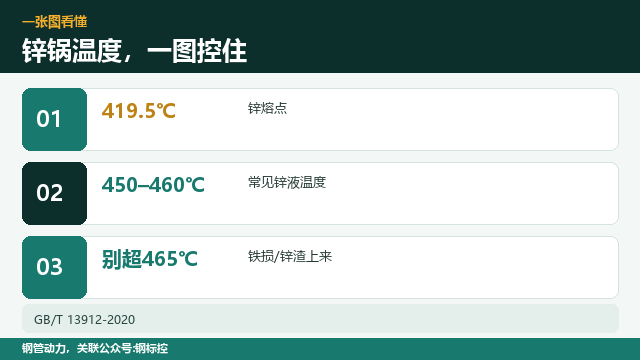
图2:温度低和温度高,各有一组质量问题
常见问题(FAQ)
问:锌锅温度多少合适?
答:行业常用450~460℃,具体按产品、锌液成分和工艺评定定;不超过465℃更稳妥。
问:锌的熔点是多少?
答:约419.5℃。低于这个温度锌液凝固,无法正常镀锌。
问:温度越高镀层越厚吗?
答:不一定。温度高、流动性好,镀层可能更薄;厚度要靠温度、浸锌时间、提升速度共同控制。
问:温度低会漏镀吗?
答:会。锌液黏、浸润不足,内壁、焊缝、死角容易漏镀,还容易挂锌瘤。
问:温度高有什么危害?
答:铁损和锌渣增加、锌耗上升、薄壁管易变形、镀层可能变薄或粗糙。
问:测温点应该在哪?
答:锌液深度1/2处,多点测量;不要只测液面或炉膛温度。
问:控制柜温度准吗?
答:不一定。探头位置、保护套管、结渣都会影响读数,要定期用校准热电偶比对。
问:停产后锌锅怎么保温?
答:保持略低于生产温度但不低于凝固点,复产前缓慢升温,避免局部过热。
问:锌灰和锌渣是一回事吗?
答:不是。锌灰是液面氧化物/浮渣,锌渣是锅底铁锌合金渣;两者要分别处理。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》;GB/T 3091-2025《低压流体输送用焊接钢管》第6.10条
数据来源:来自公开网络
钢管动力,关联公众号:钢标控