欢迎访问本站!
镀锌管热镀锌后,为什么会变形
一句话回答:热镀锌温度在445~465℃,钢管进去出来要经历加热、锌液、冷却三次热冲击。变形通常不是锌层压弯的,而是残余应力在高温下释放、冷却又不均匀。先分清是允许的弯曲,还是扭曲、塌陷、椭圆——前者按GB/T 3091-2025量,后者该退。
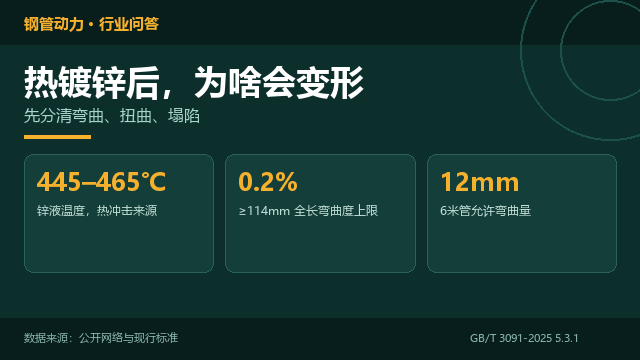
图1:热镀锌后的变形,先分弯曲、扭曲、塌陷三类,再谈合格不合格
一、先看标准:弯曲度到底允许多少
GB/T 3091-2025第5.3.1.2条规定:公称外径不小于114mm的钢管,其全长弯曲度应不大于钢管长度的0.2%。6米管就是12mm,9米管18mm,12米管24mm。
公称外径小于114mm的钢管,标准写的是“允许有合理的弯曲度”,没有给具体数字。这种管子在合同里最好单独约定,否则双方对“合理”的理解很容易打架。
注意,0.2%是“全长弯曲度”,不是“每米弯曲度”。测量时用细线或拉线贴着管身,量最大矢高,别拿卷尺在管端随便一比。
二、变形的四个来源,锌层不是主因
第一,残余应力。焊管成型、焊接、矫直都会留下应力。进锌锅后温度升高,应力释放,管子自己就“走”了。壁厚不均、焊缝偏心,弯的方向还不一样。
第二,加热和冷却不均。管子吊挂、堆放、入锅方式不对称,受热有先后;出锅后风冷、水冷速度不同,收缩不一致,就产生弯曲或扭曲。
第三,自重和支撑。大口径薄壁管在高温下刚度下降,吊点间距太大、支撑太少,自重就能把它压弯。
第四,锌层厚度。锌层只有几十微米,产生的应力很小,不足以把钢管压弯。把变形全怪到“锌层太厚”上,方向就错了。
三、哪种能接受,哪种不能
可以接受:均匀、缓慢的弯曲,矢高在GB/T 3091-2025第5.3.1.2条或合同范围内,且不影响安装、不影响螺纹和沟槽加工。
不能接受:扭曲、局部塌陷、死弯、椭圆度超表3、锌层开裂起皮。扭曲的管子放在平台上,两端会翘;塌陷用眼睛就能看出来;椭圆要量同一截面最大外径和最小外径。
要区分:弯曲是整根管子轴线偏了;扭曲是两端截面相对转了;椭圆是截面不圆。三种缺陷的成因和处理方式不同,别用一个“弯了”概括。
四、热镀锌厂怎么控制
① 进锌前把焊接残余应力降下来。重要构件、厚壁管、焊接管件,按工艺做去应力处理,别把应力带进锌锅。
② 吊挂和支撑要对称。长管多点支撑,吊点间距按管径、壁厚定;薄壁大口径管用专用吊具,别用钢丝绳单点兜。
③ 控制入锅和出锅速度,避免局部急热急冷。出锅后先空冷,再按工艺水冷;直接水淬,收缩应力更大。
④ 矫直要趁热或按工艺做。冷态强行压直,锌层容易开裂;压直后必须检查并补锌。
五、现场怎么验收
第一步,量全长弯曲度:拉线测最大矢高,对照0.2%或合同值。
第二步,查扭曲:把管子放在平整地面,看两端是否同时贴合;或测两端截面的相对转角。
第三步,查椭圆和塌陷:同一截面测最大、最小外径,对照GB/T 3091-2025表3;目测有无局部凹陷。
第四步,查锌层:弯曲部位、吊点、矫直部位重点看,发现开裂、起皮按GB/T 13912-2020处理。
第五步,记录:管号、规格、弯曲值、扭曲值、椭圆值、处理意见。不要只写“合格/不合格”。
六、采购合同怎么写
建议写四条:① 弯曲度按GB/T 3091-2025第5.3.1.2条,全长不大于0.2%;② 扭曲、塌陷不允许;③ 椭圆度按表3;④ 矫直后锌层损伤如何修补、由谁承担。
外径小于114mm的管子,把“合理弯曲度”换成具体毫米数,比如“全长弯曲度不大于0.15%L”,验收才有依据。
如果管子还要车丝、滚槽,弯曲度要求应比标准更严,否则加工时夹不住、槽滚偏。
七、相关文章
冷弯开裂的原因,见镀锌管冬天施工,冷弯为什么裂;焊后补锌的做法,见镀锌管接法兰,焊完怎么补锌;壁厚负差的影响,见镀锌管壁厚下差,一半在镀锌之前。
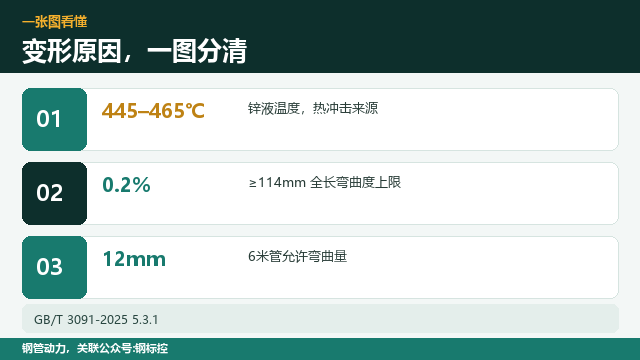
图2:0.2%是全长弯曲度,6米管对应12毫米,不是每米12毫米
常见问题(FAQ)
问:热镀锌后管子弯了,是锌层太厚吗?
答:不是。锌层只有几十微米,应力很小。主因是焊接和成型残余应力、加热冷却不均、吊挂支撑不当。
问:外径114mm的6米管,弯曲多少算合格?
答:按GB/T 3091-2025第5.3.1.2条,全长弯曲度不大于0.2%,6米管就是12mm。
问:外径小于114mm的管子,弯曲度标准是多少?
答:标准只说“允许有合理的弯曲度”,没有具体数字。应在合同里约定具体百分比或毫米数。
问:弯曲和扭曲有什么区别?
答:弯曲是轴线偏移,扭曲是两端截面相对转动。扭曲不能靠压直解决,通常应退换。
问:热镀锌后能不能冷矫直?
答:可以,但冷矫直容易让锌层开裂。矫直后要检查并补锌,重要管子优先热态矫直。
问:变形管子能车丝吗?
答:弯曲大的管子车丝容易偏心、螺纹深浅不一;应先矫直或切除弯段,再加工。
问:锌层开裂算不算变形?
答:不算变形,但属于镀层损伤。按GB/T 13912-2020检查,必要时补锌或拒收。
问:怎么避免大口径薄壁管塌陷?
答:进锌前检查壁厚和椭圆度,吊挂多点支撑,控制入锅速度,避免高温停留时间过长。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 3091-2025《低压流体输送用焊接钢管》第5.3.1条、第5.3.2条;GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》
数据来源:来自公开网络
钢管动力,关联公众号:钢标控