欢迎访问本站!
热镀锌烘干,温度多少
一句话回答:工件进锌锅前必须烘干,不是“晾一晾”。水分进锌锅会爆溅,还会带进锌渣、造成漏镀;常见烘干温度80~120℃,以工件表面完全干燥为准。
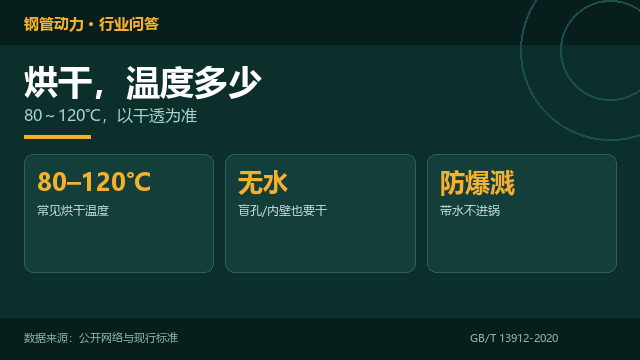
图1:烘干的目标是“无水”,不是“表面不滴水”
一、为什么必须烘干
工件表面、盲孔、内壁、螺纹里残留水分,进锌锅瞬间汽化,体积膨胀,锌液爆溅,伤人。
水汽在工件表面形成气膜,锌液浸润不了,漏镀、锌瘤跟着来。
水分还会带进锌渣、降低锌液质量,增加锌耗。
二、温度多少
常见烘干温度80~120℃,按工件壁厚、形状、烘干设备定;薄件、小件可以低一些,厚壁、盲孔件适当延长。
助镀后的工件,烘干温度不宜过高,避免盐膜开裂/粉化;以“表面完全干燥、无白霜”为准。
标准不规定统一烘干温度;按工艺文件和试镀结果定,不要照搬一个数字。
三、怎么判断干透
看:表面无水痕、无白霜、盲孔/内壁无水。
摸:戴干净手套摸,不湿手;螺纹、凹槽重点查。
称:同规格工件烘干前后重量稳定,说明水分已排。
不要只看“表面不滴水”,盲孔、内壁、焊缝最容易藏水。
盲孔、螺纹、管端在烘干前用压缩空气吹一遍,把积水吹出来;工件摆放留间隙,热风才能进去。表面干了、里面还湿,进锅一样爆溅。
四、常见问题
爆溅:工件带水、锌液温度高、入锅快;要烘干、预热、缓慢入锅。
漏镀:水汽/盐膜阻碍浸润;要查烘干、助镀剂、锌液温度。
锌灰多:水分和盐类带入;要延长烘干、清理锌灰。
盐膜开裂:烘干温度过高/时间过长;要降温度、缩短时间。
五、安全和设备
烘干区通风,排出水汽;烘干炉/箱温度均匀,避免局部过热。
工件摆放留间隙,热风能到盲孔/内壁;不要堆叠太密。
入锅前检查,发现返潮重新烘干;操作人员戴面屏、防烫服。
烘干炉要定期测温度均匀性,测温点不能只放一个角落;炉门密封、热风循环不好,靠近热源的工件干了,中间的还湿。
六、相关文章
浸锌时间,见镀锌管热镀锌,浸锌时间多久;助镀剂,见镀锌助镀剂,配比怎么定;锌锅温度,见镀锌管热镀锌,锌锅温度怎么控。
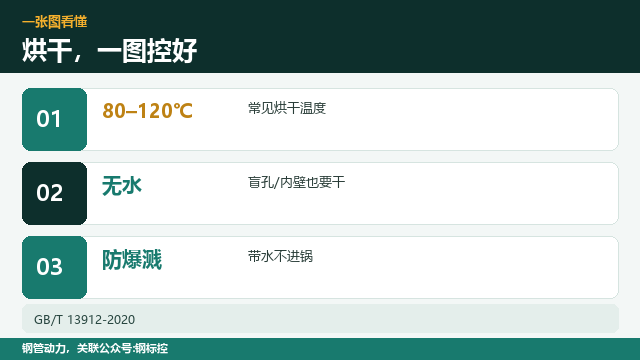
图2:烘干不足,爆溅、漏镀、锌渣三件事跟着来
常见问题(FAQ)
问:热镀锌烘干温度多少?
答:常见80~120℃,按工件和工艺定;以表面完全干燥为准。
问:烘干温度越高越好吗?
答:不是。过高会让助镀盐膜开裂/粉化,影响浸润;按工艺控制。
问:工件表面不滴水就能进锅吗?
答:不够。盲孔、内壁、螺纹可能藏水,要彻底烘干。
问:不烘干会怎样?
答:锌液爆溅、漏镀、锌渣增多、锌耗上升,严重时伤人。
问:烘干时间怎么定?
答:按壁厚、形状、装炉量定;厚壁/盲孔件延长,薄件缩短。
问:助镀后烘干要注意什么?
答:温度不宜过高,避免盐膜开裂;烘干后尽快入锅,防止返潮。
问:烘干炉温度不均匀怎么办?
答:检查热风循环、工件摆放、测温点;留间隙,不要堆太密。
问:返潮的工件能直接进锅吗?
答:不能,重新烘干;返潮工件同样会爆溅、漏镀。
问:烘干炉温度上不去怎么办?
答:查热风循环、炉门密封、加热管和测温点;工件堆太密也会导致中间不干。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》;GB/T 3091-2025《低压流体输送用焊接钢管》第6.10条
数据来源:来自公开网络
钢管动力,关联公众号:钢标控