欢迎访问本站!
一个做食品烘干的车间,锅炉房出来的蒸汽送到烘箱,中间那段支管用了镀锌管,理由是防锈、便宜、现成。用了半年,疏水阀老堵,拆开一看,阀芯上糊着一层灰白色的东西,像锌渣。烘箱的换热器拆洗了两次,翅片间也是一层粉。
车间主任问得很直接:蒸汽一百五十度,锌的熔点四百多度,离熔化还远,为什么不能用?
先给结论:低压饱和蒸汽的温度确实在锌的承受范围内,短期用不会马上出事,但蒸汽管道有三个绕不过去的坎:高温下锌层加速氧化剥落、焊接必然破坏锌层、脱落的锌会随蒸汽跑到下游设备里。工业和工程上,蒸汽管一律用无缝钢管,镀锌管只在小面积低温采暖的末端偶尔见到。
蒸汽的温度由压力决定,饱和状态下两者一一对应。表压 0.3 兆帕对应 143.6 度,0.4 兆帕 151.8 度,0.6 兆帕 165.0 度,0.8 兆帕 175.4 度,1.0 兆帕 184.1 度,1.3 兆帕 195.0 度,1.6 兆帕 204.3 度。
看这组数就明白,常见的低压蒸汽基本在 150 到 190 度之间,确实离锌的熔点 419.5 度差得远。所以「温度把锌熔化了」这个担心不成立。
但锌的失效不是从熔点开始的。热镀锌层在 200 度以上,氧化速度明显加快,表面从银亮变成灰暗,再变成白色粉末状的氧化锌。这个过程不需要熔化,固态下就能发生。
超过 1.6 兆帕的饱和蒸汽就到了 200 度以上,直接越线。过热蒸汽更麻烦,同样压力下温度可以高出几十度,很多工业蒸汽是过热 20 到 30 度送出去的。
热镀锌层不是纯锌,最里面是一层锌铁合金,往外是锌铁合金和纯锌的混合层,最外面才是纯锌。这层结构在常温下很稳定,温度上去以后,铁和锌的原子开始互相扩散,合金层继续往里长,纯锌层变薄。
合金层长得越厚,脆性越大。管子在升温降温的过程中反复胀缩,脆的合金层先裂,裂纹扩展到表面,锌层就整片剥落。剥落的地方露出钢基体,在潮湿的蒸汽环境里很快锈。
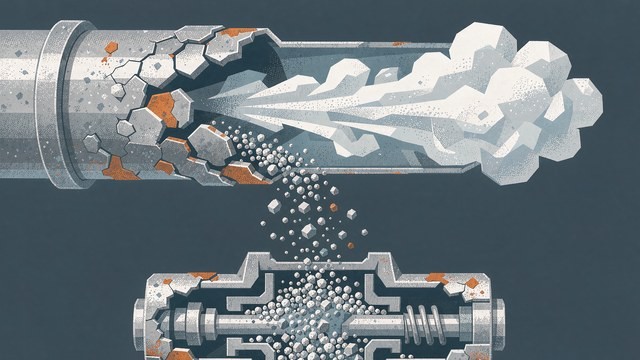
脱落下来的锌去哪儿了?跟着蒸汽走了。锌的沸点 907 度,管道里的锌不会汽化,但会以粉末和碎屑的形式被高速蒸汽带走,沉积在流速变慢的地方:疏水阀阀芯、过滤器滤网、换热器翅片、喷嘴。
前面那个车间遇到的疏水阀堵塞和换热器积粉,就是这么来的。这些粉末不是水垢,用常规的除垢剂洗不掉,得机械清理。换热器翅片间积一层,换热效率直接掉两三成。
温度在 60 度以上,锌的腐蚀产物就开始变得疏松,不再形成致密的保护膜。这也是为什么热水系统在 65 度以上对锌不友好,镀锌管能走热水吗 里讲过电位反转的问题,蒸汽是同一个方向的极端情况。
GB/T 3091 的适用范围写得很清楚,低压流体输送用焊接钢管,用于水、空气、燃气、采暖这些低压场合。蒸汽不在它的常规适用清单里,尤其是压力管道范畴的蒸汽。
蒸汽管道属于压力管道,受 TSG D0001 监管,设计、制造、安装、检验都有一套要求。管材一般选 GB/T 8163 的输送流体用无缝钢管,或者 GB 3087 的低中压锅炉用无缝钢管。这两类管子按温度和压力分级,有明确的高温性能数据。
锅炉房内的管道,GB 50041 也有材质要求,蒸汽管按设计温度和压力选无缝钢管,附件按公称压力匹配。镀锌管压根不在这个清单里。
有人会问:那为什么有些小厂用镀锌管走蒸汽也没事?确实有,压力低、温度低、用几年就换,属于将就。标准不禁止你用,但也不给你任何背书,出了事责任在设计方。
蒸汽管道要保温、要承压、要少漏点,接头越少越好,现场基本都焊。而镀锌管一焊,问题就成串。
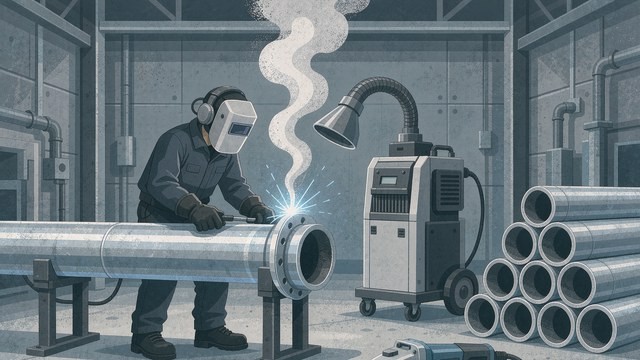
锌的沸点 907 度,电弧温度几千度,焊条一引弧,坡口附近的锌瞬间汽化,冒白烟。锌蒸气往外冲,穿过熔池,把气孔留在焊缝里。气孔是压力管道的硬伤,探伤一照就出来,返修率高。
焊工还得防锌烟。氧化锌烟尘吸进去会引起金属烟热,症状像重感冒,发冷、发热、浑身酸。作业场所要有排烟,焊工要戴送风面罩。这一点在职业健康标准里有明确限值,不是小题大做。
焊完还得补锌。蒸汽管外壁要保温,补锌层藏在保温层里,一旦有针孔,冷凝水进去,腐蚀就从那儿开始。补锌要按 GB/T 13912 做到 100 微米以上,现场用富锌漆刷两道,很难达标。
焊缝内壁更麻烦。管子内壁的锌在焊接时被烧掉一圈,露出的钢在蒸汽里腐蚀,形成的锌瘤和铁锈会掉进管道。这一段既没法补,也没法看,只能靠吹扫。
蒸汽在管道里走,一边走一边散热,一部分变成冷凝水。DN50 的管子包 30 毫米保温,每米散热大约 60 瓦,按汽化潜热 2200 千焦每公斤算,每米每小时凝结约 0.1 公斤。一百米管道,每小时近 10 公斤水。
这些水如果不及时排掉,会在管底积成水袋,形成水击。水击的瞬时压力能到工作压力的几倍,弯头和支架首当其冲。镀锌管的弯头壁厚本来就偏薄,一冲就裂。
冷凝水本身也不干净。蒸汽里带着溶解的二氧化碳和氧,冷凝以后生成碳酸,pH 值能到 5 左右。这个酸度对锌很不友好,锌在 pH 低于 6 的环境里腐蚀加快。铁在同样的水里反而钝化得好一些。
所以蒸汽管要设疏水点,坡向疏水,低点装疏水阀。疏水阀前面装过滤器,防止锌渣和铁锈卡住阀芯。这套配置在 镀锌管能走压缩空气吗 里讲压缩空气的排凝时提过类似逻辑,凡是会冷凝的气体管道,排水都是第一位的。
说句实在话,有些场合确实在用。比如小型采暖系统的末端支管、蒸汽伴热管、实验室的小试验台,压力 0.2 到 0.3 兆帕,温度 130 到 145 度,管径小,长度短,用几年就换。
这种用法要满足几个条件。第一,压力不超过 0.3 兆帕,温度不超过 150 度。第二,接头尽量用螺纹或者法兰,不焊接;螺纹处用耐高温的密封材料,普通生料带在高温下会软化失效。
第三,必须有疏水和坡度,不能让水积在管子里。第四,下游不能有精密设备,换热器、疏水阀、喷嘴前面都要加过滤器。第五,定期检查,发现锌层发白、起皮就换。
这五条里任何一条做不到,就别用镀锌管。省下的材料钱,不够一次停汽检修。
常规蒸汽管用 20 号钢的无缝钢管,执行 GB/T 8163 或者 GB 3087。温度 200 度以下、压力 1.6 兆帕以内,20 号钢的许用应力有富余,壁厚按计算取,再考虑腐蚀裕量和负偏差。
温度再高、压力再大,就要上合金钢,15CrMo 或者 12Cr1MoV。这类管子用在电厂、石化,普通工厂碰不到。
食品、医药这些对蒸汽洁净度有要求的场合,用不锈钢。316L 耐氯离子,304 便宜一些。不锈钢管导热差,保温可以薄一点,但价格是碳钢的三到五倍。
不管选哪种,蒸汽管都要保温。保温厚度按经济厚度和防烫伤两个条件取大值,外表面温度不超过 60 度。保温层外面要有外护,防止踩踏和雨水。
支吊架这部分,蒸汽管的热位移比水管大得多。三十米长的管子,温升一百度,伸长三十六毫米。支架要能滑动,固定点要选在对推力不敏感的位置。补偿器的算法,比水管讲究得多。
蒸汽管装完,先做外观和几何检查,坡向、坡度、支吊架间距、阀门方向。然后吹扫,用蒸汽或者压缩空气把管内杂物吹干净,流速不低于每秒二十米,吹到靶板上没有锈渣为止。
再做强度和严密性试验。强度试验压力取工作压力的 1.5 倍,稳压检查无变形无渗漏;严密性试验取工作压力,保压足够时间,压降在允许范围内。具体数值按设计文件和压力管道的规定走。
焊缝要按比例探伤。 GB/T 8163 的管子本身有出厂检验,现场焊口的质量靠探伤保证,比例按设计定的焊缝等级来。返修的焊口要重新探伤,同一处返修不超过两次。
保温做完还要检查一遍。蒸汽管的保温最怕漏包,一个未保温的法兰,散热相当于几米管子,还会烫伤人。法兰、阀门用可拆卸保温盒,螺栓方向留出操作空间。
采购蒸汽管,材质、规格、壁厚、执行标准、是否有质保书和监检证书,一样都不能少。可以到钢管动力发布需求信息,把这些参数一次写清,供货方报得准,也不会拿焊管当无缝管蒙人。
镀锌管走蒸汽,温度上到底行不行?
低压饱和蒸汽 150 到 190 度,确实低于锌的熔点 419.5 度,短期不会熔。但 200 度以上锌层氧化剥落明显加快,1.6 兆帕表压的饱和蒸汽已经 204 度,过热蒸汽更高,所以温度上并非安全。
为什么用了镀锌蒸汽管,疏水阀老堵?
锌层在高温和胀缩下剥落,锌粉和碎屑被蒸汽带到流速变慢的地方,沉积在阀芯、滤网、换热器翅片上。这种粉末不是水垢,除垢剂洗不掉,只能机械清理,还会拖低换热效率。
蒸汽管为什么一定要用无缝钢管?
蒸汽属压力管道,管材要按设计温度和压力选,常用 GB/T 8163 输送流体用无缝钢管或 GB 3087 锅炉用无缝钢管。这两类有明确的高温性能数据,镀锌焊接钢管不在蒸汽管的标准适用范围内。
镀锌管焊蒸汽管,焊缝为什么容易出气孔?
锌的沸点只有 907 度,电弧温度几千度,坡口附近的锌瞬间汽化,锌蒸气穿过熔池留在焊缝里形成气孔。压力管道探伤一照就露,返修率高,锌烟还会引起金属烟热。
小系统临时用镀锌管走蒸汽,要注意什么?
压力别超 0.3 兆帕、温度别超 150 度,接头用螺纹或法兰不焊接,做好坡度和疏水,下游设备前加过滤器,定期查锌层。这五条有一条做不到,就该换无缝管。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。