欢迎访问本站!
去年冬天,一个做厂房改造的班组在老车间里加一段给水支管。原来的镀锌管是丝接的,新加的这段要穿过一道梁,位置别扭,师傅图省事,直接对焊。焊完当天没事,晚上其中一个焊工开始发冷、发烧,三十八度五,第二天早上自己退了。他以为是感冒。隔了一周再焊,又是同样的时间发热,这才觉得不对。
后来做职业卫生检测,车间里氧化锌的短时间浓度到了十一毫克每立方米,超了限值一倍多。这个症状有个名字,叫金属烟热。
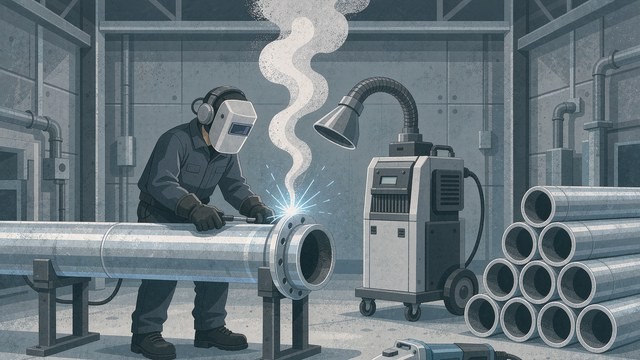
先给结论:建筑给水里的镀锌管,规范上基本不给焊;真到了非焊不可的地方,锌烟和补锌是两道必须过的关。锌的沸点只有 907 摄氏度,电弧温度六千度往上,焊一条缝,等于把一层锌烧成烟,送到焊工脸前。
GB 50242-2002《建筑给水排水及采暖工程施工质量验收规范》第 4.1.3 条写得很具体:管径小于或等于 100 毫米的镀锌钢管应采用螺纹连接,套丝扣时破坏的镀锌层表面及外露螺纹部分应做防腐处理;管径大于 100 毫米的镀锌钢管应采用法兰或卡套式专用管件连接,镀锌钢管与法兰的焊接处应二次镀锌。
这条的条文说明说得更直白:调研中发现,焊接破坏了镀锌层,产生锈蚀十分严重;管径大于 100 毫米的管子套丝困难,安装也不方便,所以要用法兰或卡箍式的专用管件,而且焊接处必须二次镀锌,不能刷一道银粉漆了事。
GB 50974-2014《消防给水及消火栓系统技术规范》第 8.2.9 条也定了调子:架空管道的连接宜采用沟槽连接件、螺纹、法兰、卡压等方式,不宜采用焊接连接。管径小于或等于 DN50 用螺纹和卡压,大于 DN50 用沟槽或法兰。
GB 50261-2017《自动喷水灭火系统施工及验收规范》在修订时直接取消了焊接连接,条文说明里的理由只有一句:焊接直接破坏了镀锌层,加速管道锈蚀。
所以镀锌管焊接这件事,在生活给水和消防系统里,不是技术上行不行的问题,是验收过不过的问题。现场真正会动焊的,多是支架、防雷接地跨接、非饮水的结构管,以及改造时确实没有位置装法兰的大口径管段。
锌的熔点 419 摄氏度,沸点 907 摄氏度。手工电弧焊的电弧中心温度在六千到八千开尔文,熔池边缘的温度也远超锌的沸点。锌在这一瞬间直接汽化,锌蒸气冲到空气中被氧化,生成白色的氧化锌烟。
这种烟的粒径在零点一到一个微米之间,属于亚微米级颗粒。普通纱布口罩、一次性口罩对它几乎没有拦截能力,KN95 的效率也不稳定,因为它不是粉尘,是凝聚出来的金属氧化物气溶胶。
算一下一条焊缝能放出多少锌。DN50 的管子,外径 60.3 毫米,环缝周长约 190 毫米。热影响区按两侧各 20 毫米算,内外两面都被破坏,锌层的面积大约是 0.008 平方米。85 微米厚的锌层,密度 7.14 克每立方厘米,这块面积上的锌约 4.9 克。
这 4.9 克里,有一部分直接汽化。哪怕只有十分之一变成烟,也是 0.5 克氧化锌。0.5 克摊在一个一百立方米的车间里,是 5 毫克每立方米。
GBZ 2.1-2019《工作场所有害因素职业接触限值 第 1 部分:化学有害因素》对氧化锌的规定是:PC-TWA 3 毫克每立方米,PC-STEL 5 毫克每立方米。一条焊缝,就能把一个小车间顶到短时间接触限值上。要是焊一上午,焊位附近根本不是这个数。
金属烟热不是中毒,是人体对吸入的金属氧化物微粒产生的一种急性反应。潜伏期四到八小时,所以很多人是下班后或半夜发作。
症状像重感冒:先发冷、寒战,接着体温升到三十八到三十九度,口干、咽痛、胸闷、咳嗽、全身肌肉酸痛,有人还会恶心。一般二十四小时内自行缓解,第二天像没事人一样。
麻烦就在这个「自行缓解」上。工人当成感冒,吃点退烧药继续干,下次焊接再来一遍。这个反应不产生免疫,焊一次发一次,有人一个月发四五回。
长期反复暴露会不会留下慢性损害,现有的资料并不一致,但职业健康监护的要求是明确的:接触氧化锌烟的工种,岗前和在岗期间都要体检,重点看肺功能和胸部影像。
控制锌烟的顺序,跟控制其他职业危害一样,先工程措施,再个体防护。
工程措施是局部排风。焊位侧上方装一个吸风罩,罩口控制风速做到 0.5 到 1.0 米每秒,风量按罩口面积乘风速算。移动式的焊烟净化器,风量一般两千到三千立方米每小时,吸臂要能跟到焊枪附近,罩口离焊缝超过 30 厘米,效果就掉一半。
在管廊、地沟、水箱这类半密闭空间里焊,只抽不送是常见的错。风机一抽,空间变成负压,烟从隔壁顺着缝隙又流回来,人还是站在烟里。正确做法是一头送新风、一头抽,送风口离人近一些,形成定向气流。
个体防护是第二道。KN95 对亚微米金属烟不够稳,要用 P100 或 FFP3 级别的防颗粒物 respirator,密合性要检查。在密闭空间里作业时间长,用送风面罩或者长管供气。
还有几件小事:焊完洗手再吃东西,工作服不要穿回家,现场不要抽烟。锌烟沾在皮肤和衣物上,二次接触也是摄入。
不清理锌层直接焊,会出三个问题:气孔多,因为锌蒸气在熔池凝固前往外顶;飞溅大,电弧不稳;焊缝成形难看,咬边。所以焊缝两侧各 10 到 25 毫米范围内的锌层要磨掉,见到金属本色。
打磨用角磨机配百叶片,不要用切割片的侧面去磨,切割片侧向受力会崩。磨完当天就焊,隔一夜表面返锈,还得再磨一遍。
坡口按壁厚开,V 形坡口角度 30 到 35 度,钝边一到两毫米,组对间隙两到三毫米。壁厚 4 毫米以下可以不开坡口,直接留一到两毫米间隙单面焊双面成形。
焊材按母材选。Q235 的镀锌管用 J422 就行,薄壁管用氩弧焊更稳,热输入小,锌的蒸发也少一些。焊接电流比焊黑管大百分之十左右,因为锌层和镀锌管的表面状态会影响引弧和熔深。
焊缝和热影响区的锌层被烧掉、磨掉了,剩下的是裸钢。这块裸钢面积不大,但它和两侧的锌层紧挨着,形成一个面积比很大的电偶,腐蚀速度比普通裸钢还快。
GB/T 13912 对热镀锌件修复层的要求是厚度不低于 100 微米。现场能做的有三种。
环氧富锌漆,两道,每道干膜 40 到 50 微米,两道做到 80 到 100 微米,锌粉含量按重量算要在 70% 以上,才有牺牲阳极的作用。
冷镀锌喷剂,锌含量 95% 以上,一道 40 到 60 微米,两道能到 80 微米以上。施工方便,适合现场补小面积,但附着力和耐久性不如热喷锌。
热喷锌,用锌丝或锌铝合金丝,喷涂层 100 到 150 微米,再加封闭漆。质量最好,设备和工艺要求也最高,一般用于重要管段。
顺序是:除油、除白锈、打磨到 St2 以上、刷第一道、表干后刷第二道。焊缝的凹陷、咬边处要先补腻子或厚涂,不能一道盖过去。
银粉漆不在这三种里。银粉漆是铝粉加树脂,靠屏蔽防腐,不靠牺牲阳极。在焊口这种小面积、高电位差的位置,漆膜一旦有一针孔,周围锌层就成了阳极,裸钢成了阴极,腐蚀往孔里钻,一两年就起泡。这一点在 镀锌管接法兰,焊完怎么补锌 里讲过具体的配套做法。
能焊的:管道支架、防雷接地跨接、临时支撑、非饮水的结构管、设备底座。这些位置不接触饮用水,焊缝也不在压力边界上,焊完补锌即可。防雷接地跨接的具体做法,在 镀锌管能不能当接地体 里有说明。
不该焊的:生活给水、消防喷淋的配水管、纯化水、医药和食品的工艺管。这几类管线,焊接破坏的不只是锌层,还有管内的洁净状态,焊缝的焊渣、氧化皮、凹陷都是藏污纳垢的地方。
大口径改造确实要焊,有两个正解。一是管段预制好以后整段拆下来二次镀锌,再回装;二是改成法兰连接,法兰与管的焊接在厂里做,焊完二次镀锌,现场只拧螺栓。现场刷富锌漆属于补救,不能算等效。
支架焊接还是螺栓连接,这两年在项目上争得不少。焊接省事但破坏锌层,螺栓贵但可拆可调。镀锌管支架,焊接还是螺栓 里按部位分了类,可以对着看。
头一个,不清锌直接焊。焊出来一层密密麻麻的气孔,打压的时候从气孔渗水,返工要割掉重焊,比一开始磨十分钟亏得多。
第二个,只戴纱布口罩。纱布口罩对亚微米颗粒的过滤效率很低,戴了等于没戴,还给人一个「已经防护了」的错觉。
第三个,密闭空间只抽不送。烟抽走了,新风没进来,人在里面憋得慌,烟又从别的口子倒灌。
第四个,焊完刷银粉漆。看着亮,实际不防腐,一两年后焊口先锈,锈从焊缝往两侧爬。
第五个,焊工连班。上午焊完下午接着焊,金属烟热一天发一次,人扛不住,效率也上不去。排班上把焊镀锌件的工位和焊黑件的工位轮换,暴露量能降下来一截。
做这行的都知道,镀锌管焊接是个「能不焊就不焊」的活。真要做,把锌烟抽走、把焊缝补好,这两件事做到位,剩下的才是手艺。管子、管件、加工这几头的报价和工期,如果一次说不清,也可以把规格、数量、焊接要求写清发到钢管动力,做管子的和做加工的都看得到,比一家一家问省事。
镀锌管到底能不能焊接?
建筑给水和消防系统里基本不能。GB 50242-2002 第 4.1.3 条规定,100 毫米以下用螺纹,100 毫米以上用法兰或卡套式专用管件,与法兰的焊接处要二次镀锌;GB 50974-2014 第 8.2.9 条明确不宜采用焊接;GB 50261-2017 取消了焊接连接。支架、接地跨接、非饮水结构管可以焊,焊完必须补锌。
焊镀锌管为什么会发烧?
锌的沸点 907 摄氏度,电弧温度远高于此,锌汽化后被氧化成亚微米级的氧化锌烟。吸入后四到八小时出现发冷、发热、肌肉酸痛,二十四小时内缓解,这叫金属烟热。它不产生免疫,再焊再发。GBZ 2.1-2019 规定氧化锌 PC-TWA 为 3 毫克每立方米,PC-STEL 为 5 毫克每立方米。
焊前要磨掉多宽的锌层?
焊缝两侧各 10 到 25 毫米,磨到见金属本色。不磨会出气孔、飞溅大、电弧不稳。磨完当天焊,隔夜返锈还要重磨。坡口按壁厚开,V 形 30 到 35 度,组对间隙 2 到 3 毫米。
焊完用什么补锌,能刷银粉漆吗?
不能刷银粉漆。银粉漆是铝粉,靠屏蔽不靠牺牲阳极,焊口这种小面积高电位差的位置一两年就起泡。补锌用环氧富锌漆两道做到 80 到 100 微米,或冷镀锌喷剂两道 80 微米以上,重要管段用热喷锌 100 到 150 微米。GB/T 13912 对修复层的要求是不低于 100 微米。
焊镀锌管要什么防护?
先做局部排风,罩口控制风速 0.5 到 1.0 米每秒,移动式焊烟净化器风量 2000 到 3000 立方米每小时。密闭空间要一头送新风一头抽。个体防护用 P100 或 FFP3,KN95 对亚微米金属烟不够稳;作业时间长用送风面罩或长管供气。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。