欢迎访问本站!
工地上的扭矩扳手,很多是把刻度拧到某个数,然后「咔」一声就算完。问这个数是怎么来的,回答往往是「老师傅说的」或者「上一台设备就这么打」。可同样一颗 M16 螺栓,配橡胶垫和配缠绕垫,需要的扭矩能差一倍。
还有个更普遍的情况:法兰上的螺栓是镀锌的,表面那层锌让摩擦系数变了,按普通螺栓的经验值打,实际预紧力偏低,试压时不漏,运行一个采暖季开始渗。
先把结论说清:扭矩不是凭感觉定的,它由螺栓预紧力、螺纹直径和摩擦系数三个量算出来,公式是 T 等于 K 乘 F 乘 d。镀锌螺栓的 K 值比发黑螺栓高,同扭矩下预紧力小,所以要单独取值。
把这三个量拆开看,事情就清楚了。
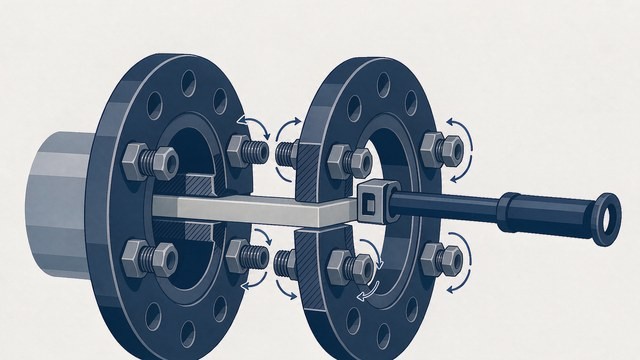
T 是拧紧扭矩,单位牛米。F 是目标预紧力,单位千牛。d 是螺纹公称直径,单位米。K 是扭矩系数,无量纲。
预紧力怎么定。工程上一般取螺栓屈服强度的百分之六十到七十,乘上螺栓的应力截面积。应力截面积不是按外径算的圆面积,而是按螺纹牙底的有效截面,M12 是 84.3 平方毫米,M16 是 157 平方毫米,M20 是 245 平方毫米,M24 是 353 平方毫米。
扭矩系数怎么定。它把螺纹副的摩擦和螺母支承面的摩擦合在一起,没有理论值,只能靠实测或者查表。常见的范围是:发黑无润滑零点二到零点二六,涂机油零点一八到零点二二,涂二硫化钼零点一三到零点一六,热镀锌零点二五到零点三。
注意热镀锌这一档。锌层比钢软,拧紧时会被挤压、剪切,接触面的状态一直在变,所以摩擦系数偏高,离散也大。同一批镀锌螺栓,K 值可能从零点二二跑到零点三,这就是为什么按普通螺栓的扭矩打,结果不可控。
算个例子。M20、8.8 级螺栓,应力截面积 245 平方毫米,屈服强度 640 兆帕,取七成,预紧力约 110 千牛。K 取零点二五,扭矩是 0.25 乘 110000 乘 0.02,等于 550 牛米。同样的螺栓,涂了二硫化钼,K 取零点一四,扭矩降到 308 牛米。差了将近一倍,预紧力却是一样的。
所以现场说「打多少牛米」,必须同时说清是什么螺栓、什么润滑状态、配什么垫片。三个条件缺一个,这个数就没有意义。
第一个是摩擦系数离散。热镀锌层的厚度在几十微米,锌层在螺纹牙面上的分布不均匀,牙顶薄、牙底厚,拧紧时锌被挤走的量每次都不一样。结果是同样的扭矩,预紧力偏差能到百分之二十以上。
解决办法有两个。一是涂润滑剂,二硫化钼或者石墨,把金属与金属的直接摩擦变成润滑膜内部的剪切,K 值就稳定了。GB 50235 对露天、腐蚀环境、高温低温场合的螺栓,明确要求涂二硫化钼或者石墨。二是按批次做扭矩系数复验,抽几套实测,用实测值定扭矩。
第二个是氢脆。这个听起来专业,实际上跟选材直接相关。抗拉强度超过一千兆帕的高强度螺栓,在酸洗、电镀这些过程中会吸氢,氢原子钻进晶界,装配后受力,螺栓会在没有明显变形的情况下突然断裂,叫延迟断裂。
电镀锌的高强螺栓风险最高,所以这类产品要么做去氢处理,要么干脆不允许电镀。热镀锌的温度在四百五十度左右,本身相当于一次去氢,风险低一些,但酸洗前处理仍有吸氢可能。8.8 级以上的镀锌螺栓,采购时要问清楚是热镀锌还是电镀锌,有没有去氢处理。
还有一点,镀锌螺栓和不锈钢法兰配用,锌层磨损后露出钢基体,在潮湿环境里会和不锈钢形成电偶,螺栓先锈。这个组合要加绝缘垫圈,具体在 镀锌管接不锈钢,中间要加什么 里讲过界面处理的办法。
下面的数按预紧力取屈服强度六成、K 值分两档估算,是给常规水系统法兰用的参考区间,不是绝对值。重要管道要按厂家资料或者实测扭矩系数修正。
M12、4.8 级,无润滑时约 45 到 60 牛米,涂润滑剂约 35 到 45 牛米。M12、8.8 级,无润滑约 85 到 110 牛米,涂润滑剂约 65 到 80 牛米。
M16、4.8 级,无润滑约 85 到 110 牛米,涂润滑剂约 65 到 80 牛米。M16、8.8 级,无润滑约 170 到 220 牛米,涂润滑剂约 130 到 160 牛米。
M20、8.8 级,无润滑约 330 到 430 牛米,涂润滑剂约 250 到 310 牛米。M24、8.8 级,无润滑约 570 到 740 牛米,涂润滑剂约 430 到 540 牛米。
这些数是按螺栓本身能承受的预紧力算的上限区间。实际取值还要往下压,因为垫片承受不了那么大的压应力。橡胶垫片的合理压应力是十到二十兆帕,缠绕垫可以到几十兆帕,石墨垫更高。管法兰的螺栓扭矩,很多时候是被垫片限制的,不是被螺栓限制的。
这一点在 镀锌管接法兰,焊完怎么补锌 里提到过法兰面的处理,密封面状态不好,再高的扭矩也封不住,只会把垫片压坏。顺序是先把面和垫片弄对,再谈扭矩。
八颗螺栓,一次拧到位,法兰会偏。因为第一颗拧紧时,其他七颗还是松的,法兰被拉向一侧,垫片一侧压死一侧没压到。等到拧对面那颗,法兰又被拉回来,垫片被反复揉搓,密封面就废了。
正确做法是分三遍,每遍都按对角线十字交叉的顺序。第一遍拧到目标扭矩的三成,第二遍到七成,第三遍到全值。四颗螺栓的法兰,顺序是一、三、二、四;八颗的按十字分成四组,每组两颗对面。
螺栓的朝向也要统一。螺母在同一侧,螺栓头在另一侧,外露螺纹两到三扣,露出太多说明螺栓选长了,受力时螺纹段的弹性变形大,预紧力容易松;露不出来说明选短了,螺纹没有全啮合,承载力不够。
垫圈每颗螺栓不超过一个。有人为了找平垫两三个,叠起来的垫圈之间会滑动,预紧力传不下去。法兰面上的斜口、焊瘤要先处理,不能靠垫圈找平。
拧完做标记。用记号笔在螺母和法兰上画一道对齐线,运行一个周期后检查有没有转动。这是最便宜的防松检查手段,比定期复紧省事。
预置式扭矩扳手用久了会失准,弹簧疲劳、棘轮磨损,误差能到百分之十几。工地上常见的情况是,扳手买回来用三年没校准过,打出来的扭矩到底是多少,谁也说不清。
常规要求是每半年或者每使用五千次校准一次,误差控制在百分之四以内。校准用扭矩校验仪,有条件的项目自己配一台,没有的送计量所。重要法兰、高温高压管道,拧之前要现场校一遍。
使用习惯也有讲究。预置式扳手用完要把刻度退回零位,让弹簧松弛,长期压在设定值上会疲劳。拧的时候要连续均匀加力,听到咔声就停,不要来回晃。加力杆、套管延长手柄这些做法,会让实际扭矩偏离设定值,原则上不允许。
第一个,用普通扳手凭手感。手感能到几十牛米的精度就不错了,M20 的螺栓要五百牛米,凭手感差一倍很正常。
第二个,螺纹涂黄油。黄油能降摩擦,但会让 K 值变得不可预测,而且黄油在高温下碳化,下次拆不开。要用就用二硫化钼或者石墨,专用于螺栓润滑。
第三个,螺栓重复使用。8.8 级以上的螺栓拧过几次之后,螺纹有塑性变形,预紧力达不到设计值。重要部位建议一次一换,普通水系统可以用两三次,但不能无限次用。
第四个,锈死了硬拧。镀锌螺栓在潮湿环境里也会锈,锈在螺纹里,硬拧会把螺栓拧断,或者把法兰面拉坏。正确做法是先喷渗透油,等半天,用钢丝刷清螺纹,再慢慢来回拧。还不行就割掉。
第五个,只看扭矩不看压紧痕迹。拆开法兰时看垫片压痕,压痕均匀说明扭矩和顺序都对;压痕一侧深一侧浅,说明对中不好或者顺序错;压痕过深、垫片变薄,说明扭矩过大。这个反馈比扭矩数字更真实。
螺栓、垫圈、垫片这三样东西经常一起采购,规格等级差一点,现场就得多跑一趟。把法兰规格、螺栓等级、表面处理、数量列清楚发到钢管动力,做紧固件和管件的厂家能一次配齐,也能问清是热镀锌还是电镀锌。
法兰螺栓扭矩怎么算?
按 T 等于 K 乘 F 乘 d 算。F 取螺栓屈服强度的六到七成乘应力截面积,M16 的应力截面积是 157 平方毫米;d 是公称直径;K 是扭矩系数,发黑无润滑约 0.2 到 0.26,热镀锌约 0.25 到 0.3,涂二硫化钼约 0.13 到 0.16。
M16 的镀锌螺栓打多少扭矩?
4.8 级无润滑约 85 到 110 牛米,8.8 级约 170 到 220 牛米,涂润滑剂后降两到三成。但管法兰的实际取值往往受垫片限制,橡胶垫只要十到二十兆帕压应力,按螺栓上限打会把垫片压溃,多数水系统法兰取 40 到 80 牛米就够。
为什么镀锌螺栓和普通螺栓扭矩不一样?
锌层比钢软,拧紧时被挤压剪切,接触面状态一直在变,摩擦系数偏高而且离散大,K 值能到 0.25 到 0.3。同样扭矩下预紧力比发黑螺栓小两成左右。解决办法是涂二硫化钼或石墨润滑剂,并按批次实测扭矩系数。
高强度镀锌螺栓会不会氢脆断裂?
抗拉强度超过一千兆帕的螺栓在酸洗、电镀中会吸氢,装配受力后可能延迟断裂。电镀锌风险最高,必须做去氢处理;热镀锌温度在四百五十度左右,本身相当于去氢,风险较低。采购时要问清工艺,8.8 级以上尤其要注意。
螺栓外露几扣合适?垫圈能叠吗?
外露两到三扣比较合适,露太多说明螺栓偏长,弹性变形大容易松;露不出来说明螺纹没全啮合。垫圈每颗螺栓不超过一个,叠垫圈会在层间滑动,预紧力传不下去,法兰不平要先处理法兰,不能靠垫圈找平。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。