欢迎访问本站!
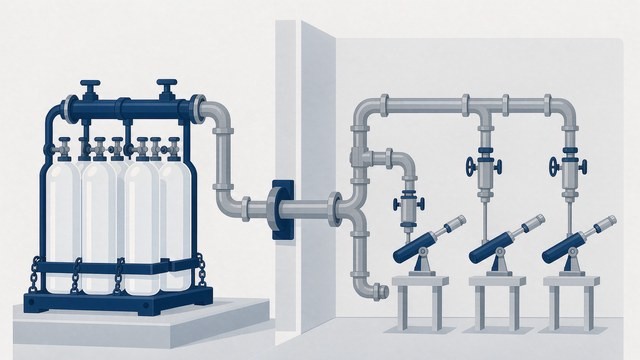
一个做钢结构加工的车间,气割工位有十几个,乙炔从室外的气瓶间汇流排出来,走架空管道送到每个工位。管道原来是无缝钢管,前年车间改造,新增了六个工位,施工队图快,用镀锌管接了一段支管,两端丝接,中间还加了个铜球阀,说铜阀耐用。
安监来检查,一眼就看到了那个铜阀,当场开了整改单。理由不是阀门质量,是乙炔和铜会生成爆炸性的乙炔铜。这一段支管后来全部拆掉,改成了无缝钢管加钢阀。
先把结论说清:乙炔管道不用镀锌管。这一条在行业里是明确的,乙炔站内的管道按压力高低选不锈钢管、无缝钢管或者焊接钢管,镀锌钢管不在选用之列。
为什么单独把镀锌管拿出来说,因为它的锌层会在两个地方出问题,一个是和乙炔接触的化学层面,一个是锌层脱落堵塞阻火件的物理层面。这两件事都不大,后果都不小。
溶解乙炔气瓶充装的安全技术条件里有一条,凡与乙炔接触的设备、管件、仪表,严禁采用含铜量大于等于百分之六十五的铜合金,以及银、汞、锌、镉及其合金材料制造的零部件。
这份名单里,铜是大家知道的,银和汞也听过,锌和镉就很少有人提。锌被列进去的原因,是它同样能与乙炔形成不稳定的化合物,虽然敏感度比乙炔铜低得多,但在高压、干燥、有摩擦或冲击的条件下仍然有风险。
注意这条规定针对的是「与乙炔接触」的零部件,指的是阀门、仪表、管件的内表面。镀锌管的内壁就是一整面锌,正好在这个范围里。这也是乙炔管道不用镀锌管的直接依据之一。
现实里更常见的危害其实不是化合物,而是锌层脱落。热镀锌层在加工、运输、安装过程中会有磕碰,丝接时板牙会把锌层刮掉一圈,这些碎屑留在管内,随着气流往低处和下游走。
乙炔在空气中的爆炸极限是百分之二点一到百分之八十,这个范围宽得离谱。甲烷是百分之五到十五,丙烷是百分之二点一到九点五,乙炔的上限几乎是它们的好几倍。也就是说,空气里只要有百分之二点一的乙炔就能炸,一直到几乎全是乙炔还能炸。
它的最小点火能只有零点零几毫焦,静电火花、金属撞击、甚至高速气流带起的粉尘,都够点着。这就是为什么乙炔管道的流速要限得那么死,中压管道不超过 8 米每秒,流速限制的本质是限制静电产生。
乙炔还有第三种危险,分解爆炸。它不需要氧气,在一定压力和温度下自身就能分解放热,放出热量又促使更多乙炔分解,形成爆轰。这个特性决定了管道不能有死端头、不能有盲板、不能用闸阀,因为这些地方容易形成滞流和局部升压。
算一下管径和流量。DN25 的管子内径约 27 毫米,截面积 585 平方毫米,按 8 米每秒算,流量约 4.7 升每秒,折合每小时十七立方米左右。一个气割工位的耗气量大概每小时一到两立方米,一条 DN25 支管带四五个工位是够的。
低压这一档,工作压力小于等于 0.02 兆帕,属于低压乙炔管道,宜采用无缝钢管。这一档压力低,理论上焊接钢管也能用,但乙炔系统对致密性的要求高,实际工程上还是倾向无缝管。
中压这一档,0.02 到 0.15 兆帕,是车间里最常见的压力段,从汇流排到工位基本都在这个区间。规范要求应采用无缝钢管,管内径不大于 80 毫米。内径大于 50 毫米的中压管道,不允许使用盲板或死端头,也不得采用闸阀。
高压这一档,0.15 到 2.5 兆帕,用于充装和部分工艺,应采用无缝钢管,管内径不超过 20 毫米。这一档对壁厚还有具体要求,管径越小壁厚要求反而越明确,比如外径 10 毫米以下最小壁厚 2 毫米,外径 18 到 20 毫米最小壁厚 4 毫米。高压管道安装前要做 30 兆帕的耐压试验,安装后做 3 兆帕气密和 2.5 兆帕泄漏性试验。
管材牌号上,常用 10 号或 20 号钢的无缝管。不锈钢管也能用,耐腐蚀更好,但要注意不锈钢与乙炔的相容性资料不如碳钢充分,工程上还是碳钢无缝管为主。
头一个是堵阻火件。乙炔系统的关键安全件是回火防止器,车间进口有中央回火防止器,每个工位还有岗位回火防止器。这些器件内部是多孔烧结芯或者细缝结构,孔径在几十微米的量级。锌层碎屑、白锈粉末一旦进去,通道变窄,流量不够,割炬的火苗就软;堵得厉害,回火时反而起不到泄压阻火的作用。
第二个是丝口泄漏。乙炔的分子比空气略轻,密度约 1.17 千克每立方米,泄漏之后往上飘,在车间顶部积聚。丝口微漏在正压水系统里可能一年才渗出几滴水,在乙炔系统里就是持续的可燃气体释放。而且乙炔里常带丙酮蒸气,对生料带有溶胀作用,密封会越来越差。
第三个是焊接时的锌烟。镀锌管要接支管、要焊支架,一焊就冒白烟,这个问题在 镀锌管焊接,锌烟怎么防 里算过量,一条焊缝就能把车间顶到限值上。乙炔车间本身就有可燃气体,再叠加焊接动火,风险是叠加的。
顺带说一句,铜阀的问题比镀锌管更严重。乙炔铜是淡红色的粉末或者爆皮状固体,干燥状态下摩擦、撞击就能起爆,敏感度比雷汞还高。所以乙炔系统的阀门必须用钢阀,阀内密封件也要避开含铜材料。
第一条,回火防止器必须双保险。车间管道进口设中央回火防止器,每个使用管头设岗位回火防止器。这是防止一处回火顺着管道窜到气瓶间的关键,缺一层都不行。
第二条,接地。室内乙炔管道每隔 25 米接地一次,接地电阻按要求控制。管道法兰之间如果垫片是绝缘的,要用跨接线连通。静电是乙炔点火的主要来源之一,接地是基础措施。
第三条,流速。中压管道不超过 8 米每秒,这个限值要在设计时就落到管径上,不能等装完了再靠阀门节流。管径选小了,流速超标,静电风险就上来了。
第四条,不设死端头。管道末端要装放空阀或者接到用气点,不能留一段封死的盲管。盲管里的乙炔长期滞流,容易分解,也容易积聚杂质。
第五条,阀门型式和位置。不用闸阀,用球阀或者截止阀,阀门要装在便于操作的地方,室外管道上的阀门要有保护措施。管道穿墙、穿楼板要加套管,套管内不得有焊缝和法兰。
乙炔管道的连接以焊接为主,DN50 以下可以用螺纹,但螺纹只用于仪表和阀门的接口,管段之间尽量焊。焊工要有压力管道焊接资质,焊缝要做外观检查,重要管段做射线或者渗透检测。
试压分两步。强度试验用洁净水或者干燥空气,压力按设计压力的 1.5 倍,稳压检查;气密性试验用干燥空气或者氮气,压力取设计压力,用皂液查所有接口。乙炔管道不允许用氧气试压,这一点是常识,现场偶尔还是有人图方便用氧气瓶顶一下,非常危险。
与乙炔并排走的氧气管道另有一套要求。氧气侧要禁油、要脱脂,阀门不能随便选,流速限制也更严。这两套管道不能同沟、不能贴着走,中间要留距离。氧气侧的选材在 镀锌管能走氧气吗 里有完整说法,镀锌管在那一边同样不占优势。
吹扫用干燥空气或者氮气,流速不低于 20 米每秒,吹到出口无杂质。吹扫完要用乙炔置换,置换过程取样分析,排出气体的乙炔含量达到要求才算完。投用前把所有的阀门、回火防止器、压力表检查一遍。
日常维护上有两件事。一件是定期检查回火防止器,看滤芯有没有堵、干式的是否失效,一般半年到一年检查一次。另一件是定期测管道的接地电阻和法兰跨接电阻,尤其是改造过的管段。
乙炔系统的管材、管件、阀门、回火防止器,规格特殊,市场上以次充好的不少,尤其是阀门内件材质,外观上看不出来。把压力等级、管径、流量和材质要求写清楚发到钢管动力,做气体管道的厂家能直接报,也能少踩材质的坑。
乙炔管道能用镀锌管吗?
不能用。乙炔站内管道按压力选不锈钢管、无缝钢管或焊接钢管,镀锌钢管不在选用范围。溶解乙炔充装的安全技术要求里也明确,与乙炔接触的零部件禁用铜合金以及银、汞、锌、镉及其合金。锌层碎屑还会堵回火防止器。
乙炔管道用什么管材?
无缝钢管,常用 10 号或 20 号钢。低压(0.02 兆帕以下)宜用无缝钢管;中压(0.02 到 0.15 兆帕)应采用无缝钢管,内径不大于 80 毫米;高压(0.15 到 2.5 兆帕)用无缝钢管,内径不超过 20 毫米,壁厚按管径有专门要求。
为什么乙炔系统的阀门不能用铜的?
乙炔与铜会生成乙炔铜,干燥状态下摩擦、撞击就能起爆,敏感度极高。规定禁止使用含铜量大于等于百分之六十五的铜合金,也包括银、汞、锌、镉及其合金。阀门要用钢阀,阀内密封件同样要避开含铜材料。
乙炔管道的流速为什么要限在 8 米每秒?
主要为控制静电。乙炔最小点火能只有零点零几毫焦,高速气流与管壁摩擦产生的静电足以点燃。中压管道限 8 米每秒,这个限值要在选管径时就落实,不能靠运行中节流。室内管道还要每隔 25 米接地一次。
乙炔管道为什么要设回火防止器?
防止割炬回火顺着管道窜回气源。车间管道进口设中央回火防止器,每个使用管头设岗位回火防止器,两层都要有。器件内部是多孔烧结芯,孔径几十微米,所以管内不能有锌层碎屑和锈渣,否则堵塞后既影响流量也失去阻火作用。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。