欢迎访问本站!
一个机修车间,买了台小型制氧机,想从机房拉一根管子到三个焊位,省得来回搬气瓶。管工看了看现场,说手上有的是镀锌管,四十米,DN25,够用。管子装好,通气试漏,用肥皂水一刷,接口冒泡,拧紧再试,不冒了。
用了不到两个月,一个焊位在切割的时候,管口突然喷出一股火,火是白色的,带着浓烟,扑了两次才灭。拆下来看,管内有几处发黑的凹坑,锌层已经没了。
先给结论:氧气管道不能用镀锌管,这不是习惯问题,是三道关都过不去。脱脂过不去,管材的无缝要求过不去,锌在纯氧里的可燃性更过不去。
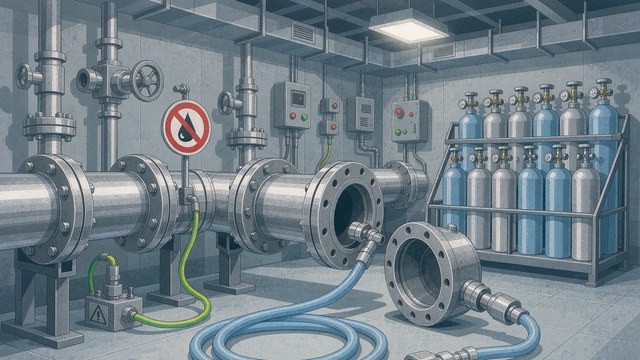
GB 50316-2000(2008 年版)《工业金属管道设计规范》第 14.6.6 条专门写了氧气管道。
第一,对于强氧化性流体(氧或氟)管道,应在管道预制后、安装前分段或单件按《脱脂工程施工及验收规范》HG 20202 进行脱脂,包括所有组成件与流体接触的表面;脱脂后的管道组成件应采用氮气或空气吹净封闭,防止再污染,并应避免残存的脱脂介质与氧气形成危险的混合物。
第二,氧气管道组成件的选用,在产品系列范围内宜选用无缝的管子和管件;管子管件焊接应采用氩弧焊打底;设计压力大于 3 兆帕时宜采用奥氏体不锈钢管;碳素钢和低合金钢管道上设有调压阀时,调压阀前后 1.5 米范围内宜采用奥氏体不锈钢管及管件。
第三,氧气管道的流速限制、静电接地及管道布置,应符合《氧气站设计规范》GB 50030 及有关氧气安全技术规程的规定。
医疗系统的要求更直接:医用气体管道必须用无缝铜管或无缝不锈钢管,严禁使用镀锌钢管或普通碳钢管。这条在医用中心供氧的施工要求里写得很清楚。
氧气管道脱脂的目的,是把管内壁的油脂清掉。油脂在纯氧里是燃料,哪怕只有几十毫克,在高压氧气和水锤一样的冲击下也能被引燃。
脱脂常用的介质是碱性脱脂剂、有机溶剂(比如三氯乙烯)或者专用的水基清洗剂。这几种对锌都不友好。
碱性脱脂剂 pH 在 11 以上,锌是两性金属,在强碱里会溶解,生成锌酸盐。泡一遍,锌层薄一层,表面变灰、变粗糙。表面一粗糙,下一遍更容易挂油,形成循环。
有机溶剂的问题是残留。锌层不是致密的膜,它有晶界、有微孔、有镀锌时留下的缝隙。溶剂渗进这些缝隙,吹不干净,残存的溶剂和氧气混合,本身就是隐患。
水基清洗剂看着温和,但清洗完要彻底干燥。镀锌管的丝扣、法兰、焊缝这些地方存水,吹不干,水在管内壁留一层,锌层生白锈,白锈是粉末,又变成颗粒源。
所以镀锌管在脱脂这道工序上,是「做完就坏、不做更坏」的两难。规范要求用无缝管,本质上是避开这个问题:无缝管内壁光洁,没有镀层,脱脂能做到真正的洁净。
镀锌管大多是焊接钢管,有纵向焊缝。焊缝位置的内壁有焊筋、有氧化皮、有凹凸,这些地方是藏油、藏屑、藏水的地方。
GB 50316 用的是「宜选用无缝」,医疗气体用的是「必须无缝」。两个标准的口径不一样,但对高压氧气和高纯氧气,实际做法都是无缝。
还有焊接。氧气管道要焊接的话,必须氩弧焊打底,管内充氩保护,焊完做内窥镜或者射线检测。镀锌管一焊,锌层烧掉,焊口附近变成裸钢加氧化锌粉末,管内清洁度直接失控。
这一点最容易被忽略,因为大家觉得锌是「防腐的」,怎么会在氧气里烧。
锌和氧的反应是强放热反应。一摩尔锌生成氧化锌放出大约 348 千焦的热量,按质量算,每克锌放出 5.3 千焦。这个热量比铁高,比铝低,但在纯氧环境里,它的着火温度会大幅下降。
在空气里,锌要加热到很高的温度才明显氧化;在纯氧里,尤其是压力高、流速快的时候,一根细小的锌屑、一片翘起的锌层,被气流带着撞击管壁,撞击点的局部温度可以瞬间升到上千度,足以把锌点燃。点燃以后,锌燃烧放出的热又加热周围的锌,火就沿着管壁爬。
这就是常说的「氧气管道的燃烧事故」,本质是金属在纯氧中的燃烧。铝、锌、铁都能烧,颗粒越细、压力越高、流速越快,越容易烧。所以氧气管道对材料的要求,核心不是耐蚀,是不燃、不掉颗粒、内壁光洁。
镀锌管在运输、切割、套丝、安装的过程中,锌层会掉屑。切割的锌渣、套丝的铁屑、法兰对中时蹭下来的锌粉,都会留在管内。
氧气在管内的流速,弯头处是直管段的两三倍。颗粒被气流带着走,遇到弯头就撞上去。撞击的能量和速度的平方成正比,流速翻一倍,能量是四倍。
撞出来的坑,就是下一次撞击的起点。坑越深,气流越紊,颗粒越容易在这里聚集,到头来形成一个自加速的过程。前面那个车间的管口喷火,管内壁的凹坑就是这个过程留下的。
低压小流量的氧气(比如 0.1 兆帕以下、DN15 以下的仪表用氧),可以用无缝碳钢管,内壁脱脂,焊接氩弧打底,安装前用氮气吹扫。
压力高一点的,用无缝不锈钢管,304 或者 316L,内壁酸洗钝化。设计压力大于 3 兆帕的,GB 50316 直接建议奥氏体不锈钢。
阀门不能用闸阀。GB 50030 规定,设计压力大于 0.1 兆帕的氧气管道上不得采用闸阀,因为闸阀开关时流速突变,容易把管内的颗粒冲起来。也不能用快开快闭的阀门,阀门内的垫片和填料不能用易脱落碎屑、纤维或者可燃材料。
管道要有静电接地,接地电阻不大于 10 欧姆,室外管道每 80 米至少设一处接地点。管道要有坡度,坡向排水点,水平段坡度不小于千分之二到千分之三。
吹扫用无油干燥的氮气或者空气,流速不低于 20 米每秒,吹到出口的白布上没有锈、没有尘为止。严禁用氧气吹扫,严禁用氧气试压。
压缩空气不是氧气。仪表气、气动工具用气,镀锌管可以用,前提是干燥、除油。这一条在 镀锌管能走压缩空气吗 里讲过,关键是露点和含油量。
氮气是惰性的,镀锌管可以用。但氮气管道有个自己的问题:窒息风险。管廊、地沟、地下室里的氮气管,阀门和放空口要挂牌,放空要引到室外。
蒸汽和氧气完全不同。蒸汽是高温含水,镀锌管在蒸汽系统里的问题不是燃烧,是锌层被冲刷和高温氧化,这一条在 镀锌管能走蒸汽吗 里算过寿命。
氧气和它们的差别,不在腐蚀性,在氧化性。氧化性强的介质,材料的可燃性和颗粒清洁度比耐蚀性重要得多。
已经装了镀锌管走氧气的,五项检查可以判断风险。
看材质证明,是不是无缝管,牌号是什么。看脱脂记录,有没有做、用什么做的、残液怎么处理的。看管内,用内窥镜看弯头和焊缝,有没有凹坑、有没有白色粉末。看接地,接地电阻测了没有、记录在哪。看阀门,是不是闸阀、有没有快开快闭。
五项里有一项不合格,这根管就不该继续走氧气。换管的成本,比一次燃烧事故低得多。
气体管道项目里,管材、阀门、脱脂、检测往往分几家做,界面责任最容易模糊。把介质、纯度、压力、流量、清洁度要求一次写清发到钢管动力,做无缝管的、做不锈钢管的、做脱脂和检测的都能看到,谁负责哪一段,报价里写明白。
镀锌管为什么不能走氧气?
三道关都过不去。脱脂用的碱液和溶剂会腐蚀锌层或残留在锌层微孔里;GB 50316 要求氧气管道宜用无缝管,镀锌管多是焊接管;锌在纯氧中可燃,每克锌燃烧放热约 5.3 千焦,高速气流带的锌屑撞击管壁可被点燃。
氧气管道对管材有什么要求?
GB 50316-2000(2008 年版)第 14.6.6 条:宜选用无缝管子和管件;焊接应采用氩弧焊打底;设计压力大于 3 兆帕时宜采用奥氏体不锈钢管;碳钢管道上调压阀前后 1.5 米宜用不锈钢。安装前按 HG 20202 脱脂,脱脂后用氮气或空气吹净封闭。
氧气管道为什么不能用闸阀?
GB 50030 规定,设计压力大于 0.1 兆帕的氧气管道上不得采用闸阀。闸阀开关时流道突然变化,流速突变,容易把管内的铁锈和颗粒冲起来,颗粒撞击管壁激发能量,可能引燃。也不能用快开快闭型阀门。
氧气管道怎么吹扫和试压?
用无油干燥的氮气或者空气吹扫,流速不低于 20 米每秒,吹到出口白布上没有锈、没有尘。试压用无油水或干燥空气、氮气,严禁用氧气试压,也严禁用氧气吹扫。管道要做静电接地,接地电阻不大于 10 欧姆。
压缩空气和氮气能用镀锌管吗?
都能用。压缩空气要求干燥除油,露点和含油量达标,否则管内积水会腐蚀锌层;接触物料的洁净压缩空气要改用不锈钢。氮气是惰性的,镀锌管没问题,但要注意窒息风险,放空口引到室外并挂牌。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。