欢迎访问本站!
一个汽配厂的设备主管跟我算过一笔账。三条线,两台 75 千瓦螺杆机,主管是 2016 年装的 DN80 镀锌管,十年没动过。去年开始气动夹具动作变慢,末端压力从 0.62 兆帕掉到 0.48,机修把压力上限抬到 0.78 才勉强够用。抬上去这 0.16 兆帕,一年电费多花了四万多。
问题不在空压机,在管子。DN80 走 10 立方每分钟的流量,流速已经三十多米每秒,沿程损失吃掉了一大截压力。
镀锌管能不能走压缩空气?能,而且国标里明确写了可以用。但用在什么等级、多大口径、怎么装,这里面的讲究比给水管多得多。
GB 50029-2014《压缩空气站设计规范》第 9.0.4 条,把管材按空气品质分了三档。
第一档,固体颗粒等级或湿度等级不高于 5 级的管道,可用碳钢管。第二档,高于 5 级但不高于 3 级的干燥和净化压缩空气管道,可用热镀锌钢管或不锈钢管。第三档,高于 3 级的高纯高干空气,必须用不锈钢管或铜管。
这句规定把话说得很清楚:普通车间的一般用气,碳钢管就够;上了干燥机、要求露点更低的用气,镀锌管和不锈钢管在这档;再往上,比如电子、锂电、医药,镀锌管就出局了。
注意条文写的是「热镀锌钢管」,不是「镀锌钢管」。冷镀锌也就是电镀锌,锌层只有 5 到 15 微米,管道内壁根本镀不匀,用在这种场合等于没有防腐。怎么区分冷镀和热镀,另有一篇讲得细,见 冷镀锌管冒充热镀锌,三招认出来。
等级这个词不是虚的,GB/T 13277.1-2008 把压缩空气的洁净度按三项分开定级。湿度等级看压力露点,1 级不高于零下 70 摄氏度,2 级不高于零下 40,3 级不高于零下 20,4 级不高于正 3,5 级不高于正 7,6 级不高于正 10。
按 GB 50029 那条反推,湿度 4 级、5 级的空气,碳钢管就行;上了冷冻式干燥机做到 3 级,就该上热镀锌或不锈钢;吸干机做到 2 级,镀锌管在不在允许范围里,要看固体颗粒那一项有没有超过 3 级。
所以谈管材之前必须先说清用气点要几级。同一座厂房里,吹灰、气动工具、气动夹具、喷涂、仪表风,要求完全不同。逐点定级的方法,冷轧、酸洗线上的压缩空气,露点、含油、含尘到底该定到几级?气动阀老卡、气刀吹不干,GB/T 13277.1 说清 里有整套拆法。
长处很实在。一是耐蚀,车间空气里带水分,碳钢管内壁两三年就一层红锈,锈片剥落会堵气动元件;镀锌层撑得住,室内干燥环境用十年内壁还是亮的。二是便宜,同样口径同样压力,镀锌管加沟槽件的造价大约是铝合金管的三分之一。三是不燃,车间有防火要求时,塑料管和铝管都要额外论证,钢管不用。
短处也得说。第一是锌屑。镀锌管内壁的锌层不是永远不动,含水含油的空气长期冲刷,加上冷凝水浸泡,会生成白色的锌盐和细小的锌片,随气流带到下游,卡在电磁阀阀芯和节流孔里。这也是为什么高级别用气不选镀锌管。
第二是内壁粗糙。镀锌后内壁有锌瘤,局部挂锌,粗糙度比无缝钢管和铝管都大,沿程阻力系数高,同样的口径压损更大。
第三是不能随便焊。GB 50029 第 9.0.8 条说压缩空气管道除设备、阀门处用法兰或螺纹连接外宜采用焊接。镀锌管一焊,锌层就毁,焊完必须按二次镀锌处理。这一条在实际工程里常被跳过,结果变成焊缝一圈锈。
工程上主管流速一般控制在 8 到 12 米每秒,支管不超过 8 米每秒。这个范围不是标准条文,是长期实践的经验值,压损和噪声都在可接受区间。
拿 10 立方米每分钟的机组算,换算成 0.167 立方米每秒。DN50 的内径 53.9 毫米,过流面积 0.00228 平方米,流速 73 米每秒。这个数已经离谱了,气流在管里是呼啸着走的。
DN80 内径 82.5 毫米,流速 31 米每秒,还是偏高。DN100 内径 107.3 毫米,流速 18.4 米每秒。DN125 内径 132.7 毫米,流速 12.1 米每秒。DN150 内径 158.1 毫米,流速 8.5 米每秒。
结论是 10 立方米每分钟的机组,主管至少 DN125,想稳一点就 DN150。市场上大量项目按 DN80 配,装机时够用,一旦加设备就不够,前面那个汽配厂就是这种情况。
算压损能把这件事说得更直白。0.7 兆帕表压、40 摄氏度的空气,密度约 8.9 千克每立方米。DN80 在 31 米每秒下,每米阻力约 1.05 千帕,100 米主管掉 0.105 兆帕。DN125 在 12 米每秒下,每米阻力约 0.097 千帕,100 米只掉 0.0097 兆帕。
两者差十倍。GB 50029 第 9.0.5 条要求,工作压力小于 1.6 兆帕的系统,从空压机出口到最不利点的压力损失不宜超过排气压力的 10%。0.7 兆帕的 10% 是 0.07 兆帕,DN80 走 100 米就超了,还没算弯头和三通。
压缩空气里的水是绕不开的。空气被压缩、冷却,水析出来,积在管子低点。GB 50029 第 9.0.3 条要求输送饱和压缩空气的管道设置能排放积存冷凝液的装置,设有坡度的管道坡度不宜小于 0.002。
千分之二是什么概念?10 米长的管,两端高差 20 毫米。现场做的时候,顺着气流方向往下坡,末端设集水器加自动排水阀。管长超过 30 米,中间也要加。
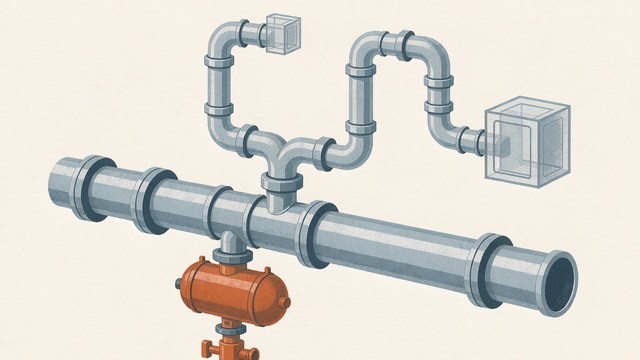
支管要从主管上方接,做成鹅颈弯,先向上再向下。从下方或侧面直接开三通,主管底部的冷凝水会顺着支管流进设备。这一条在图上很不起眼,现场做错的特别多。
管路上尽量不要有 U 形低洼。建筑结构挡着非要绕,低点必须加排水。U 形弯里的水积住了,冬天冻裂,夏天滋生细菌,两头不讨好。
按第 9.0.11 条,管道在用气建筑物入口处应设切断阀门、压力表和流量计,输送饱和压缩空气的还要设油水分离器。这三样加一个分离器,是入口的标准配置,缺一样以后查问题都费劲。
镀锌管的连接有四种:螺纹、沟槽、法兰、焊接。
DN80 以下用螺纹最多,套丝不破坏管身锌层,只要在螺纹处涂富锌漆或者缠四氟带就行。缺点是口径大了拧不动,DN100 以上基本没人这么干。
沟槽是折中方案,滚槽只挤压不加热,锌层损伤集中在槽底一圈,补起来面积小。DN80 以上的压缩空气主管,用沟槽比法兰省工,拆卸也方便。滚槽对壁厚有门槛,薄壁管滚完会缩径。
法兰适合接设备、接阀门、接过滤器。缺点是焊完要补锌,DN100 一面法兰的受损面积就超过 300 平方厘米,补不到位就是隐患。补锌的做法见 镀锌管能不能焊,焊完怎么补锌。
焊接最少用,因为焊完必须二次镀锌,现场做不到,只能靠富锌漆或者热喷锌补救。GB 50029 说「宜采用焊接」,前提是管道按焊接设计、焊后整体防腐,不是拿镀锌管直接焊了事。
埋地这一段,第 9.0.13 条给了两条:埋地敷设的管道应根据土壤腐蚀性做相应防腐处理,室外输送饱和压缩空气的埋地管道应敷设在冰冻线以下。
镀锌层在土壤里的消耗速度,跟土壤电阻率关系很大。一般黏土环境锌的年消耗量在 3 到 5 微米,300 克档的单面锌层 21 微米,撑五到七年;500 克档 35 微米,撑八到十年。所以埋地段光靠镀锌层不够,得加涂层或者做阴极保护。埋地钢管的防腐做法,见 镀锌管埋地,几年开始烂。
穿越铁路和道路时,第 9.0.14 条给了净距:管顶至铁路轨底不小于 1.2 米,管顶至道路路面结构底层不小于 0.5 米。不够就得加防护套管或管沟,套管两端要伸出路肩或坡脚 1 米以上。
室外架空这一段,冬天要防冻。第 9.0.10 条要求寒冷地区室外架空管道采取防冻措施,工作温度高于 100 度的还要做热补偿。空压机出口那段温度能到 80 度以上,直接接一段镀锌管,热胀会把螺纹拉松。
一查口径,按最大用气量核算流速,主管不超过 12 米每秒。二查坡度,用水准仪或者水平尺加塞尺,每 10 米掉 20 毫米。三查支管接口,是不是从上方鹅颈引出。
四查排水,低点和末端有没有集水器和自动排水阀,通电试一遍看能不能排。五查补锌,焊缝和滚槽的补层厚度抽三点。六查强度和气密,按设计压力的 1.5 倍做强度试验,降到设计压力做气密性试验,用发泡剂刷全部接口。
还有一条容易被忽略:管道做完要吹扫。GB 50029 第 9.0.9 条要求干燥和净化压缩空气管道的内壁、阀门和附件,安装前应清洗、脱脂或钝化。镀锌管出厂时内壁有锌灰和加工油,不吹直接通气,这些脏东西全进电磁阀。
吹扫用无油压缩空气,从主管往支管方向吹,末端敞口,风速不低于 20 米每秒,吹到白布上对着看没有锈末油污为止。这一道工序花不了两个小时,能省掉后面半年的气动故障。
车间要扩线、口径要重算、管件要配套,可以把流量、压力、用气点数量、管路走向一次写清,到钢管动力发布需求信息,供货方按同一套参数给方案,比一家家问快得多。
镀锌管走压缩空气,国标允许吗?
允许。GB 50029-2014 第 9.0.4 条规定,固体颗粒等级或湿度等级高于 5 级但不高于 3 级的干燥和净化压缩空气管道,可采用热镀锌钢管或不锈钢管。注意是热镀锌,电镀锌不算。
10 立方每分钟的空压机,主管要多大口径?
按流速 8 到 12 米每秒算,DN125 是 12.1 米每秒,DN150 是 8.5 米每秒,两个都能用,建议 DN125 起步、DN150 更稳。DN80 在这个流量下流速 31 米每秒,100 米主管压损约 0.105 兆帕,超过排气压力 10% 的上限。
镀锌管做气管,会不会掉锌渣堵电磁阀?
会,概率跟空气湿度和洁净等级有关。含水含油的空气长期冲刷内壁,会生成白色锌盐和细锌片。防范靠三条:装干燥机把露点降下来、管路设坡度加排水、末端和电磁阀前加精密过滤。要求等级高于 3 级的场合,直接换不锈钢管。
压缩空气管道的坡度要多大,往哪个方向坡?
GB 50029-2014 第 9.0.3 条要求坡度不宜小于 0.002,也就是每米 2 毫米,10 米掉 20 毫米。方向顺着气流,往集水器和排水点坡。支管从主管上方鹅颈引出,避免主管底部的水流进设备。
镀锌气管焊接后,焊缝那圈怎么处理?
打磨除锈后做修复层,室内可用富锌漆做到 80 到 120 微米,室外或潮湿环境用热喷锌,喷层不低于 100 微米,按 GB/T 9793 执行。条件允许就整段拆下重新热浸镀锌,这是最彻底的做法。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。










