欢迎访问本站!
一个厂房的消防改造,要在 DN200 的喷淋主管上接一根 DN80 的支管。现场没有大号三通,师傅用开孔机在主管上开了个孔,装了一个机械三通,抱箍一紧,看着挺规整。打压到 1.4 兆帕,半小时压降超标,拆开看,孔边的镀锌层被开孔器带起来一圈毛刺,密封圈被割了一道口子。
换了个密封圈,又把孔边的毛刺磨掉,重新打压,这次过了。三个月后同一位置又开始渗,拆开看,孔边锈了一圈,锈把密封圈顶起来。
先给结论:镀锌管开孔接三通,要盯三个数,孔径、孔间距、补强;还要盯一件事,孔边那一圈裸钢必须补防腐。前三个数错了,打压就不合格;后面那件事没做,一两年后从孔边开始漏。
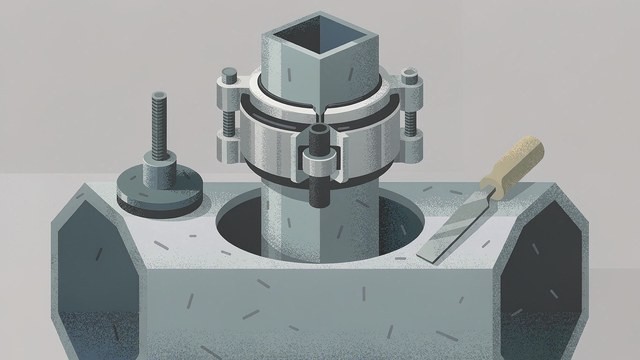
机械三通,也叫抱箍式三通。它不在主管上焊,用一个带支管口的抱箍把主管抱住,靠橡胶圈密封。优点是施工快、不动火、不改管,缺点是密封靠橡胶圈,对孔径和孔边质量敏感。
焊接三通,是在主管上开孔,把支管直接焊上去,或者焊一个成品三通。强度好、密封可靠,但锌层被烧掉一大片,焊完必须二次镀锌或者做加强级补锌,现场很难做到位。
还有一种成品沟槽三通,厂里做好的,两端沟槽、支口沟槽,现场只滚槽和上卡箍。这种最省事,代价是采购周期和价格。
选哪种,看管径和用途。消防喷淋的支管接头,规范对机械三通有明确限制;给水的大口径分支,用成品三通或者焊接更稳;临时改造、小口径分支,机械三通最合适。
这一条很多人不知道,以为孔径只要不超过主管的一半就行。GB 50261-2017《自动喷水灭火系统施工及验收规范》第 5.1.11 条给了张表,规定得很死。
主管 DN50,机械三通的支管最大 DN25;主管 DN65,支管最大 DN40;主管 DN80,支管最大 DN40;主管 DN100,支管最大 DN65;主管 DN125,支管最大 DN80;主管 DN150 及以上到 DN300,支管最大都是 DN100。
机械四通更严一点。DN65 的支管最大 DN32,DN80 是 DN40,DN100 是 DN50,DN125 是 DN65,DN150 是 DN80,DN200 及以上都是 DN100。
看这张表能看出一个规律:主管再大,机械三通的支管也封顶在 DN100。原因是抱箍的密封靠橡胶圈的压缩量,孔径越大,需要的压缩量越大,抱箍本身的刚度跟不上,压力一波动就渗。所以 DN200 主管上接 DN150 支管,机械三通根本不能用,只能上成品沟槽三通或者焊接。
同一个规范的同一条里还有一句:机械三通开孔间距不应小于 500 毫米,机械四通开孔间距不应小于 1000 毫米。
为什么是这个数?两个孔挨得太近,中间的管壁成了一条窄带,抱箍压紧的时候,窄带被两边同时拉,局部应力叠加,管壁容易鼓。孔边还有应力集中,两个孔的应力集中区一重叠,那一段就是整根管最弱的地方。
除了孔与孔,还要离三个位置远一点。
离焊缝。焊缝本身有残余应力,开孔又引入新的应力集中,两个叠加,焊缝容易裂。一般要求孔边距焊缝不小于 100 毫米,重要管段放到 200 毫米。
离弯头。弯头处的水流是紊流,局部流速高,冲蚀重。孔开在弯头下游一倍管径以内,孔边受冲刷,密封圈也受冲击。
离支架。抱箍要占位置,孔离支架太近,抱箍装不进去,或者装进去了螺栓没法拧。留出至少一个抱箍的宽度加扳手空间。
GB 50261-2017 第 5.1.11 条还有一款:配水干管(立管)与配水管(水平管)连接,应采用沟槽式管件,不应采用机械三通。
这一条在实际工程里被违反得很多。原因是立管转水平管的位置,用机械三通最省事,不用对中、不用切管、不用滚槽,套上去拧紧就完事。但立管转水平的位置,正是水流方向改变、压力波动最大的地方,机械三通的密封圈承受的是交变荷载,时间一长就疲劳。
正确的做法是用沟槽式三通,两端滚槽,卡箍连接。滚槽这道工序要注意,滚得太深,管壁减薄,承压不够;滚得太浅,卡箍卡不住。滚槽的深浅和管壁减薄量,镀锌管改沟槽,滚槽这步最费管 里有一组实测数据可以参考。
GB 50261-2017 要求,沟槽式管件连接时,管道连接沟槽和开孔应用专用滚槽机和开孔机加工,并应做防腐处理;沟槽、孔洞处不得有毛刺、破损性裂纹和脏物。
专用的开孔机,是一个中空的孔锯加一个定位芯轴。芯轴先插进已经焊好的定位座或者专用的开孔阀,孔锯沿着芯轴走,切出来的孔圆、边缘整齐。用普通的手电钻加开孔器,手持不稳,孔会椭圆,边缘有毛刺。
孔开完,三件事要做。
一是去毛刺。孔的内外边缘用半圆锉或者刮刀走一圈,手感不能有挂手的棱。毛刺是割密封圈的头号原因,也是应力集中点。
二是清铁屑。开孔时落进管内的铁屑必须清出来,留在管里会堵喷头、磨损阀门。大口径管可以用磁铁加湿布,小口径管干脆拆下来吹扫。
三是补防腐。孔边那一圈是裸钢,锌层被切掉了。补的方法是用富锌漆或者冷镀锌喷剂,涂两道,干膜做到 80 微米以上。涂的时候要把孔的内壁也带到,那里最容易积水。
焊接三通不是随便开个洞焊上就行,开孔削弱了主管的截面,要补回来。
常规的判断是开孔率。开孔直径不超过主管内径的三分之一,一般不需要补强;超过三分之一,要做补强。补强的形式有三种:加补强圈、加厚支管壁、把支管插入主管内一定长度形成内置补强。
补强圈的做法最常用。圈的内径等于支管外径,外径按需要补强的面积算,一般做到支管外径的 1.5 到 2 倍,厚度不小于主管壁厚。补强圈要开一个检漏孔,M10 的螺纹孔,焊完打压的时候从这里检查焊缝有没有渗漏。
焊接的顺序也有讲究。先焊支管与主管的内圈,再焊外圈,收尾焊补强圈。每道焊缝焊完清渣,检查有没有气孔。镀锌管焊接的锌烟问题,在 镀锌管支架,焊接还是螺栓 里提过,开孔焊接的烟量比支架焊接大,通风要跟上。
开孔的位置,是整根管子上涂层最不连续的地方。孔边一圈裸钢,外面是锌层,里面是水,形成一个典型的缝隙腐蚀环境。
补防腐的材料要和锌层兼容。环氧富锌漆、冷镀锌喷剂、无溶剂环氧,这三种都可以。普通的醇酸防锈漆不行,它在锌层上的附着力差,皂化以后起皮,起皮的地方比不刷还烂得快。
施工顺序:除油、除白锈、打磨到 St2、刷第一道、表干后第二道。机械三通的抱箍压上去之前,孔边的漆必须干透,不然漆被挤压移位,反而形成空隙。
抱箍本身的螺栓、螺母也要防腐。埋在混凝土里或者潮湿位置的,用不锈钢螺栓,或者热浸锌螺栓加防腐膏。这一条在规范里也有要求:埋地的沟槽式管件的螺栓、螺帽应做防腐处理。
喷淋系统的水压强度试验,试验压力是设计压力的 1.5 倍,且不低于 1.4 兆帕。稳压 30 分钟,压降不超过 0.05 兆帕为合格,然后降到工作压力做严密性试验,稳压 24 小时,不渗不漏。
开孔的位置,打压时要重点看。方法是在抱箍下方垫一张白纸或者白布,看有没有水痕。有些渗漏很慢,半小时看不出来,两小时才显。建议在试验压力下多观察一段时间,尤其是大口径主管上的机械三通。
运行后的复查,看三样:抱箍有没有位移、孔边有没有锈迹、螺栓有没有松动。第一年每季度看一次,第二年半年一次,之后随年度检查走。
改造项目里,主管、支管、三通、卡箍常常分几家买,接口尺寸对不上是常事。把主管口径、支管口径、压力等级、连接形式一次写清发到钢管动力,做管的、做沟槽件的、做机械三通的都能看到,报出来的东西才能直接装。
机械三通的支管最大能开多大?
按 GB 50261-2017 表 5.1.11:主管 DN50 支管最大 DN25,DN65 和 DN80 是 DN40,DN100 是 DN65,DN125 是 DN80,DN150 到 DN300 都是 DN100。主管再大,支管也封顶在 DN100,因为抱箍的密封靠橡胶圈压缩量,孔径越大越难保证。
两个机械三通之间要隔多远?
GB 50261-2017 规定,机械三通开孔间距不应小于 500 毫米,机械四通不应小于 1000 毫米。孔挨太近,中间的管壁成窄带,抱箍压紧时两边同时拉,应力叠加,管壁容易鼓。另外孔边距焊缝不小于 100 毫米,重要管段放到 200 毫米。
立管转水平管能用机械三通吗?
不能。GB 50261-2017 第 5.1.11 条规定,配水干管(立管)与配水管(水平管)连接应采用沟槽式管件,不应采用机械三通。这个位置水流方向改变、压力波动最大,机械三通的橡胶圈承受交变荷载,容易疲劳渗漏。
开孔以后孔边怎么防腐?
孔边一圈是裸钢,要先去掉毛刺,清掉管内铁屑,再补锌。材料用环氧富锌漆或冷镀锌喷剂,涂两道,干膜做到 80 微米以上,孔的内壁也要带到。不能用普通醇酸防锈漆,它在锌层上附着力差,皂化起皮以后比不刷烂得更快。
焊接三通什么时候要补强?
常规看开孔率:开孔直径不超过主管内径三分之一,一般不需补强;超过三分之一要做补强。补强圈的内径等于支管外径,外径做到支管外径的 1.5 到 2 倍,厚度不小于主管壁厚,圈上开一个 M10 检漏孔,打压时检查焊缝渗漏。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。