欢迎访问本站!
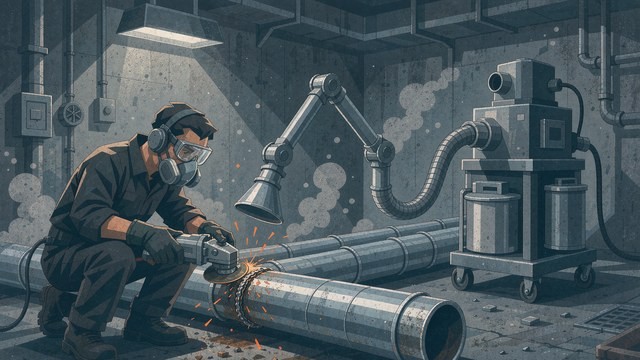
一个维修改造项目,班组在地下室处理镀锌管的焊口和局部锈点,用角磨机配钢丝轮,一干就是一上午。中午有人开始嗓子发紧、嘴里有股金属味,晚上回家发烧、打寒战、浑身酸痛,第二天自己好了。
去医院查,血象白细胞升高,胸片没事,医生问清楚职业,说是金属烟热。
很多人以为打磨只是「脏」,戴个一次性口罩就行。实际不是。打磨镀锌件产生的不是普通灰尘,是含锌的细颗粒和氧化锌烟,粒径小到能进肺泡,吸进去会引起全身反应。而且它的职业接触限值比一般粉尘严得多。
先把限值摆出来,再讲怎么防。
GBZ 2.1-2019《工作场所有害因素职业接触限值 第 1 部分:化学有害因素》里,氧化锌的 PC-TWA 是 3 毫克每立方米,PC-STEL 是 5 毫克每立方米。前者是 8 小时时间加权平均,后者是 15 分钟短时间接触。
对比一下:其他粉尘的总尘 PC-TWA 是 8 毫克每立方米,电焊烟尘是 4 毫克每立方米。氧化锌的限值比一般粉尘严将近三倍,因为它的毒性不是靠量堆积,是靠引发全身炎症反应。
很多班组配的是普通防尘口罩,KN90 或者 KN95。这类口罩对 0.3 微米以上的颗粒有过滤效率,但金属烟的一次粒径在 0.05 到 0.1 微米,属于最穿透区间,加上口罩边缘漏气,实际防护效果打对折。防金属烟要用 P2 以上的呼吸器,最好配半面罩加 P3 滤盒。
角磨机配钢丝轮或者百叶盘,转速一万转以上,磨点的温度能到几百度。锌的熔点是 419.5 摄氏度,沸点 907 摄氏度。磨点的瞬时温度超过熔点很常见,局部甚至接近沸点。
温度超过熔点,锌软化、被钢丝轮刮下来,形成几微米到几十微米的颗粒,这是粉尘,靠重力沉降,戴口罩能挡一部分。温度接近沸点,锌蒸发,在空气里氧化冷凝成氧化锌,粒径 0.05 到 0.2 微米,这是烟,飘在空气里不沉降,口罩挡不住。
所以同一个动作,产生两种东西,防护要求不一样。现场看到的白烟、闻到金属味,那是烟;落在工作服上的灰白色粉末,那是尘。两种都要管。
DN100 的管子,外径 114.3 毫米,一圈环缝的周长 0.36 米。焊口两侧各 20 毫米的热影响区都要打磨,总面积 0.36 乘 0.06,约 0.022 平方米。
按 85 微米锌层、607 克每平方米算,这块面积上的锌是 13 克。焊缝本身的锌层已经被烧掉,实际要打磨的是两侧各 20 毫米的完好锌层,加上焊缝的氧化皮。
13 克锌,如果全部变成可吸入颗粒,在 100 立方米的地下室里均匀分布,浓度是 130 毫克每立方米。实际不会全部变成尘,按 10% 算,13 毫克每立方米,也是 PC-STEL 的 2.6 倍。而且不会均匀分布,磨点周围半米内浓度是平均值的十几倍。
一条焊缝就超标,一个班组一上午打磨十几条,浓度累积起来更高。地下室没有自然通风,靠门窗那点对流,换气次数不到每小时 1 次,粉尘和烟能在里面飘几个小时。
吸入氧化锌烟后 4 到 8 小时,出现发热、寒战、肌肉酸痛、头痛、恶心,有的人体温到 39 度,血象白细胞升高。症状一般 24 到 48 小时自行缓解,所以很多人当成感冒,不当回事。
这个反应的本质是氧化锌颗粒在肺泡里引起中性粒细胞聚集,释放内源性致热原。反复发作,会出现耐受,症状变轻,但不等于没有损伤。长期高浓度接触,慢性呼吸道症状、肺功能下降的风险是存在的。
处理办法是脱离现场、休息、多饮水、对症处理。出现高热不退或者呼吸困难,要就医并说明职业接触史。班组里发生一次,就该查一次现场浓度,别只当成个人体质问题。
最有效的一招是不产生粉尘。
焊缝的处理,如果只是为了刷漆或者补锌,未必要把锌层全磨掉。手工用钢丝刷或者砂布把氧化皮和浮锈清到 St2 级,露出金属光泽即可,不必用角磨机高速打磨。手工处理的粉尘量只有机械打磨的十分之一,而且颗粒粗,沉降快。
局部锈点,可以用化学除锈膏。磷酸基的除锈膏涂上去,反应十几分钟,擦掉、冲净、干燥,再做补锌或者刷漆。这个办法不产生粉尘,缺点是冬天反应慢,冲水要处理好,别让酸液流到别处。
切口的补锌,也可以用富锌涂料直接涂,表面做到 St2 就行,不必打磨到 Sa2.5。富锌涂料的锌粉含量高,对表面处理的容忍度比普通漆好。这一点在 镀锌管切割,切口怎么防腐 里讲过具体的配套做法。
必须机械打磨的,改用低转速的砂带机或者带吸尘罩的角磨机。转速降下来,磨点温度低,产生的烟少,粉尘颗粒也粗。带吸尘罩的角磨机,罩子直接接软管到吸尘器,源头就把粉尘收走。
移动式除尘器配万向吸气臂,是打磨作业的标配。选型看三个参数。
风量不低于每小时 1000 立方米,理想 2000。风量太小,罩口捕集不住。风量按罩口面积乘以控制风速算,罩口 0.1 平方米、控制风速 0.5 米每秒,需要每小时 180 立方米,但实际因为扰动和距离衰减,要放大五到十倍。
捕集罩离磨点不超过 50 毫米。距离是捕集效率的杀手,罩口离得远一倍,需要的风量翻四倍。现场常见的错误是把罩子架在一边,人蹲着磨,粉尘早就飘走了。
滤芯要能过滤 0.3 微米颗粒,效率 99.9% 以上,最好是 H13 级。普通布袋过滤不了金属烟,烟直接从布袋穿过去,等于白装。滤芯要定期清灰或者更换,堵了之后风量骤降,防护失效。
地下室作业还要考虑补风。除尘器往外排风,房间没有补风,负压上来,排风效率下降。要么用内循环的净化机,要么开一台送风机。
呼吸防护按 GB/T 18664 选用,按 GB 39800.1 配备。打磨镀锌件属于颗粒物防护,选过滤式半面罩配 P3 滤盒,或者 N99/P3 级别的随弃式口罩。KN95 只能作为短时间、低浓度的补充,不能作为主要防护。
面罩要密合。胡子、鬓角、眼镜腿都会造成漏气,戴之前做正压和负压检查:捂住滤盒呼气,面罩应微微鼓起不漏;吸气,面罩应贴合脸部。密合不好,再高的过滤效率也没用。
身体防护用连体工作服,袖口和裤口收紧,避免粉尘进入。戴护目镜和防尘帽,角磨机的飞溅和粉尘对眼睛是双重威胁。
作业结束不要在现场拍打工作服,也不要用压缩空气吹身上的灰。压缩空气会把沉积的粉尘重新扬起来,浓度瞬间超标。正确做法是用吸尘器吸,或者在指定区域换下工作服,单独清洗。
锌粉是可燃性粉尘,细度高的时候遇火花会爆燃。打磨产生的锌粉尘在空气中悬浮,浓度到几十克每立方米就有爆炸风险,虽然打磨作业一般达不到这个浓度,但除尘器内部和管道里会积存,遇到火星就是隐患。
做法有几条:除尘器选防爆型,电机和电气符合粉尘防爆要求;管道用导电材质并接地,避免静电积聚;作业区周边三米内清理可燃物;配干粉灭火器;不在除尘器附近动火。
打磨和焊接不要同时在同一区域做。焊接有明火和飞溅,打磨有粉尘,两者叠加风险最大。要交叉作业,先打磨清理,再焊接,中间清一次场。
焊接产生的锌烟,跟打磨的粉尘还不完全一样,浓度更高、粒径更细。焊接时的防护在 镀锌管焊接,锌烟怎么防 里讲得比较细,两篇配合看,整个工序的防护就完整了。
还有个管理动作经常被忽略:作业前测一次背景浓度和作业中测一次个体浓度,按 GBZ 159 的采样规范做,氧化锌用滤膜采样、原子吸收或者 ICP 测定。数据出来,才知道现有的通风和防护够不够,也才有依据去申请除尘设备和防护用品。凭感觉判断,永远算不清这笔账。
打磨除锈用的除尘器、防爆吸尘器、呼吸防护用品、富锌修补漆,采购时常常被当成辅材随便买。把作业量、粉尘性质、需要达到的浓度限值列成清单发到钢管动力,做工业除尘和防护用品的厂能按工况配设备,滤芯等级和风量也写得清楚,比临时凑合买一台家用吸尘器强得多。
打磨镀锌管的粉尘,限值是多少?
按 GBZ 2.1-2019,氧化锌 PC-TWA 3 毫克每立方米、PC-STEL 5 毫克每立方米,比其他粉尘的 8 毫克严得多。打磨一条 DN100 环缝两侧锌层,13 克锌按 10% 成尘算,100 立方米空间里就是 13 毫克每立方米。
KN95 口罩够不够?
不够。金属烟粒径 0.05 到 0.2 微米,正在最穿透区间,KN95 对这部分效率有限,加上边缘漏气,实际防护打对折。建议半面罩配 P3 滤盒,或者 N99/P3 随弃式口罩,戴前做密合检查。
金属烟热是什么感觉,要不要紧?
吸入氧化锌烟后 4 到 8 小时发热、寒战、肌肉酸痛,体温可到 39 度,白细胞升高,一般 24 到 48 小时自行缓解,常被当成感冒。反复发作会出现耐受,但慢性呼吸道风险仍在,发生一次就该测现场浓度。
能不能不打磨,直接刷漆或者补锌?
多数情况可以。手工钢丝刷或砂布做到 St2 级,露出金属光泽就能涂富锌涂料;局部锈点用磷酸基除锈膏,反应后擦净冲净。这两种做法粉尘量只有机械打磨的十分之一,是源头治理的首选。
移动式除尘器怎么选?
三个参数:风量不低于每小时 1000 立方米,理想 2000;捕集罩离磨点不超过 50 毫米;滤芯对 0.3 微米颗粒效率 99.9% 以上,H13 级。普通布袋过滤不了金属烟。地下室还要考虑补风或者用内循环净化机。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。