欢迎访问本站!
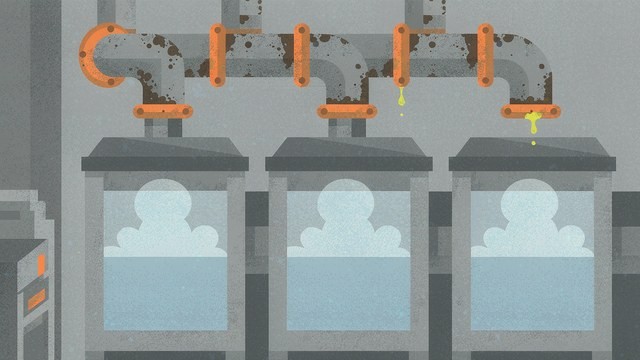
一个电镀园区做集中改造,车间里的排风管、废液管、冲洗水管混在一张图上,施工队按惯例全用了镀锌钢管。半年后,镀铬槽旁边的排风支管先从弯头处滴黄水,地面一片锈迹,再往下两个月,管子直接烂穿,酸雾从破口往外冒。
车间主任觉得奇怪,说排风管里只是风,怎么比泡在酸里的管子烂得还快。拆下来看,管底积着一层浅绿色液体,pH 试纸一测,1 到 2 之间。
结论是:电镀车间对镀锌管来说是最差的几种环境之一,而且凶的不止一种药水。酸、碱、铬、氰,四类东西各自用不同的方式啃锌层,加上车间常年高温高湿,锌层的消耗速度能到普通环境的几十倍。
要判断一段管子能用多久,得先弄清它接触的是哪一类。
锌是两性金属。pH 低于 6 时,酸直接溶解锌,放出氢气;pH 高于 12.5 时,锌生成可溶的锌酸盐,也是溶解。只有 pH 6 到 12.5 之间,锌表面能维持一层氢氧化锌或者碱式碳酸锌的钝化膜,腐蚀速率降到每年几微米。
电镀车间的药水,几乎全部落在这个窗口之外。盐酸酸洗 pH 在 1 以下,硫酸差不多,硝酸更低;碱液除油用氢氧化钠,浓度 30 到 60 克每升,pH 到 13.5 以上。锌在这两头都没有活路。
这个窗口也解释了一个现象:同样在电镀车间,自来水管、消防管反而能用几年,因为它们走的是 pH 7 左右的自来水,锌层处于稳定区。烂得快的,都是接触药水或者药水蒸气的那些。
酸洗槽用盐酸,浓度 10% 到 20%,常温到 40 摄氏度。锌在盐酸里溶解是放氢反应,反应速率随浓度和温度上升很快。10% 盐酸常温下,锌的溶解速率在每年几毫米的量级,85 微米的锌层,几分钟到几十分钟就见钢。
实际管路不会泡在酸洗槽里,但酸雾和飞溅足够。槽边抽风把酸雾吸进管道,酸雾在管壁上冷凝成液膜,pH 到 1 到 2,管底积液处长期浸泡。这种情况下,管子从内壁往外烂,外面看着还是亮的,一捅就破。
硫酸的情况类似,但稀硫酸和浓硫酸的表现不同。浓度高于 70% 的浓硫酸会让钢钝化,反而没那么凶;浓度 10% 到 30% 的稀硫酸最伤,电镀前处理用的正是这个区间。
还有一个安全隐患:锌与酸反应产生氢气。管道密闭、空间不通风,氢气积聚到 4% 就有爆炸风险。排风管、废液管如果用的是镀锌件,检修动火前必须测爆。
除油槽用氢氧化钠,配碳酸钠、磷酸钠,温度 60 到 80 摄氏度。这个温度下 pH 13 以上,锌生成锌酸钠溶解,速率比酸洗慢一些,但在高温下并不温和。
电解除油更狠,工件挂在阴极或者阳极,管路上的杂散电流会让金属腐蚀加速。有些车间的挂具清洗水管离槽子很近,溅上的碱液在管壁上干结,形成局部高浓度,那一片的锌层掉得比周围快得多。
碱脆是另一个问题。碳钢在高温高浓度碱液里会产生碱应力腐蚀,焊缝热影响区最先开裂。镀锌管焊过的地方,锌层烧掉,剩下的碳钢直接暴露在碱里,裂缝从焊趾起。
这一条跟直觉相反。镀铬槽、钝化槽里的铬酸是强氧化剂,它对锌的作用不是溶解,是钝化。铬酸盐在锌表面生成一层铬酸锌的转化膜,这层膜致密、不溶,是锌最有效的缓蚀剂之一。工业上给镀锌件做铬酸盐钝化,用的就是这个原理。
所以泡在铬酸里的镀锌管,往往比泡在盐酸里的活得久。真正的问题不在腐蚀,在污染。六价铬是致癌物,GB 21900《电镀污染物排放标准》对总铬和六价铬有严格限值,管道、阀门、垫片上的铬酸残液在检修时会变成含铬废液,处理起来比换一段管贵得多。
钝化槽旁边的管子要防的是铬酸雾。铬酸雾冷凝后在管壁形成液膜,浓度不高,但检修时必须按含铬废物处置,不能随便冲进地沟。这一点在 脱硫塔旁的镀锌管,能撑多久 里也提到类似逻辑,介质不一定要多浓,关键是它属于哪一类污染物。
氰化镀锌、氰化镀铜、氰化镀银的槽液里含氰化钠或者氰化钾,浓度几克到几十克每升。氰根对锌是极强的络合剂,生成四氰合锌络离子,溶解速度比氨还快。
更麻烦的是安全。氰化物遇酸产生氰化氢,剧毒,致死浓度很低。含氰废液管道如果用了镀锌管,锌溶解后进入废液,含锌污泥的处理成本上升;一旦管道渗漏,氰化物进地沟,后果不是换个管子能解决的。
含氰系统的管道,材质一律用塑料或者不锈钢,绝不能用镀锌和铜。检修时要按剧毒作业管理,先冲洗、再检测、再动火。
电镀车间的环境温度常在 30 到 40 摄氏度,槽液温度更高,除油 60 到 80,酸洗 40 到 60,有些工艺到 90。温度每升高 10 摄氏度,化学反应速率大致翻一倍,腐蚀速率大致也按这个规律走。
叠加湿度。车间里槽子敞开,蒸发量大,相对湿度常年 80% 以上,锌腐蚀的临界湿度是 70%,超过这条线,锌表面始终有一层水膜,大气腐蚀从「干」变成「湿」,速率差几倍。
车间气流也参与其中。槽边抽风罩离槽面 150 到 200 毫米,抽走的是最浓的一股酸雾,可总有一部分逸散到车间里,被顶部的排风口带走。这些逸散的酸雾会在屋顶管道的低温段冷凝,屋顶温度比车间低 5 到 10 摄氏度,凝液就挂在横管的顶部,往下滴。检修时掀开保温,看到的锈点常常在管的上面而不是下面。
所以电镀车间的镀锌管,寿命往往不是按年算,是按月算。露天环境下 85 微米能撑二十年,同样厚度在酸雾环境里可能撑不过半年。
GB/T 50046《工业建筑防腐蚀设计标准》的思路是按腐蚀性介质的分区和等级选材,不是整厂一个材质。电镀车间可以分成四块。
一般给水和消防段,可以用热镀锌钢管。这一段走的是自来水,pH 中性,锌层稳定,还能省造价。消防系统按 GB 50974 本来就用热镀锌管。
酸碱药液输送段,用 PP、PVC、PVDF 或者 FRP。压力不高的话 PP 最经济,温度高的用 PVDF,含铬和含氰的用 PVDF 或者 PTFE 衬里。这一段不要用金属,任何金属在这类介质里都有寿命问题。
酸雾排风段,用 PP、PVC 或者 FRP。风管比液管更容易被忽视,因为「只是风」,但冷凝液是最浓的。风管要有坡度,低点设排液口,把冷凝液导走,不要积在管底。
漂洗水段,水质接近中性,可以用镀锌管或者不锈钢。漂洗水温度高、含少量药剂,用 316L 更稳,用镀锌管要注意流速和积水。
第一件事是画一张介质图,把每段管子接触什么、浓度多少、温度多少标上去。这张图比任何巡检记录都有用,它直接告诉你哪几段是高风险。
第二件事是挂片。在代表性的管段里挂一片与管材相同的锌片,三个月取出来称重,算出腐蚀速率。这是最土也最准的办法,比测厚更早发现趋势。
第三件事是测厚加点。弯头外弧、三通、管底积液处、法兰下游,这四个位置固定测厚,每季度一次。壁厚减薄到设计值的七成,就排更换。
第四件事是治漏。电镀车间的漏点不能带压补,介质有腐蚀性,卡箍和胶泥撑不住,还可能把药水喷到人身上。正确的做法是隔离、冲洗、切段更换。带水补漏的一般方法在 镀锌管漏水,带水怎么补 里讲过,但含酸碱和含氰的管路不适用。
第五件事是支架。支架和管卡如果是碳钢镀锌件,在酸雾里比管子烂得还快,管子失去支撑会下垂、会积水。支架建议用同材质塑料衬垫,或者用不锈钢加绝缘垫,隔断电偶。
电镀车间的耐蚀管材、风管、泵阀,规格杂、材质要求细,普通五金渠道给不了材质证明。把介质种类、浓度、温度、流量和材质要求列成清单发到钢管动力,做防腐管材和塑料管件的厂能按介质报价,也能把执行标准和检测报告一起给,省去反复确认。
电镀车间哪种药水对镀锌管最凶?
盐酸和含氰槽液。盐酸 pH 在 1 以下,锌直接放氢溶解,85 微米锌层几十分钟见钢;氰根与锌生成可溶络合物,溶解比氨还快。碱液和铬酸相对慢一些,铬酸甚至会钝化锌表面。
为什么排风管比液管烂得还快?
因为酸雾在管壁上冷凝成液膜,浓度比槽液还高,而且管底积液长期不流动。液管是满管流动,反而不断被稀释。排风管如果没有坡度和排液口,冷凝液就一直在管底泡着。
六价铬槽旁边的镀锌管,能用吗?
腐蚀上相对温和,铬酸盐会在锌面生成转化膜起缓蚀作用。但六价铬是致癌物,GB 21900 对总铬和六价铬有严格限值,管壁残液和检修废液要按含铬废物处置,处理成本高于换管,一般不建议用。
电镀车间的给水管还能用镀锌管吗?
一般给水和消防段可以。这两段走的是中性自来水,锌层处于 pH 6 到 12.5 的稳定区,腐蚀速率低。要避免的是把给水管走在槽子正上方或者酸雾直冲的位置,飞溅和滴液会让局部提前失效。
酸碱药液管用什么材质比较稳?
常温低压用 PP 或 PVC,性价比高;温度高或者含铬、含氰的用 PVDF,必要时 PTFE 衬里;大口径低压可用 FRP。法兰垫片用 PTFE 或 FKM,金属件一律避开,包括支架和螺栓。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。