欢迎访问本站!
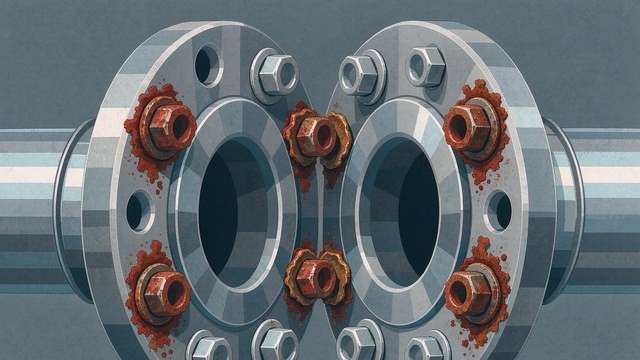
一个化工园区的管廊,镀锌管用了三年,管身锌层还亮着,法兰上的螺栓已经锈成一团疙瘩,用扳手拧不动,到头来只能拿角磨机割。同一处,管子没坏,螺栓先坏。
现场有人说是螺栓买便宜了。换成不锈钢的,一年后又出现问题:不锈钢螺栓和不锈钢法兰之间咬死,拆的时候直接把螺纹拉毛。
结论是:镀锌管配的螺栓,天生就是一个薄弱环节。管子是热浸镀锌,锌层几十微米;螺栓大多是电镀锌,锌层几微米。两者放一起,管子能用二十年,螺栓四年就该换。这个差距不是质量差,是两种工艺本身的差别。
把工艺、电偶、缝隙三件事拆开看,就知道该在哪儿改。
热浸镀锌是把工件浸进 450 摄氏度左右的锌液,锌和铁反应生成锌铁合金层,再外面包一层纯锌,总厚度按 GB/T 13912 分档,6 毫米以上工件平均 85 微米、局部 70 微米,3 到 6 毫米平均 70、局部 55。
电镀锌是电解沉积,按 GB/T 5267.1 的普通级,镀层厚度通常在 5 到 8 微米,好的到 12 微米。差距是十倍。
为什么螺栓不做热镀锌?因为热镀锌温度高,会改变高强度螺栓的力学性能,而且锌液会在螺纹上堆积,把牙型糊住,拧不进去。所以高强度螺栓只能电镀,或者用别的涂层。这一条限制,决定了螺栓的锌层天生就薄。
还有一个工艺细节。电镀时电流密度在尖角处高、凹处低,螺纹的牙顶镀得厚,牙底镀得薄。牙底恰恰是应力集中和积液的地方,最容易锈的也正是这里。剖开一颗用过的螺栓看,牙顶还有锌,牙底已经是锈。
按 ISO 9223 的分档,C3 工业或城市环境,锌的年腐蚀速率 0.7 到 2.1 微米,取 1.5。电镀锌 6 微米除以 1.5,四年。热镀锌 50 微米除以 1.5,三十三年。
C4 环境(海岸、重工业、除冰盐)速率 2.1 到 4.2 微米,取 3。电镀锌两年,热镀锌十六年。C5 环境取 6,电镀锌一年,热镀锌八年。
管廊那个项目在化工园区,空气里带酸性气体,属于 C4 偏 C5,电镀螺栓一年到两年锈死,跟现场看到的完全对得上。
还要考虑螺栓的特殊性。螺栓的表面积与体积比大,一颗 M16 的螺栓表面积是同样长度管段的好几倍;螺栓的棱角、螺纹、倒角都是几何突变,锌层在这些位置最薄;螺栓还要承受预紧力,应力会加速腐蚀。三个因素叠加,实际寿命比上面算的还要短三到五成。
碳钢的电极电位约负 0.44 伏,锌负 0.76 伏,不锈钢在钝化状态下接近 0 到正 0.2 伏,铜正 0.2 伏。把碳钢螺栓装在不锈钢法兰上,两者电位差 0.4 到 0.6 伏,在海水中能到 0.6 伏以上。
电偶腐蚀的破坏程度跟面积比有关。阴极面积大、阳极面积小,阳极的腐蚀电流密度就高,腐蚀集中在小面积上,速度成倍增加。螺栓就是那个小阳极,法兰是大阴极。面积比十比一,螺栓的腐蚀速率能翻三到五倍。
所以镀锌管配不锈钢法兰、配铜阀,螺栓是最先牺牲的零件。这不是螺栓质量差,是它被安排在了电偶电池的阳极位置。
反过来,全不锈钢螺栓配不锈钢法兰,电位一致,不会电偶腐蚀,但会出现咬死。不锈钢螺纹在没有润滑的情况下拧紧,接触面冷焊,拆的时候螺纹拉毛,这在现场很常见。
螺母和垫圈之间、垫圈和法兰之间、两块法兰之间的缝隙,宽度只有零点几毫米到几毫米,水能进去,但流不动。缝隙里的氧很快被消耗完,形成氧浓差电池,缝内成为阳极,缝外成为阴极,腐蚀集中在缝内。
缝隙腐蚀的特点是起始温度低、一旦开始就自催化。缝内金属离子浓度升高,为了维持电中性,氯离子迁入,形成盐酸,pH 降到 2 到 3,腐蚀加速。不锈钢对缝隙腐蚀尤其敏感,碳钢也一样。
现场看到的锈,往往不是螺栓杆露在外面的部分,而是螺母下面那一圈。拆开螺母,杆上有一道明显的锈沟,那就是缝隙腐蚀留下的。
解决办法有两个。一个是把缝隙填掉,安装时在螺纹和垫圈接触面涂一层密封脂或者富锌膏,把水和氧挡在外面;另一个是把缝隙做成排水的,垫圈不要用平的,用带凸台的,让水能流走。
8.8 级以上的螺栓,电镀过程中会析出氢,氢原子渗进钢里,在应力集中处聚集,几个小时后突然断裂,这叫氢脆延迟断裂。断裂前没有任何变形,看起来像脆性断裂,断口在牙底或者头部过渡圆角。
防止氢脆的办法是镀后去氢,在 200 摄氏度左右保温几个小时,把氢赶出来。但去氢要在镀后四小时内做,很多小厂做不到,或者干脆省了这道工序。
10.9 级以上的螺栓,一般不建议电镀锌,改用达克罗(锌铝涂层)或者机械镀锌,这两种工艺不析氢,没有氢脆风险。这也是为什么风电、桥梁上的高强度螺栓大多是达克罗涂层,颜色是银灰或者黑色,不是镀锌的亮白。
室内干燥环境,电镀锌螺栓够用。室内湿度低,锌的消耗慢,六微米能撑十年以上。这也是大部分民用建筑的常规做法。
室外或者潮湿环境,用热浸镀锌螺栓。ISO 10684 对紧固件热浸镀锌有专门规定,镀层厚度按规格分档,平均 40 到 50 微米量级,还要做螺纹的配合性检查,因为锌层会占掉牙型间隙,螺母要配加大攻丝的。热镀锌螺栓的颜色偏暗、表面有锌花,好认。
重腐蚀环境或者高强度螺栓,用达克罗或者锌铝涂层。涂层厚度 6 到 10 微米,耐盐雾能到 1000 小时以上,等效于热镀锌,而且不析氢。缺点是颜色不统一,价格比电镀高两三倍。
不锈钢螺栓适合有洁净要求或者强腐蚀的场合,但要配防咬死剂,或者用 A4(316)配 A2(304)的异种搭配,减少冷焊。
还有一种土办法,用富锌底漆把螺栓整体刷一遍,包括露出的螺纹,再刷面漆。这个做法在 镀锌管刷油漆,为啥总掉 里讲过配套问题,螺栓表面光滑,底漆附着力差,要先打磨拉毛。刷漆的螺栓拆卸时会破坏漆膜,拆一次要补一次。
垫圈每颗螺栓不超过一个。GB 50235 第 7.3.4 条要求同规格螺栓、方向一致、对称紧固,每颗螺栓垫圈不超过一个,螺母拧入后与螺栓宜齐平。垫圈多了,缝隙多,腐蚀面也多。
螺纹外露 2 到 3 扣。GB 50242 第 3.3.15 条要求螺栓外露不大于 2 倍螺距且不低于螺母。外露的螺纹没有锌层保护,是最先锈的地方,装完要涂富锌漆或者套塑料帽。
拧紧分三遍。第一遍 50% 扭矩,第二遍 80%,第三遍 100%,按十字交叉顺序。一次拧到位的螺栓,预紧力不均匀,垫片受力不匀,缝隙大小不一,腐蚀从最松的那一侧开始。扭矩的具体数值在 镀锌管法兰螺栓,扭矩到底打多少 里有对照表。
高温、低温、露天、腐蚀环境,螺栓要涂二硫化钼或者石墨。GB 50235 第 7.3.6 条对此有规定,涂的目的是防止咬死,让下次能拆。不涂的螺栓,两年后就是焊死在一起。
焊接支架和螺栓支架,选哪个也有讲究。镀锌管支架,焊接还是螺栓 里讲过,焊接会烧掉锌层,焊完要补;螺栓不烧锌层,但螺栓本身是薄弱点。潮湿环境里,焊接加补锌往往比螺栓更耐久。
每年检查一次,重点看螺母下面有没有锈痕、垫圈有没有鼓、螺纹露头有没有变细。发现有锈,趁还能拧动,拆下来换新的,涂上防咬剂再装回去。等到锈死再处理,只能割。
拆装三次以上的螺栓,建议换新。螺纹反复受力和磨损,牙型已经变形,预紧力打不到设计值,密封也靠不住。
锈死的螺栓不要用气割。气割的温度高,会把法兰密封面烧变形,割完法兰就废了,得整段换。正确做法是用渗透油浸泡、用冲击扳手、或者用螺母劈开器。实在不行,割螺母保螺栓,割的时候贴着螺母割,别伤法兰。
镀锌管配套的法兰螺栓、垫圈、防咬剂、富锌修补漆,看着是小件,实际最容易被漏掉。把管径、法兰规格、螺栓等级、使用环境列成清单发到钢管动力,做紧固件和防腐材料的厂能按等级配货,热镀锌和达克罗的都能报,省得工地临时去五金店抓一把电镀的凑数。
镀锌管的螺栓为什么比管子先锈?
工艺不同。管子是热浸镀锌,锌层几十微米;螺栓多是电镀锌,按 GB/T 5267.1 只有 5 到 8 微米,差十倍。加上螺栓表面积大、棱角多、牙底锌层最薄,还有预紧应力,实际寿命还要再打三到五折。
室外用螺栓,选哪种涂层?
优先热浸镀锌螺栓,按 ISO 10684 生产,平均 40 到 50 微米量级,配套加大攻丝的螺母。重腐蚀环境或者 10.9 级以上高强度螺栓,用达克罗或锌铝涂层,不析氢、耐盐雾 1000 小时以上。
不锈钢螺栓配不锈钢法兰,为什么拆不开?
这是咬死,不是锈死。不锈钢螺纹在拧紧时接触面氧化膜破裂,新鲜金属直接接触,发生冷焊。预防办法是涂防咬死剂,或者用 316 配 304 的异种搭配,也可以用带固体润滑涂层的螺栓。
螺栓锈死了,能用气割割掉吗?
尽量不要。气割温度会把法兰密封面烧变形,割完法兰就报废,只能整段换管。正确做法是渗透油浸泡、冲击扳手、螺母劈开器。必须割的时候贴着螺母割,保住法兰。
螺纹露在螺母外面那几扣,要不要处理?
要。按 GB 50242 第 3.3.15 条,螺栓外露不大于 2 倍螺距且不低于螺母,这几扣没有锌层保护,是最先起锈的位置。装完涂富锌漆或者套塑料保护帽,能明显延长寿命。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。