欢迎访问本站!
一个厂区的管廊,镀锌管原来是银白色,为了跟车间其他管道统一,刷了一道醇酸调和漆,浅灰。刷完很好看。半年以后开始起泡,一年以后一片片往下掉,掉下来的漆片内侧是光滑的,像鱼鳞一样卷着。
油漆工说管子表面太滑,漆挂不住。这话对了一半。镀锌面确实难附着,但真正让漆整片掉的,是醇酸漆和锌之间的化学反应,不是附着力不够。
先给结论:镀锌管刷漆,漆种选错什么都白搭。醇酸、酚醛这类油性漆碰到锌会皂化,半年就起泡;要用环氧体系的底漆加中间漆,面漆按环境选聚氨酯或者氟碳;前处理做到无白锈无油污,粗糙度够,附着力按划格法验到 0 到 1 级。
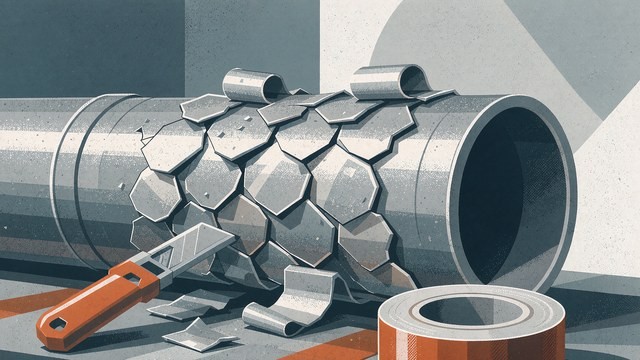
漆膜出问题,形状会说话。整片卷曲、背面光滑、像鱼鳞一样脱落的,是漆和基材之间失去了结合,多数是化学反应或者界面污染。
鼓起水泡、泡里有液体、破了以后底下有锈点的,是水汽从底下顶上来。这种多是施工时表面有水,或者漆膜太薄挡不住水汽。
局部一小片一小片掉、边界不规则的,是前处理没做到位,某个点有油、有白锈、有灰尘,漆在那儿没粘住,然后从那个点往外扩。
还有一种是漆膜开裂、像干涸的河床,那是漆膜太厚或者两道漆间隔时间不够,表层干了底层没干,收缩应力把漆膜拉裂。
对着这四种现象看,能省很多争论。案例里那种鱼鳞状整片脱落,基本可以断定是漆种选错。
醇酸树脂是靠脂肪酸和多元醇缩聚做的,漆膜固化过程中会残留少量游离酸。这些酸碰到锌这种活泼金属,会反应生成锌皂。
锌皂是软的、遇水会膨胀的东西。它夹在漆膜和锌层之间,像一层不断长大的隔离层,把漆膜往上顶。开始是起泡,然后整片剥离。
这个反应在潮湿环境里更快。南方梅雨季,刷完醇酸的镀锌管一个月就能看到小泡;干燥地区能撑一年。所以有的人说「我刷了没事」,可能是环境干燥,也可能是刷的是别的漆种。
酚醛漆、油性防锈漆也有类似问题,都是靠油或树脂的脂肪酸成膜,都会和锌反应。这类漆在钢结构上用得很多,便宜、好刷,但用在镀锌面上就是错的。
反过来,环氧、聚氨酯、氯化橡胶这些漆种不含游离脂肪酸,或者成膜后化学惰性,不会和锌反应。这是选漆的第一条原则。
除了化学反应,还有物理原因。锌层表面光滑,粗糙度低,漆膜没有可以咬合的机械锚固点。钢板除锈以后表面是粗糙的,漆能渗进微坑里咬住;镀锌面像镜面,漆只能在上面铺着。
表面能也低。干净的钢表面能有四十多毫牛每米,镀锌面只有三十左右,漆的润湿性差,铺展不开,局部会有缩孔。
镀锌件出厂时常带一层钝化膜,铬酸盐或者无铬钝化,目的是防止运输途中长白锈。这层膜对防腐有好处,对涂装是障碍,漆粘在钝化膜上,膜和锌之间的结合力就成了短板。
还有白锈。镀锌管在潮湿环境放久了,表面生成一层白色或灰色的碱式碳酸锌,松松垮垮。漆刷在白锈上,等于刷在粉上,一抠就掉。
油污也常见。管子运输、堆放、切割,表面沾上机油、脱模剂、手汗。这些东西肉眼看不出来,用指甲刮一下有油光,漆在上面根本粘不住。
底漆选环氧封闭漆或者环氧锌黄底漆。环氧封闭漆的粘度低,能渗进锌层的微孔,把表面封住,同时提供和面漆的结合。环氧锌黄底漆颜料里有锌黄,对锌面有钝化作用,附着力更好。
中间漆用环氧云铁。云母氧化铁是片状颜料,在漆膜里层层叠叠,延长水汽和氧的渗透路径,是防腐体系里的标准配置。厚度做 60 到 80 微米。
面漆按环境选。一般大气环境用丙烯酸聚氨酯,保光保色好,耐候五到八年;工业大气或者沿海用氟碳,耐候十年以上;有酸碱气氛的用环氧面漆,耐化学但耐候差,会粉化。
总干膜厚度按腐蚀等级定。一般环境 160 到 200 微米,工业环境 200 到 240,沿海或者化工 240 以上。底漆 60 到 80,中间漆 60 到 80,面漆 40 到 60,加起来正好。
如果只是想要颜色、不追求长效,可以用一道环氧底漆加一道面漆,总厚 120 微米,能用三到五年。这个方案便宜,适合室内或者临时设施。
最好的一档是扫砂。用石英砂或者钢丸低压喷射,把钝化膜打掉,露出新鲜的锌面,同时造出粗糙度。粗糙度控制在 30 到 75 微米,太粗了漆膜厚度不够盖不住峰,太细了锚固不够。
扫砂要注意压力。镀锌层只有几十微米,压力太大把锌层打穿,露出钢基体,那就变成了钢面涂装,防腐逻辑全变了。压力控制在 0.3 到 0.5 兆帕,喷嘴距离远一点。
中间一档是动力工具,用角磨机配砂轮片或者钢丝轮打磨。效率低,但现场常用。打磨要均匀,不能只磨看得见的地方,管底、背面也要磨到。
最差一档是手工,砂纸或者钢丝刷。只能去除浮锈和松散物,钝化膜去不掉,附着力有限。这种处理最多撑两三年。
白锈的处理有讲究。不能用钢丝刷,钢丝刷会把铁屑嵌进锌层,形成新的腐蚀点。正确做法是用清水冲洗,配尼龙刷或者硬毛刷,把白色粉末刷掉,然后彻底干燥。白锈的成因在 镀锌管长白锈,钝化到底管什么 里讲得比较细。
油污用溶剂擦,二甲苯或者专用除油剂。擦完要等溶剂完全挥发,不能马上刷漆,残留溶剂会被封在漆膜下面,后期起泡。
温度控制在 5 到 35 度。低于 5 度,环氧固化不完全,漆膜发软,附着力差;高于 35 度,溶剂挥发太快,漆膜表面结皮,里面还是湿的。
相对湿度不超过 85%。湿度太高,漆膜表面会凝结水汽,环氧固化时表面发白,叫胺霜,是环氧漆常见的毛病。解决办法是等天气,或者用低温高湿型的固化剂。
基材温度要高于露点 3 度以上。这个和防结露是一个道理,基材温度低于露点,表面会结一层看不见的水膜,漆刷上去就封住了水。
两道漆的间隔时间要卡住。太短,下层溶剂没挥发完,上层就盖上,溶剂被困住,后期起泡;太长,下层表面已经完全固化,上层粘不住,要做拉毛处理。厂家说明书上有最短和最长间隔,按那个来。
施工方式优先无气喷涂,漆膜均匀,效率高。刷涂和辊涂适合小面积和补漆,要注意边角、焊缝、螺栓这些地方要刷到,这些位置是最先锈的。
第一个是附着力,按 GB/T 9286 划格法。用划格刀在漆膜上划 6 乘 6 的网格,间距按厚度选,60 微米以下用 1 毫米,60 到 120 用 2 毫米,120 以上用 3 毫米。贴胶带撕,看脱落面积,0 级最好,1 级合格,2 级以上不合格。
第二个是干膜厚度,用磁性测厚仪,每十平方米测五个点,取平均。平均值不低于设计值,最小值不低于设计值的 80%。
第三个是盐雾试验,按 GB/T 1771,做 500 小时,看有没有起泡、生锈、脱落。这个一般送样做,现场做不了。配套体系定型的时候做一次,以后按批次抽。
第四个是外观,颜色均匀、无流挂、无针孔、无漏刷。镀锌管的颜色如果是为了识别介质,按 GB 7231 的色标走,镀锌管刷什么颜色,色标怎么定 里有八种基本色和色环尺寸。
醇酸方案,材料每平方米八到十元,人工八元,合计十八元。看着便宜,但一年半到两年就要重做,十年做五次,九十元。
环氧加聚氨酯方案,材料二十二元左右,人工十二元,合计三十四元。能用六到八年,十年做一次半,五十元。而且中间不用搭脚手架、不用停产,隐性成本更低。
管廊这种高处作业,脚手架和安全的钱比漆贵。一次搭架子的钱够买好几遍漆,所以寿命长的方案反而总成本低。
采购涂料最怕配套不对。底漆、中间漆、面漆、稀释剂要同一个体系,不同厂家的产品混用,可能不配套。把基材、环境、要求寿命写清楚,可以到钢管动力发布需求信息,让涂料商出配套方案,比自己凑漆种稳。
镀锌管为什么不能刷醇酸漆?
醇酸树脂固化后会残留游离酸,和锌反应生成锌皂。锌皂遇水膨胀,把漆膜从底下顶起来,先起泡再整片脱落。潮湿环境里半年就能看到,干燥地区能撑一年左右。
镀锌管刷漆用什么底漆?
用环氧封闭漆或环氧锌黄底漆。环氧不和锌反应,封闭漆粘度低能渗进锌层微孔,锌黄底漆对锌面有钝化作用。上面配环氧云铁中间漆,面漆按环境选聚氨酯或氟碳。
白锈能不能用钢丝刷清理?
不要用。钢丝刷会把铁屑嵌进锌层,形成新的腐蚀点,白锈也刷不干净。正确做法是清水冲洗配尼龙刷或硬毛刷,刷掉白色粉末后彻底干燥,再打磨造粗糙度。
附着力怎么验收才算合格?
按 GB/T 9286 划格法,划 6 乘 6 网格,间距按漆膜厚度选 1 到 3 毫米,贴胶带撕开后看脱落面积。0 级最好,1 级合格,2 级以上要返工。厚涂层改用拉开法,按 GB/T 5210 测。
镀锌管刷漆前要不要把锌层打掉?
不能打掉。锌层是防腐的主体,打穿了就变成钢面涂装,防腐逻辑全变。要做的是扫砂去掉钝化膜、造粗糙度,压力控制在 0.3 到 0.5 兆帕,别把几十微米的锌层打穿。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。