欢迎访问本站!
镀锌管切割,切口怎么防腐
一句话回答:镀锌管切口,切完就装,是最容易留下锈点的工序。切口是裸钢,毛刺、飞边、锌层撕裂都会成为腐蚀起点;正确做法:机械切割、去毛刺、补锌,再连接。
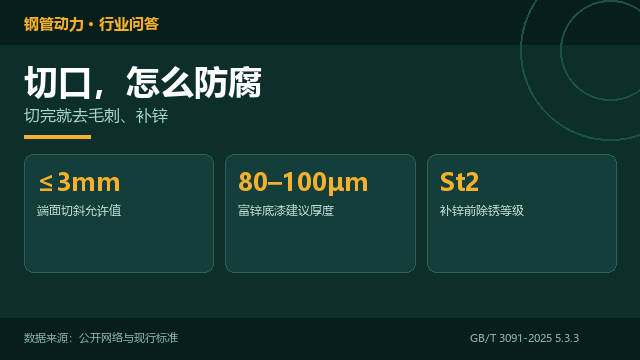
图1:切口、螺纹、焊口,是镀锌管三个最需要补锌的位置
一、切口为什么容易锈
镀锌管的锌层在切口处被切断,露出钢基体;切口面积虽小,但处于端部、容易积水、容易被手摸掉防锈层。
毛刺、飞边、锌层撕裂会形成缝隙,水分和氧气进去,锈从缝隙里往外爬。
切口不处理就连接,螺纹/沟槽/焊接会把锈包在里面,后期很难补。
二、怎么切
优先机械切割:锯床、切管机、砂轮切割机;切口平齐,端面切斜不大于3mm,毛刺清除(GB/T 3091-2025第5.3.3.1条)。
不要用气割:高温烧掉锌层,切口挂渣、氧化,补锌很难附着。
切割后立即去毛刺,用锉刀/角磨机倒角0.5~1mm,别把锌层大面积磨掉。
三、补锌
小面积:打磨到St2级以上,涂富锌底漆,干膜厚度建议80~100μm,再涂面漆。
重要部位:冷喷锌/热喷锌,厚度按设计要求;不能只刷普通防锈漆,普通漆没有牺牲阳极作用。
补锌前把油污、锌屑、毛刺清干净;补锌后检查附着力,避免起皮。
四、连接前的保护
车丝:螺纹处露铁,涂富锌底漆或防锈脂;安装后外露螺纹再补防腐。
沟槽:滚槽压痕处补锌,按GB/T 13912的口径,修复层厚度不小于100μm。
法兰焊接:焊口两侧磨锌、焊后补锌,别让焊渣留在锌层上。
五、现场常见错误
① 切完直接装,切口不补锌;② 用气割切口;③ 毛刺不除;④ 只刷防锈漆;⑤ 补锌前不除油;⑥ 螺纹涂黄油代替富锌底漆。
这六条里,前三条是切口质量,后三条是补锌工艺。切口处理花几分钟,能省后期除锈的麻烦。
六、验收
看切口:平齐、无毛刺、无挂渣、切斜≤3mm。
看补锌:切口、螺纹、滚槽压痕全覆盖,无漏涂、无起皮。
看连接:螺纹/沟槽/法兰密封良好,试压不渗不漏。
七、相关文章
切割工具怎么挑,见镀锌管现场切割,三种工具怎么挑;焊后补锌,见镀锌管接法兰,焊完怎么补锌;车丝留扣,见镀锌管车丝,螺纹留几扣。
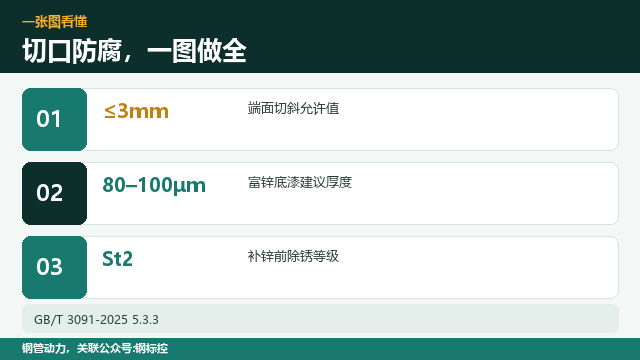
图2:切割、去毛刺、补锌、再连接,四步不能省
常见问题(FAQ)
问:镀锌管切口要补锌吗?
答:要。切口是裸钢,不补锌会从端部开始锈;涂富锌底漆或冷喷锌。
问:切口补锌用什么?
答:小面积用富锌底漆,干膜80~100μm;重要部位用冷喷锌/热喷锌。
问:补锌前要做什么?
答:去毛刺、除油、除锌屑,打磨到St2级以上,露出金属光泽。
问:切口毛刺不除行不行?
答:不行。毛刺形成缝隙,容易积水藏污,锈从缝隙开始。
问:镀锌管能用气割吗?
答:不建议。气割烧锌、挂渣、氧化,补锌难附着;用锯床/切管机/砂轮切割。
问:切斜多少算合格?
答:GB/T 3091-2025第5.3.3.1条要求端面切斜不大于3mm,毛刺清除。
问:螺纹处露铁怎么处理?
答:涂富锌底漆或防锈脂,安装后外露螺纹再补防腐;不能只靠生料带。
问:补锌后还要刷面漆吗?
答:富锌底漆后可按设计刷面漆;面漆不能代替富锌底漆的牺牲阳极作用。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB/T 3091-2025《低压流体输送用焊接钢管》第5.3.3.1条;GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》
数据来源:来自公开网络
钢管动力,关联公众号:钢标控