欢迎访问本站!
工地上的镀锌管,八成要现场改尺寸。砂轮切割机推过去,火星四溅,切口发蓝,毛刺挂手,这是最常见的画面。切完装上,头一年没事,第二年切口那圈先起锈,第三年锈成一片。
问题不在管子,在切口。镀锌管的防腐靠表面那层锌,切口是唯一露出裸钢的地方,切法不对,裸露面积能从一条线变成一圈带,还带着热影响和毛刺。
标准对这件事有明确说法,工具怎么选、切口什么算合格、切完怎么补,都有据可查。
GB 50235-2010《工业金属管道工程施工规范》第 5.2.3 条一句话:镀锌钢管宜采用钢锯或机械方法切割。第 5.2.4 条给了切口质量要求:切口表面应平整,尺寸正确,无裂纹、重皮、毛刺、凸凹、缩口、熔渣、氧化物、铁屑;切口端面倾斜偏差不应大于管子外径的 1%,且不得大于 3 毫米。
两句话把方向定住了。机械方法,也就是锯、切、割这类不带高温熔化的方式;切口要平整,垂直度有量化限值。DN100 的管子,外径 114.3 毫米,1% 是 1.14 毫米,倾斜偏差不能超过这个数,也不能超过 3 毫米。
火焰切割不在推荐范围内。不是不能用,是不该用在镀锌管上,理由在下一节。
锌的熔点 419 摄氏度,沸点 907 摄氏度。氧气乙炔割嘴的温度在 3000 摄氏度以上,割缝两侧的锌层瞬间气化,不只是割缝那条线,两侧各一到两厘米的范围都会变色、起皮、失去附着力。
气化的锌变成氧化锌白烟,吸入会引起金属烟热,症状像感冒,发冷、发热、浑身酸痛,几小时后自行缓解。这个病在镀锌车间和拆装现场都算职业病范畴,切割时站在下风口、戴口罩是基本要求。
割口本身也不好。热切割会在切口留下熔渣和氧化层,冷却后硬度高,打磨费劲;切口边缘有淬硬倾向,滚槽或者套丝的时候容易裂。做完还要把两侧烧损的锌层全部磨掉重新补,工作量比机械切割大得多。
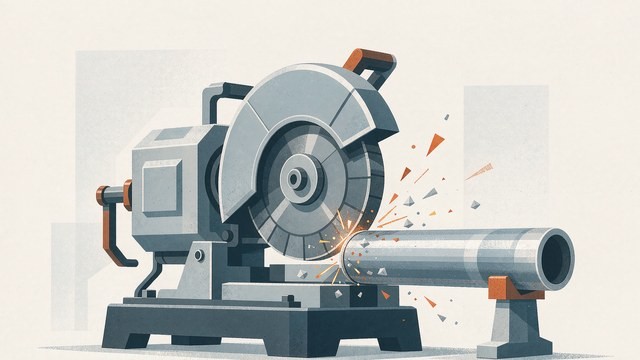
砂轮切割机是工地标配。它靠高速旋转的砂轮片磨削,属于机械方法,符合标准。切口平整度中等,切口宽度 3 到 5 毫米,切口附近 2 到 3 毫米内的锌层会因为摩擦热变色,但不至于像火焰那样大面积气化。
毛刺是它的短板。砂轮切完,切口内侧会挂一圈薄薄的毛刺,手指一划就破。这圈毛刺如果不处理,装卡箍时割伤橡胶密封圈,装螺纹时影响管件贴合,通水后先在毛刺处挂垢。
用法上注意两点。一是别用力压,压力大了砂轮片偏摆,切口斜,垂直度超差;二是管子要垫平、夹紧,DN80 以上的管子悬空切,切口必斜。砂轮片磨损到直径小于标称的七成,就该换,硬撑会让切口越来越斜。
带锯床切管,切口宽度只有 1.5 到 2 毫米,端面平整,垂直度好控制,几乎没有毛刺。切一根 DN100 的管子大约 20 到 30 秒,比砂轮慢一点,但省掉了打磨和校正的时间。
批量下料的时候,带锯的优势明显。同样切 100 根 6 米管,砂轮切割机切口的材料损耗按 4 毫米算,累计 0.4 米;带锯按 1.8 毫米算,累计 0.18 米。DN100 每米 9.5 公斤左右,差价不大,但砂轮片消耗和打磨人工是实打实的成本。
带锯的切口不带高温,锌层破坏只在切缝那一条线上,补锌面积小。这是它比砂轮更值得推荐的地方,尤其是埋地或者高湿环境,切口越小越省事。
滚刀切管机靠一个圆盘刀片压进管壁,管子转动,刀口沿圆周挤切。它切得快、切口整齐、没有火花,室内作业干净。
代价是缩口。刀片是挤压不是切削,切口处管径会往内收,收进去零点几毫米到一毫米多。做支架、做套管无所谓,做流体管道就有影响:缩口处通径变小,镀锌管内壁挂锌,通径棒过不去里提到的通径检验,缩口是常见的卡点。
用滚刀切完,要用锥形铰刀或者内刮刀把缩口修回来,修到通径棒能顺畅通过。这个动作不能省,尤其是消防管和给水管,缩口会让局部流速升高,长期冲刷加剧腐蚀。
滚刀的刀片也有磨损。切了上百根管子以后,刀口变钝,挤压力变大,缩口和毛刺都更明显。刀片换新以后先试切一根,量一下切口外径和垂直度,确认没问题再批量上。
外圈毛刺用锉刀或者角磨机,顺着一个方向推,别来回拉。角磨机用百叶盘比切割片好控制,不容易伤到管身。内圈毛刺要用半圆锉或者专用的内刮刀,从管口伸进去刮一圈,刮到手指摸不出台阶。
DN50 以下的管子,用管口铰刀最省事,转几圈就把内圈毛刺和轻微缩口一起修掉。DN80 以上,手工刮费时,可以用电动内刮刀。
打磨完要清屑。铁屑留在管里,通水后冲到阀门、水表、喷头里,堵塞的投诉十有八九是这么来的。切完拿压缩空气吹一遍,或者用棉纱团从一头拉到另一头。
补锌用富锌涂料,干膜厚度按修复层不小于 100 微米控制,这个口径和 GB/T 13912 对热浸镀锌件修复层的要求一致。刷两道,第一道表干再上第二道,每道 50 微米左右。
刷之前必须清油。管子表面的防锈油、切割乳化液,不清理漆膜附着力很差。用布蘸清洗剂擦,或者用角磨机轻轻打一遍露出金属光泽。
现场常见的错误是拿普通防锈漆代替富锌漆。防锈漆是屏障保护,磕一下、划一道就失效,锈从那道划痕开始往里走;富锌漆靠锌的牺牲阳极作用,划伤处周围的锌还能护住裸露的钢。价格差一倍,寿命差好几倍。
补漆的时候把管子垫起来,别让切口贴地。贴地那一面刷不到,翻过来再刷一遍,两次都要等表干。冬天温度低于 5 摄氏度,漆膜固化慢,可以换低温型富锌漆,别用取暖器烤,烤过的漆膜容易起皱。
埋地和埋墙的切口,补完漆再缠一道防腐胶带。补口的具体做法,埋地钢管怎么防腐蚀?3PE 三层聚乙烯防腐层的厚度、漏点和补口,按 GB/T 23257 一测就清里有一套可以照搬的流程。
砂轮片分材质。切碳钢的片子不能用来切不锈钢,铁离子会污染不锈钢表面,几个月后出现锈点。镀锌管按碳钢片用,这一点问题不大,但同一台机器切完镀锌管再切不锈钢,要换片、清屑。
粉尘含锌。长期在切割工位作业,呼吸防护要跟上,口罩选防颗粒物型号,别用普通纱布。切割位置尽量安排在下风口或者室外,室内作业配移动式除尘。
砂轮片有保质期,一般是三年。树脂结合剂受潮会失效,装片前看有没有裂纹、受潮变形,用手轻敲听声音,哑声的片不能用。这些是常识,现场违反的不少。
DN50 以下、零星几根、室内改造,砂轮切割机加锉刀,够用。DN50 到 DN150、每天几十根、要求切口质量,带锯床最稳。薄壁管、装饰管、要求无火花的场合,滚刀切管机,切完记得修缩口。任何情况都别用火焰切割镀锌管。
管子的下料长度要按实际切口损耗算。设计图给的是净长,砂轮切一刀少 4 毫米,带锯少 2 毫米,十段料差出两厘米,装到末段就差一截。下料单上把切口损耗单独列一项,比现场凑合补管强。
管材和配套的富锌漆、切割片要一起备齐,可以到钢管动力发布采购需求,把管径、壁厚、下料长度、切口要求写清楚。到货怎么验锌层,镀锌管(热浸镀锌钢管)的锌层怎么才算合格?重量、均匀性、附着力三条红线,GB/T 3091 说清里给了三条判据。
镀锌管能不能用气割切断?
不建议。GB 50235-2010 第 5.2.3 条要求镀锌钢管宜采用钢锯或机械方法切割。火焰温度三千度以上,锌的沸点只有 907 摄氏度,割缝两侧各一到两厘米的锌层会气化起皮,切口还有熔渣和淬硬层,后续滚槽、套丝容易裂,补锌面积也大。
切口垂直度允许偏差是多少?
按 GB 50235-2010 第 5.2.4 条,切口端面倾斜偏差不应大于管子外径的 1%,且不得大于 3 毫米。DN100 外径 114.3 毫米,1% 是 1.14 毫米,按这个控制。切口斜了,装卡箍和螺纹都会偏,是渗漏的隐性原因。
砂轮切割和带锯切割,选哪个?
零星几根、小管径,砂轮切割机够用,注意修毛刺和补锌。批量下料、DN50 以上、对切口质量有要求,用带锯床。带锯切口宽 1.5 到 2 毫米,端面平整,锌层只破坏切缝一条线,补锌面积小,长期看更省。
滚刀切管机切完管口变小,要处理吗?
要处理。滚刀是挤压切割,切口处管径会内收零点几毫米到一毫米多,缩口会让通径检验过不去,通水后局部流速升高、冲刷加剧。切完用锥形铰刀或内刮刀修回来,修到通径棒能顺畅通过为止。
切口补锌刷普通防锈漆行不行?
不行。防锈漆是屏障保护,划伤即失效,而切口正在管端,运输和安装中必然被磕碰。要用富锌涂料,干膜厚度做到 100 微米左右,刷两道,靠锌的牺牲阳极作用保护裸钢。刷之前把油污和铁屑清干净,否则漆膜会成片脱落。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。