欢迎访问本站!
上个月一批 DN100 的镀锌弯头到场,外观锃亮,标识齐全,质保书上的标准号写得规规矩矩。打压到 1.6 兆帕,两个弯头的外弧开始渗水。剖开一测,标志壁厚 3.5,外弧最薄的地方只有 2.9。供货方说这是成型减薄,正常。把标准翻开给他看,他沉默了,因为那一条恰恰是反的。
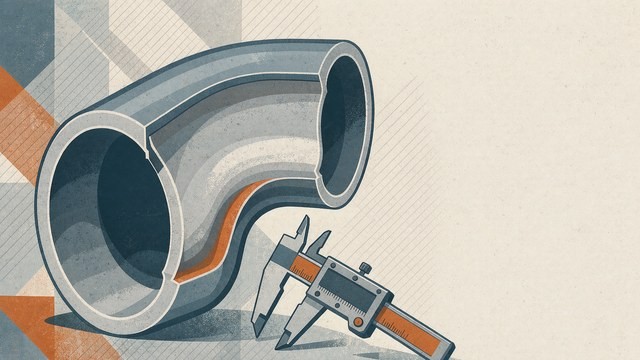
弯头的壁厚天生不均匀,这件事做管的人都知道。但「不均匀」到什么程度算合格,各家说法差别很大。有人拿 87.5% 卡,有人拿 90% 卡,还有人干脆按管子的负偏差卡。这些口径混在一起,采购就容易吃哑巴亏。
先给结论:弯头的外弧不许比标志壁厚薄,一点折扣都没有;内弧反而允许比标志壁厚厚。买弯头不能只报口径,要在合同里把「外弧实测不小于标志壁厚」这一句写进去,到货用超声抽测外弧三点。
弄清壁厚从哪儿变,得先知道弯头是怎么来的。主流做法是热推:把一段管坯套在芯棒上,中频线圈把局部加热到一千度上下,液压推头往前顶,管坯在芯棒和模具之间一边走一边弯,一个 90 度弯头几十秒成型。
第二种是热压,模具合起来直接压出形状,短半径弯头和小口径用得多,效率低一些。
第三种是焊接虾米腰,把管子切成斜口一段段拼焊,大口径和现场凑尺寸时常见。这种弯头的壁厚等于原管壁厚,不减薄,但焊缝多,镀锌后焊缝区的锌层是补上去的,不是浸出来的。
关键在这里:热推和热压决定壁厚的分布,镀锌只是在这之后加几十微米的一层。所以弯头壁薄不薄,在酸洗池之前就定了,跟锌锅没关系。有人把责任推给镀锌厂,方向就错了。
拿一个 DN100 的长半径弯头算。外径 114.3,弯曲半径取 1.5 倍外径,也就是 171.45。中心线的弧长半径是 171.45,外弧的弧长半径是 171.45 加 57.15,等于 228.6;内弧是 171.45 减 57.15,等于 114.3。
走一个 90 度,外弧弧长约 359 毫米,中心线约 269 毫米,内弧约 180 毫米。外弧比中心线长了三成三,内弧短了三成三。
金属的体积不会凭空多出来。外弧要长出三分之一,壁厚就只能往下走。如果完全靠拉伸,外弧的理论减薄量就是三成三,太吓人。实际没有这么夸张,因为推制时芯棒会把内弧堆积的材料往中间赶,加热也让金属更容易流动,两下一凑,现场测到的减薄多在百分之十到十八之间。
这也解释了为什么内弧总是偏厚。内弧在压缩,材料往那儿挤,壁厚能到标志壁厚的 1.1 倍往上。所以一个弯头从外弧到内弧,壁厚是渐变的,不是一圈一样。
顺着这个道理,短半径弯头减薄更狠,因为弯曲半径只有 1 倍外径,内外弧的弧长差更大。3D 弯头就温和得多,所以有些高压场合宁愿用 3D。
GB/T 12459-2025《钢制对焊管件 类型与参数》附录 B 给了两条硬规定,一条管外弧,一条管内弧。
外弧那一条:弯头外弧侧的最小壁厚不应小于弯头标志的公称壁厚。注意用词,是「不应小于」,没有百分比的余地。
内弧那一条:内弧侧最小弧长处的最小壁厚按标志壁厚乘一个系数 K 计算,K 跟弯曲半径有关,1D 取 1.25,1.5D 取 1.1,3D 取 1.04。系数大于 1,意思就是允许内弧比标志壁厚更厚。
两条合起来看,标准的取向很清楚:材料可以往内弧堆,但不许从外弧抽。外弧是承压时拉应力最大的地方,也是现场最容易被滚槽、被焊接的地方,留不出余量。
行业里流传的「外弧不小于 87.5%」这个数,源自国外管件标准的旧口径,不是 12459 的原文。拿它当验收依据,等于自己给自己打了个八七折。这一点在谈合同时要特别注意,供货方最喜欢引这一条。
还有一个细节容易漏:标志壁厚是弯头自己的公称壁厚,不是管子订货时的壁厚。有厂家拿负偏差的管坯去做,弯头上的标志还写 3.5,实测 3.2,按标准一样判不合格。所以查的时候要看弯头上的钢印,别看管子的质保书。
第一个动作,超声测外弧。沿外弧母线取三个截面,分别是起弯 0 度、中间 45 度、出口 90 度,每个截面测三点,中间一点加两侧各二十毫米,六个数据取最小值。测的时候用小晶片探头,弧面上要涂足耦合剂,同一个点测三次取小值。
第二个动作,卡尺量端部。端部一百毫米以内因为挤压,壁厚往往偏厚,这个数据不能代表外弧,但能看出管坯原本厚不厚。端部椭圆度也要看一眼,椭圆大的,弯的时候受力不均,外弧多半也不稳。
第三个动作,看内弧。内弧起皱、有折叠、颜色发暗发蓝,说明加热不够或者推得太快。这种弯头的外弧壁厚离散度大,同一批里能差出零点五毫米。
锌层会让超声读数偏大几十微米,因为锌的声速和钢接近但不相等。这个误差在判断「3.5 还是 2.9」这个量级时可以忽略,不必专门打磨掉锌层。真要抠,就在同一点用磁性测厚仪先测锌层,再从总厚度里减掉。
先算承压。按薄壁圆筒的环向应力公式,应力等于压力乘外径除以两倍壁厚。1.6 兆帕、DN100、壁厚 3.5,算出来 26.1 兆帕;壁厚 2.9,算出来 31.5 兆帕。Q235 的屈服强度 235 兆帕,两者都富余七倍以上。
所以薄弯头不会因为强度不够而爆。这也是供货方最常说的那句话,从纯强度看,他没说错。问题在于工程上出事,很少是强度不够。
第一个真问题是滚槽。沟槽管件的槽深在 DN100 上大约 2.2 毫米,壁厚 3.5 的弯头滚完剩 1.3 毫米,壁厚 2.9 的只剩 0.7 毫米。滚槽时压轮一压,薄壁先起鼓、先失圆,卡箍压上去橡胶圈贴不实,试压就渗。这是现场最常见的一类渗漏,跟安装手艺关系不大,就是料薄。
第二个真问题是腐蚀裕量。锌层耗尽以后,靠的就是壁厚。少 0.6 毫米,在均匀腐蚀速率每年 0.1 毫米的条件下,等于少五六年。弯头又恰好是流态最乱、冲刷最重的位置。
第三个是焊接。现场焊弯头多是零星工程,焊工手一抖就烧穿,薄壁的容错空间小。烧穿之后再补,补完锌层全没了,又是新的腐蚀起点。
所以判定标准不该是「会不会爆」,而是「滚不滚得住槽、撑不撑得到下一次大修」。这两条才是工程语言。
第一句,弯头的标志壁厚不小于多少,外弧实测不小于标志壁厚。不要只写 DN100,DN 只定口径,不定壁厚。
第二句,管坯加厚。要做出 3.5 的外弧,管坯得用 4.0 甚至更厚,经验算法是标志壁厚除以零点八五。这笔钱省不得,省下来就是从外弧减薄里扣。
第三句,补锌要求。焊接弯头的焊缝区、坡口附近,锌层是烧掉后补的,要按 GB/T 13912 补到 100 微米以上,不是刷一道银粉漆了事。
第四句,到货抽检比例。同批抽百分之五,不少于三个,超声测外弧。抽检记录要留,附在质保书后面。
法兰、垫片、螺栓怎么配套,镀锌管接法兰,焊完怎么补锌 里有一节讲焊损面积和补锌路径,可以对着看。切口的防腐处理,镀锌管切割,切口怎么防腐 讲得更细。
现场需要小批量弯管时,通常走冷弯或者热煨。冷弯的弯曲半径,给水管道施工规范要求不小于四倍管外径,热弯不小于三点五倍。四倍径冷弯时,外弧的拉伸应变约百分之十二,锌层会裂,弯完必须补锌。
热煨的温度控制在八百五到九百摄氏度,用中频或者焦炭炉均匀加热,不要拿气割枪对着一个点烤。局部过热的后果是那一小段晶粒粗大,弯完发脆,打压时从那儿裂。
自己煨的弯头,减薄比厂家推制的更大,因为没有芯棒支撑,内弧堆料少,全靠外弧拉伸。煨完要测外弧,超过百分之十五就该降级使用或者报废。冬天气温低,冷弯更容易裂,这一点在 镀锌管冬天施工,冷弯为什么裂 里算过应变。
加厚管坯让成本上浮百分之八左右,DN100 的镀锌弯头出厂价二十五元,加厚后二十七元。一个中等工程用两百个弯头,多花四百元。
返工一次多少?拆保温、切管、重新套丝或者滚槽、焊补、补锌、复试压,一处八百到一千五,还不算停水影响和搭脚手架。四百元和一千五,这笔账不用算很久。
还有一层隐性成本。薄弯头滚槽渗水,往往不是一处,是一批。同一炉、同一批工艺出来的弯头,壁厚离散度接近,今天这个渗,明天那个也渗,到头来整批换。这种返工的代价就不止一千五了。
采购要凑规格、比价格,把口径、壁厚、弯曲半径、连接方式列成一张表最省事,可以到钢管动力发布需求信息,让供货方按表报,同一张表比价才比得准。
壁厚本身的门槛,一半在镀锌之前就定了,镀锌管壁厚下差,一半在镀锌之前 里讲过管坯负偏差怎么吃掉裕量,和弯头减薄是同一套逻辑。
弯头外弧比标志壁厚薄多少算不合格?
只要低于标志壁厚就不合格,没有百分比折扣。GB/T 12459-2025 附录 B 写的是外弧侧最小壁厚不应小于标志公称壁厚。流传的 87.5% 是国外标准的旧口径,不能拿来当验收依据。
为什么弯头内弧反而比外弧厚?
弯曲时内弧受压,材料往里堆,推制时芯棒还会把料往内弧挤,所以内弧偏厚。标准也认这一点,给了按弯曲半径取值的增厚系数,1D 为 1.25,1.5D 为 1.1,3D 为 1.04。
镀锌弯头能不能现场割短一截?
不建议。端部是壁厚最厚的一段,割掉之后弯头变短,切口又没有锌层,等于把最厚的料换成最薄的口。尺寸不合就换合适的弯头,或者用短半径加一段直管过渡。
沟槽弯头和螺纹弯头的壁厚要求一样吗?
不一样。沟槽要滚出两毫米多深的槽,槽底剩下的壁厚才是承压壁厚;螺纹要车掉牙深,牙底也是薄弱点。这两种连接方式的弯头都该选加厚坯,同口径下比焊接弯头更挑壁厚。
测外弧壁厚要不要先把锌层磨掉?
一般不用。锌的声速和钢接近,几十微米的锌层带来的读数偏差在零点零几毫米量级。要更准就先在同一位置用磁性法测锌层厚度,再从总厚度里扣掉,比打磨更省事,也不破坏工件。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。