欢迎访问本站!
两家焊管厂同规格的管子摆在一起,一家压扁试验十个过九个,一家十个裂七个,价格还便宜一截。便宜的那家后来被客户排除了,原因就出在焊缝热处理上。焊缝区那一小条金属的状态,决定整根焊管的成色,这篇把焊缝热处理这件事讲明白。
先看焊态的焊缝差在哪。高频焊是靠感应加热把管坯边缘烧到半熔状态,挤压焊合的,整个加热挤压过程就几秒钟。焊缝区的金属经历了快速加热快速冷却,晶粒粗大,硬度偏高,塑性韧性偏低,还带着焊接残余应力。管子整体是好的,焊缝这一条却是全管最弱的环节。
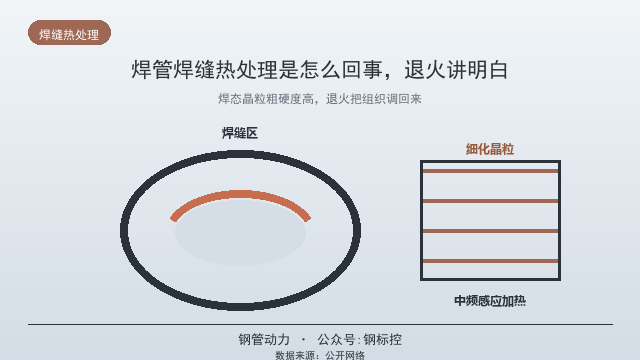
焊缝热处理就是给这一条补课。常用做法是焊缝区中频感应加热,把焊缝及热影响区局部加热到相变温度上下再冷却,相当于给焊缝做一次正火或者退火,粗大的晶粒重新细化,硬度降下来,塑性韧性提上去,焊接应力也松了一截。整管退火的做法也有,成本高,更多用在薄壁精密管上。
哪些管子必须做。低压流体输送用焊管,标准对焊缝性能有要求,压扁试验通不过的管子走不了货。做压扁、扩口、弯曲这些后加工的管子,焊缝不处理,一压就沿焊缝裂。传动轴管、精密焊管、要热镀锌的管子,焊缝热处理更是常规项,镀锌锅里一泡,残余应力和粗晶焊缝先出问题,见《方矩管热镀锌为什么变形,镀前镀后怎么控制》。
订货时怎么表达这个要求。GB/T 13793-2016《直缝电焊钢管》把交货状态列为订货项目,焊缝区热处理是其中一种状态,合同里写清楚交货状态,厂家才知道按什么工艺走。有的客户只写规格钢号,交货状态空着,厂家按最省事的焊态交货,验收时压扁一做就露馅,扯皮就来了。
怎么验收。第一看工艺记录,厂家有没有热处理设备、焊缝热处理温度和速度的记录要能提供,口头保证不算数。第二做试验,压扁试验焊缝开不开裂是硬指标,按 GB/T 246 的方法做,判定看变形处有没有裂缝。第三测硬度,焊缝区和母材的硬度差,处理好的焊缝跟母材接近,没处理的高出一截,硬度复验的做法见《方矩管力学性能怎么复检,取样检验讲清楚》。
焊缝状态对腐蚀的影响常被低估。焊态焊缝硬度高、组织不均、残余应力大,正是电化学腐蚀喜欢的地方,同一根管子焊缝先锈就是这个道理,机理和对策见《方矩管焊缝为什么先锈,焊接接头防腐有方》。户外用管、潮湿环境用管,焊缝热处理加上防腐涂层,两道保险一起上。
焊缝质量和带钢质量是两码事,别混着谈。焊缝热处理解决的是焊合区的问题,带钢本身夹杂物多、边部毛刺大,焊缝再退火也救不回来,带钢质量的把关见《纵剪带钢质量怎么验,对焊管方矩管影响讲透》。进厂验收两条线分开查,一条查焊缝,一条查带钢,数据才说得清。
几个常见误区列一列。一是把焊缝热处理和整体退火混为一谈,两者加热范围和目的不一样,报价也差一截。二是以为热处理万能,焊合不良的冷焊、过烧的灰斑,退火改不了缺陷本身,探伤该做还得做,方法见《方矩管焊缝要不要探伤,方法和等级怎么定》。三是只查外观不查性能,焊缝处理得好坏肉眼分不出来,试验数据说了算。
成本上算笔账。焊缝热处理摊到每吨上没几个钱,换来的压扁合格率提升和焊缝寿命延长,账怎么算都划算。反过来说,为了省这点钱用焊态管,压扁返检、镀锌起泡、焊缝先锈,哪一样事后处理都比当初贵。
给采购三句话。合同里交货状态必写,焊缝区热处理四个字别省;验收压扁和硬度两条腿走路,缺一样都算没验透;户外潮湿工况,焊缝防腐跟着上。需要批量焊管货源的,把规格、交货状态、试验要求写清楚,挂到钢管动力上,让同行带着方案来找你。
热处理设备这块再展开说。焊缝区中频感应加热,温度和走管速度是联锁控制的,正规厂家把这两个参数记在炉号档案里,一批管一个档案,要的时候打印出来。有些小厂靠老师傅目测火色控温,稳定全凭手感,批和批之间波动大。采购前打听一句厂家用什么设备、有没有在线记录,答案就能看出门道。
镀锌订单要单独交代。焊管做热镀锌,锌锅里五百多度泡一阵子,焊缝区的残余应力和组织缺陷会被放大,起泡、变形、裂纹都从焊缝起。给镀锌厂下料前,先确认焊管焊缝热处理状态,焊态管要么先处理再镀,要么换管,见《方矩管热镀锌为什么变形,镀前镀后怎么控制》里讲过的锌锅脾气,焊管和方矩管在这点上是一个道理。
焊缝探伤和热处理的关系再理一理。探伤查的是缺陷,热处理改的是组织,两件事先后有序:先探伤确认焊缝没有冷焊夹渣这些硬伤,再做热处理调组织,最后水压或者复验收尾。顺序反了,把有缺陷的焊缝处理一遍,缺陷还在里面藏着,后面全是返工。厂家工艺卡上这三步的顺序要能说清楚。
小批量客户的现实问题也说说。焊缝热处理要过线,起订量小的订单,有的厂家不愿意单独排产,报出来的货就是焊态的。这种时候两条路:要么凑量上热处理线,要么选别的厂家。图省事拿焊态管顶上,压扁试验通不过,退货运费加时间,比当初多付的那点处理费贵好几倍。
交货验收时有个小技巧。同批管子抽两根,一根压扁一根测焊缝硬度,两个数据对得上的,整批状态基本可信;压扁过了但焊缝硬度明显偏高的,说明热处理不均匀,加倍取样再查。数据之间互相印证,比单看一项靠谱,十分钟的事,挡掉一批隐患管。
总结一下:高频焊管的焊缝区焊态晶粒粗、硬度高、应力大,是全管最弱的一条线。焊缝热处理用局部加热把组织细化、应力松掉,压扁扩口合格率跟着上去。订货把交货状态写进合同,验收靠压扁和硬度说话,户外工况焊缝防腐一起做。
常见问题(FAQ)
焊缝为什么要热处理?
高频焊过程加热冷却极快,焊缝区晶粒粗大、硬度偏高、残余应力大,是整管最弱环节,热处理能细化组织、降低硬度、松掉应力。
焊缝热处理和整管退火一样吗?
不一样。焊缝热处理只加热焊缝及热影响区,整管退火全管加热,成本和效果不同,按用途选择,订货写明。
哪些焊管必须做焊缝热处理?
要压扁扩口弯曲等后加工的管子、传动轴管、精密焊管、热镀锌用管等,标准或合同有交货状态要求的,按约定执行。
怎么验收焊缝热处理?
查厂家的热处理工艺记录,做压扁试验看焊缝是否开裂,测焊缝区与母材硬度差,处理好的焊缝硬度接近母材。
热处理能消除焊缝缺陷吗?
不能。热处理只改善组织状态,冷焊、灰斑、过烧等缺陷本身改不掉,该做探伤的还要按标准做探伤。
焊态焊缝为什么先锈?
焊态焊缝组织不均、硬度高、残余应力大,电化学稳定性差,同环境下优先腐蚀,焊缝热处理加涂层可改善。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控