欢迎访问本站!
上个月有个客户把一批六米长的方管送去热镀锌,回来直接傻眼:好好的直管,出来弯成月牙,有几根还带着拧劲。镀锌厂说料的问题,管材厂说镀锌的事,最后各退一步都憋屈。热镀锌变形这事其实是能控制的,前提是弄明白它为什么会弯。
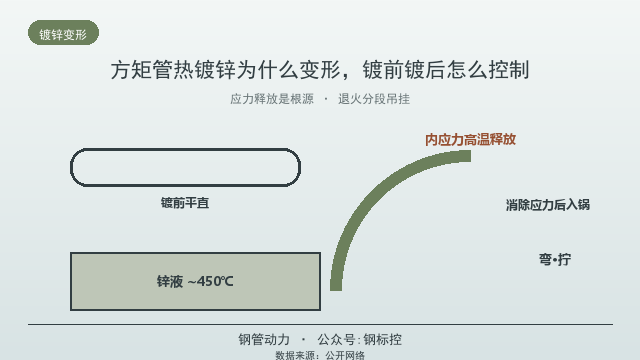
根本原因在应力。方矩管是冷弯成型的,成型过程中边角部位被强行弯出塑性变形,里面存着内应力。平时这应力被管子的刚性按住,看不出动静。锌液温度四百五十度上下,管子一进去整体被加热到接近这个温度,材料变软,攒了多年的内应力趁机释放,管子就顺着应力方向弯了、拧了。冷弯成方留下的应力分布,跟成方工艺直接相关,见《方矩管直接成方和圆变方,有什么区别》。
第二个原因是受热不均。管子斜着入锌液,一半先烫一半后烫;吊挂方式不对,单侧受力;大截面开口结构,一面开孔一面没开,受热面不对称,冷下来收缩也不对称。这些不均匀叠在内应力上,变形就往一个方向使劲。
知道了原因,控制就得两头下手。先说镀前选材。同样的边长壁厚,直接成方和圆变方的残余应力不一样,高要求构件可以让管厂安排消除应力处理,退火能把大部分成型应力卸掉,什么情况值得做退火,见《方矩管退火能消内应力吗,什么情况要做》。长细比大的细长构件最容易弯,能分段就分段,十几米一根整镀不如拆成两段,接长的事留给现场。
设计上也有讲究。构件要开孔的,孔位尽量对称布置,避免截面一边削掉一大块;长件的两端别做成一端重一端轻,进锌液吊挂时受力才均匀。跟镀锌厂沟通吊挂点,让他们按构件形状设计吊挂方式,这个环节很多采购直接忽略,其实影响不小。
工艺上,消除应力热处理是根治手段,加热到五百五十到六百度保温后缓冷,应力基本卸干净,镀后变形能压到很小。成本摆在那儿,不是所有构件都值得,但桁架弦杆、长跨檩条这类对直线度敏感的,这钱花得值。大棚骨架、光伏支架这类应用变形容忍度低,选管和防变形的通盘考虑见《大棚骨架用什么方矩管,规格和锌层怎么定》和《光伏支架用方矩管行不行,选管要点一次说清》。
镀锌回来了变形怎么补救。轻度弯曲上压力机冷矫,方法跟普通矫直一样,见《方矩管到货是弯的怎么矫直,压力矫还是滚矫》。要注意矫直过程锌层会磕碰损伤,补锌别省,喷锌漆或者热喷涂补上,方法见《方矩管镀锌层碰坏了怎么补,补锌方法讲全》。变形严重的直接找镀锌厂协商责任,镀前双方确认管子直线度、留样拍照,是最有效的定责依据。
验收标准怎么说。GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层技术要求》管的是锌层厚度、附着性和外观,成品弯曲度还是回到 GB/T 6728-2025 的要求,每米不超过两毫米。镀锌过程导致的超差,合同里提前写清楚责任划分,扯皮就少一大半。
最后给采购几条实在话。第一,细长件下单时就问管厂能不能做消除应力,多花一点钱省一堆麻烦。第二,跟镀锌厂交代清楚构件用途和直线度要求,别拿一句话就打发。第三,镀前验货留证据,镀后发现问题第一时间沟通,拖过一周责任更说不清。变形这事,事前控制永远比事后矫正便宜。
算笔账你就知道事前控制值不值。一批六米长的大棚拱杆,镀锌费每吨几百块,镀完弯了,矫直一次人工加机械又是一笔,矫的过程中锌层伤了还要补,加起来费用快赶上小半遍镀锌钱,工期还耽误一星期。要是当初每吨多花几十块做了消除应力,这一串麻烦全没有。变形损失从来不是单项,矫直、补锌、延误、扯皮,摊开来算吓人。
讲个真事。有个客户订了一批八十乘八十的方管做光伏支架,图便宜找了家小厂,成方工艺粗糙,内应力大得离谱,镀锌回来十根里八根是弯的,最大的一根弓出两厘米多。找镀锌厂理论,镀锌厂把测温记录一摆:炉温均匀,同炉镀的其他厂家的管子全直。最后全批矫直补锌,工期拖了半个月,省下的差价赔进去三倍不止。这教训就是,变形的根子常在管材源头,不在镀锌锅。
有个误区要澄清。有人以为锌层越厚变形越大,其实不然,锌层厚度就零点零几毫米,对变形的影响微乎其微,变形的元凶是温度和应力,不是那层锌。所以别指望减薄锌层来控制变形,该做的消除应力一步不能省。锌层该多厚按使用环境定,那是防腐账,跟变形是两条线。
合同条款给个建议模板。向管厂订货时写明用途是热镀锌构件,直线度按 GB/T 6728-2025 双重验收,镀前镀后各验一次;向镀锌厂下单时写明构件类型和吊挂要求,出变形的责任划分按镀前验货记录定。两份合同把两头责任钉死,中间的事就顺了。
挑镀锌厂也有些门道。锅的大小、锌液温度控制、吊挂设备水平,厂与厂差距不小,同样一批管,好厂镀出来直的多。下单前去看一眼车间,问三个问题:锌液温度怎么控,大件怎么吊挂,镀前要不要助镀预处理。答得含糊的换一家。长期合作的镀锌厂值得维护关系,你的构件特点他们摸熟了,吊挂方案会主动替你考虑,出问题的概率自然低。
锌灰锌渣的处理顺带提一句。镀锌出来的管面有时挂着锌瘤、灰渣,出货前让镀锌厂清理干净再发,到货再清容易伤锌层。锌瘤多集中在吊挂点和管子下缘,验收时重点看这些位置,大块的退回厂里处理,小块的现场锉平再补锌漆。
总结一下:热镀锌变形的根源是冷弯内应力遇高温释放,加上受热不均推波助澜。控制靠三招:镀前消除应力退火、设计上对称分段、镀后冷矫直配合补锌。标准依据 GB/T 13912-2020 和 GB/T 6728-2025,责任划分靠镀前验货留证。
常见问题(FAQ)
方矩管热镀锌为什么会变形?
冷弯成型残留的内应力在四百五十度左右锌液中释放,加上入锌液受热不均,两者叠加导致弯曲扭转,长细比大的构件最明显。
哪些构件镀锌最容易变形?
长细比大的细长杆件、一面开孔的开口截面、壁薄边长大的构件,变形风险最高。
消除应力退火温度多少?
一般加热到五百五十到六百度保温后缓冷,可大幅降低成型内应力,具体工艺按管厂条件确定。
镀锌后变形了怎么处理?
轻度弯曲用压力机冷矫直,矫后锌层损伤要及时补锌;严重变形与镀锌厂按镀前验货记录协商责任。
镀锌后的直线度按什么标准验?
成品弯曲度按 GB/T 6728-2025,每米不超过两毫米;锌层质量按 GB/T 13912-2020 验收。
怎么避免镀锌厂和管厂扯皮?
镀前双方共同验货并记录直线度,留样拍照,合同写明变形责任划分,出现争议时以此定责。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控