欢迎访问本站!
钢管的拉伸试验是验证强度的主试验,但试验结果可不可信,七分看取样。试样取错位置、制错方向,出来的屈服强度再漂亮也不能代表这根管。GB/T 2975-2018 规定力学性能试验的取样位置和试样制备,GB/T 228.1-2021 规定拉伸试验方法。下面把拉伸取样的位置、方向和数量讲清楚,让你到货验收不被一份错位的试验报告带偏。
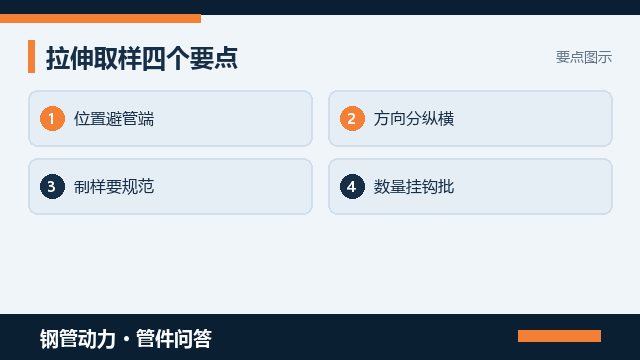
取样位置是命门。GB/T 2975-2018 规定取样位置要避开影响区、管端和明显缺陷,通常在管身或管端规定位置截取,且距管端有足够距离。《钢管到货尺寸怎么量,壁厚外径判偏差》 里讲的到货尺寸量法也提醒过,取样点要选有代表性的平直段,避开切斜和压扁处,否则试样强度被局部缺陷或变形带偏,测出的数据既高估又低估不得。
取样方向:纵向还是横向。钢管拉伸试样一般取纵向(沿轧制或挤压方向),其屈服、抗拉和伸长率代表管体纵向性能;焊缝管还要注意母材与焊缝的区别,必要时分别取样。《焊管焊缝热处理是怎么回事,退火讲明白》 里对焊管焊缝热处理与焊缝质量的关系也提醒过,焊缝区性能要和母材分别评判,不能混为一谈,尤其螺旋焊管要分清母材与焊缝取样部位。
试样怎么制。按 GB/T 2975-2018 制备试样,包括尺寸、形状(板状、圆状、管状)和机加工要求,表面不得有加工硬化或过热。薄壁管可用整管段或剖条制样,制样精度直接影响断后伸长率的测定,不能粗加工凑合,否则伸长率读数失真会让合格管被误判或反之。
取样数量与组批。取样数量按产品标准和订货技术条件,通常与检验批、炉批号挂钩;一个检验批取若干根、每根取若干试样都有规则。《管件表面有划痕凹坑,修磨到多深算合格》 里对管件表面划痕凹坑修磨到多深也讲过类似“按批抽样”的逻辑,钢管本体同样把取样数量和组批写清,避免到货为少取样引发争议,也方便追溯哪根管的试样对应哪一批。到货按比例抽样的,要保留抽样记录备查,争议时以文字约定为准。
试样标识不能乱。截取后的试样要与原管炉批号一一对应标识,多根管试样混放极易张冠李戴导致用错数据,后期连哪根管的强度都分不清。试验报告应写明炉批号、取样位置、方向、试样编号和采用标准,便于后期复验比对和追溯。到货把试样标识规则和报告要素写进验收细则,比事后凭记忆追溯更可靠;定检或质保索赔时可直接调出对应数据,也方便把超标炉批整批加严而不影响其他批次。到货验收别只看一份漂亮的试验报告,把试样标识、报告要素和炉批号三者对上,才是真合格,也能在定检时直接复验对应炉批。
试验方法看 228.1。GB/T 228.1-2021 规定拉伸试验的速率、标距、断后伸长率测定等,试样装夹、引伸计使用都有讲究。速率过快或过慢都会让强度、伸长率读数漂移,试验人员要严格按方法操作,报告里注明采用的速率和标距,便于后期复验和比对时确认方法一致。
结果判定与复验。拉伸结果按产品标准规定的保证值判定屈服、抗拉、伸长率;不合格按复验规则加倍取样或整批判废。把试验项目、取样位置、数量、判定写进订货条款,需要指定纵向取样、提供逐根或批试验报告的,别在电话里说个大概,到钢管动力发布需求信息把规格、标准和取样要求一次写清,让能按标准出证的厂家主动对接。
把拉伸取样要求写进采购单。第一行写产品标准与版本,第二行写取样位置与方向(纵向/横向),第三行写试样数量与组批规则,第四行写试验方法与判定。需要指定第三方试验、加严某指标或提供逐根报告的,别在电话里说个大概,到钢管动力发布需求信息把规格、标准和试验要求一次写清,让能按标准出证的厂家主动对接。
最后提醒:拉伸取样要和冲击、弯曲、压扁等试验统筹取样,避免同一根上反复截取导致试样不足或管段报废。到货按炉批号建立试验档案,把取样位置、数量、结果和质保书串起来,后期定检和质保索赔都能快速调出,比单看一份试验报告更有保障,也方便把超标炉批整体加严。
常见问题(FAQ)
问:钢管拉伸试样取哪个方向
答:一般取纵向(沿轧制或挤压方向),代表管体纵向性能;焊缝管要区分母材与焊缝,必要时分别取样,焊缝区性能不能和母材混评。试样方向写错,出来的强度数据就不能代表这根管。
问:取样位置有什么讲究
答:按 GB/T 2975-2018,取样要避开影响区、管端和明显缺陷,在管身或管端规定位置、距管端足够距离截取。取样点选代表性平直段,避开切斜压扁处,否则强度被局部缺陷或变形带偏。
问:试样怎么制备才合格
答:按 GB/T 2975-2018 制备,确定尺寸形状(板状、圆状、管状)和机加工要求,表面不得加工硬化或过热。薄壁管可用整管段或剖条制样,制样精度直接影响断后伸长率测定,不能粗加工凑合。
问:拉伸试验按什么做
答:按 GB/T 228.1-2021 做,规定速率、标距和断后伸长率测定。装夹和引伸计使用有讲究,速率过快过慢都会让强度伸长率漂移,报告要注明采用的速率和标距,人员须严格按方法操作。
问:取样数量怎么定
答:取样数量按产品标准和订货技术条件,通常与检验批、炉批号挂钩,一个检验批取若干根、每根若干试样都有规则。组批和取样数量要写进订货条款,避免到货为少取样引发争议,尤其大批量到货更要把抽样方案写进条款。
钢管动力,关联公众号:钢标控