欢迎访问本站!
钢管到货或下料后,管端切斜、坡口角度不对,是焊前最常被返工的两件事。切斜超差会让两根管对中偏出,硬组对就产生错边;坡口角度和钝边留错了,焊接不是烧穿就是未熔合。GB/T 17395-2024《钢管尺寸、外形、重量及允许偏差》规定了端头外形(切斜)要求,坡口本身则按产品图或设计文件确定。下面把切斜怎么修、坡口怎么留讲清楚,让你焊前这一关把住。
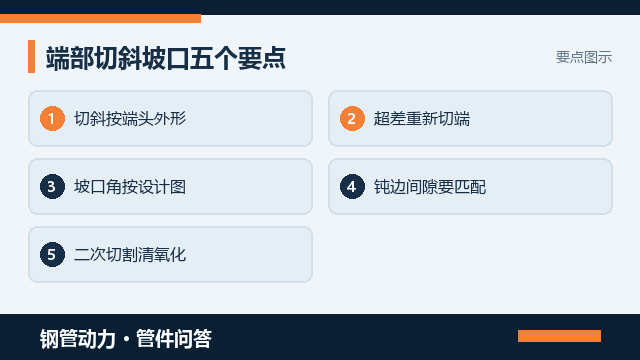
先说切斜。GB/T 17395-2024 对钢管端头外形有要求,管端切斜和切后端口的不垂直度都有限度,具体数值以标准表和产品标准为准。到货怎么查:把直角尺或专用量具靠在管端与母线,量端口与垂直面的最大间隙;超差的管端不能直接组对,否则错边量超标。《弯头切短改角度能行吗,现场二次加工有啥讲究》 里对弯头切短改角度时管端直线度的要求也提醒过,钢管本体切端同样要先量后切。
切斜超差怎么修。局部超差优先重新切端,把端口切正、切平,再按需要的坡口型式加工;如果只是轻微不垂直但端口平齐,可在组对时用对口器找正、靠间隙调节吸收,但不能把超差全部塞进错边里。对已经开了坡口又发现切斜的,要重新切端后再开坡口,不能只在坡口上修,否则坡口角度被修乱。
坡口角度和钝边留多少。这没有统一的“钢管坡口角度”,而是按焊接工艺评定、产品图或设计文件确定,常见对接坡口角度、钝边、间隙要匹配焊条电弧焊或自动焊的工艺窗口。《冬天焊钢管总出裂纹,负温焊接怎么防》 里对负温焊接防裂的工艺要求也讲过,坡口角度和间隙要配合预热与层温。订货和施工交底里必须把坡口型式(如 V、U、双 V)和角度范围写清,不能凭经验留。
现场二次切割的讲究。管端需要二次切割时,要考虑切割方式对端口质量的影响:火焰切割会产生氧化皮和淬硬边,切割后最好打磨清理再开坡口;机械切割端口更平、变形更小,但薄壁管也要防夹扁。《弯头怎么做出来的,三种工艺》 里对弯头成形工艺与端口的关系也提到过,钢管本体切端后若局部不圆,要先校圆再加工坡口,避免坡口沿圆周不均。
切斜和坡口最终都服务于焊接组对。错边量、间隙均匀性、坡口清理程度直接决定焊缝一次合格率。《弯头三通怎么验收,对焊管件标准讲全》 里对弯头三通验收的组对要求也适用:管端切斜超差、坡口不匀的,宁可在地面修好再吊上去组对,也别带着缺陷进焊接工序,返修成本远高于切端重开坡口这一点工作量。
把端口要求写进采购与施工交底。第一行写产品标准与版本,第二行写端头外形(切斜)等级或注明按标准表,第三行写坡口型式与角度范围、钝边和间隙,第四行写二次切割与清理规则。需要指定坡口型式、提供坡口图或按焊接工艺评定留角的,别在电话里说个大概,到钢管动力发布需求信息把规格、标准和坡口要求一次写清,让能按标准出证的厂家主动对接。
最后提醒:切斜和坡口最好连同椭圆度、弯曲度一起在到货或下料后量一遍,很多现场焊口返工追根溯源都在管端。把这四项外形放进同一张焊前检查记录,哪根管端超差、哪根坡口不对一目了然,也方便把超标管挑出来单独处理,不让缺陷流进焊缝。
管端切斜修复后记得复测端口平面度和局部不圆,必要时重新校圆再开坡口。坡口加工完要检查角度、钝边是否沿圆周一致,薄壁管一旦某段坡口被修薄,焊接时极易在该处烧穿,宁可整根重切也不要带病施焊,这是焊前最便宜的一道把关。
对外协切端或现场切坡口的管,建议留坡口样板随货,到货用坡口量规复核角度和钝边,避免口头约定落空。管径多、批次杂的工地,把坡口角度和钝边写进采购技术附件比靠记忆更稳,到货按图验收入库,也方便把坡口要求先和厂家对一遍再批产。
坡口加工完建议用坡口量规做抽检或首件确认,重点查角度、钝边和有无修薄。批量大的工地可先做首件,合格后再批量开坡口,避免整批坡口偏了再返修。坡口样板随采购技术附件下发,到货与加工两端按同一把尺子核,争议也少。
常见问题(FAQ)
问:钢管端部切斜超差怎么修
答:切斜局部超差应优先重新切端,把端口切正切平后再按坡口型式加工;轻微不垂直但平齐的可在对口器找正时用间隙吸收,但不得把超差全部塞进错边。已开坡口又超差的要重切端再开坡口,不能只在坡口表面凑合修。
问:钢管坡口角度钝边留多少
答:没有统一的钢管坡口角度,按焊接工艺评定、产品图或设计文件确定,V、U、双 V 等型式的角度、钝边、间隙要匹配工艺窗口。订货和交底必须写明坡口型式与角度范围,坡口订错会直接拖垮组对和焊接一次合格率。
问:现场二次切割管端注意啥
答:火焰切割要清氧化皮和淬硬边后再开坡口;机械切割端口更平但要防薄壁夹扁。切端后若局部不圆应先校圆再加工坡口,否则坡口沿圆周不均会让组对间隙和错边都失控,薄壁管尤其明显。
问:切斜和坡口影响焊接吗
答:直接影响。切斜超差导致错边,坡口不匀导致间隙忽大忽小,焊口易烧穿或未熔合。两项都要在焊前检查,超标管宁可在地面修好再组对,返修成本远高于切端重开坡口这点工作量。
问:为什么薄壁管坡口要更小心
答:薄壁管坡口被局部修薄后,焊接极易在该处烧穿,且切端夹扁会改变端口圆度。薄壁管应优先机械切割、切后校圆,坡口角度和钝边沿圆周必须一致,否则某段偏薄会反复出问题,薄壁管尤其要逐根检查坡口。
钢管动力,关联公众号:钢标控